 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
胶合板PVC封边条全解析:从材质、工艺到应用,读懂家具品质细节
一、封边条的基本概念
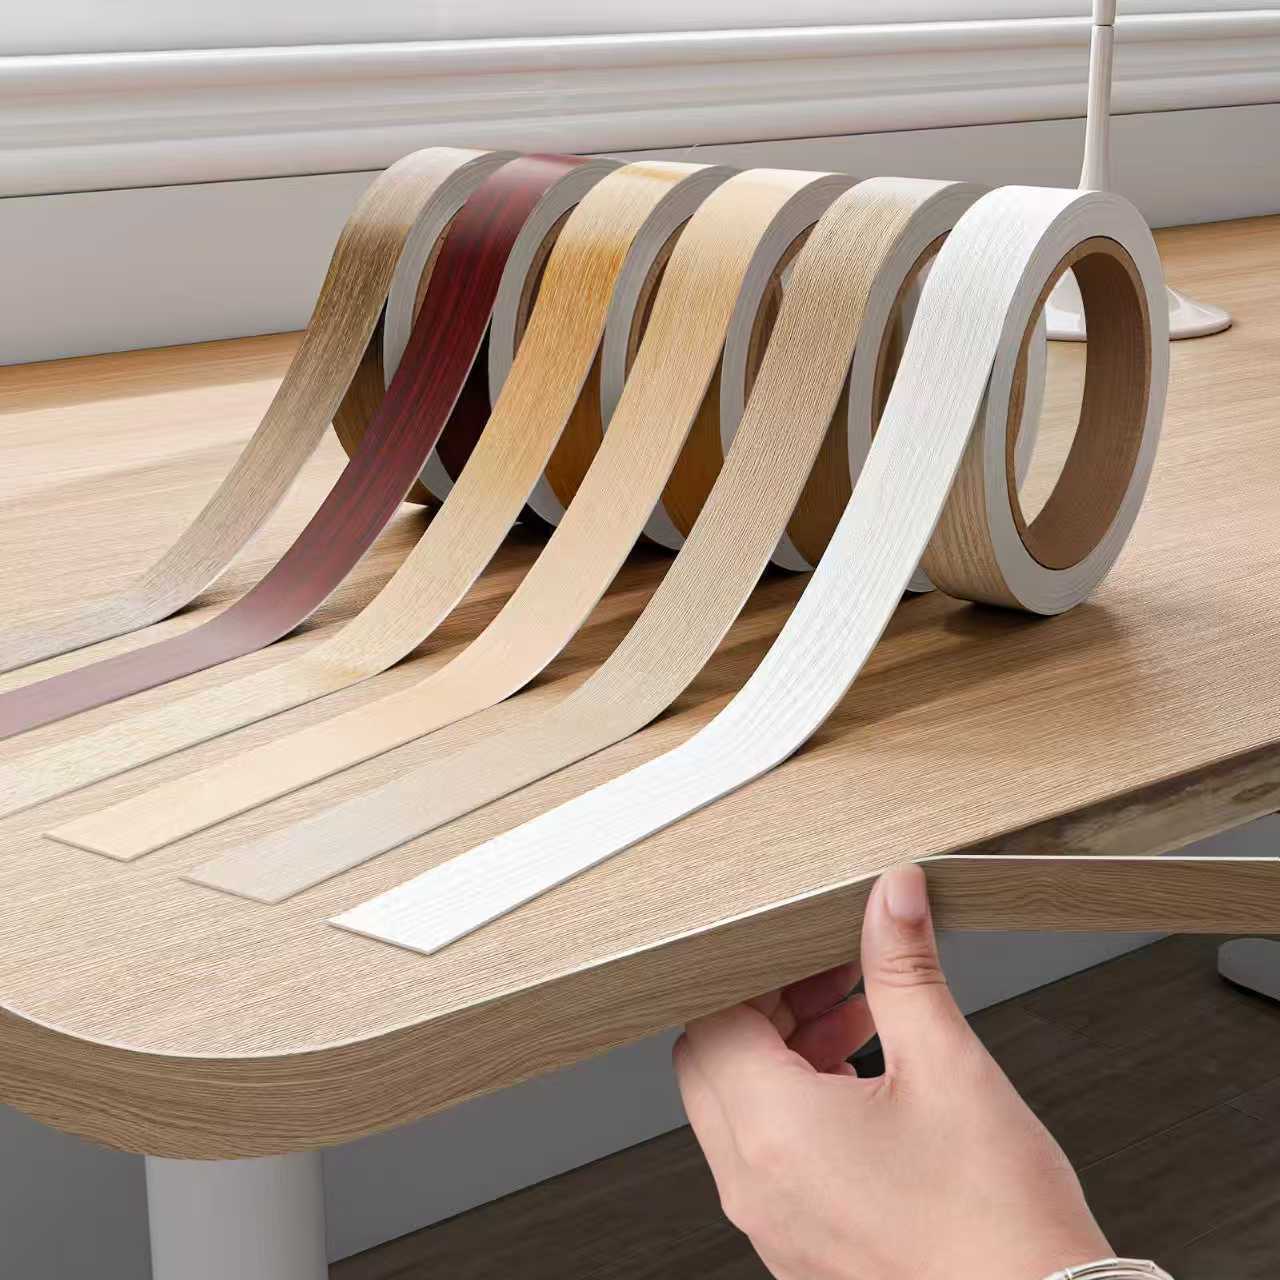
封边条(Edge Banding / Edge Tape)是应用于胶合板、刨花板、中密度纤维板等人造板材切割断面的一种窄幅条状装饰与保护材料。它通过胶粘剂(热熔胶或溶剂型胶水)贴合于板材侧边,实现对板材内部结构的封闭保护与外观美化。
在板式家具和室内装饰中,封边条虽然仅占材料成本的极小比例(通常不到3-5%),却对产品的使用寿命、环保性能、外观品质和使用安全产生决定性影响。行业内有句老话:“看一件家具的品质,先看它的封边。 ”封边工艺的优劣,往往是一家家具制造企业工艺水平的直接体现。
封边条的核心功能可概括为四个层面:
| 功能层面 | 具体作用 |
|---|---|
| 物理防护 | 封闭板材切割断面,阻断水分、湿气、灰尘的侵入通道,防止基材受潮膨胀、开胶、粉化或霉变 |
| 环保密封 | 将板材内部游离甲醛及VOCs严密封闭于基材之内,阻止其向室内空气挥发,是保障室内空气质量的重要防线 |
| 结构增强 | 通过封边条与板材边缘的牢固粘合,增强板材边缘的抗冲击性和抗磨损性,防止边角破损 |
| 装饰美化 | 遮盖板材内部的层状结构或碎料形态,使家具整体外观统一、精致、高档 |
二、封边条的主要类型与材质特征
2.1 按材质分类
目前市场上主流的封边条产品可归纳为以下五大类,各有不同的性能特点和适用场景:
| 类型 | 材质构成 | 厚度范围 | 特点 | 应用场景 |
|---|---|---|---|---|
| PVC封边条 | 聚氯乙烯树脂+碳酸钙填料+增塑剂+稳定剂+色料 | 0.4-3.0mm | 经济实惠,柔韧性好,花色丰富,是目前最主流的封边材料 | 板式家具、橱柜、办公家具(通用型) |
| ABS封边条 | 丙烯腈-丁二烯-苯乙烯共聚物 | 0.8-2.0mm | 材质纯净,修边后边缘圆润透亮不发白,质感高档,耐候性优于PVC | 高端家具、厨卫、儿童家具、出口产品 |
| 三聚氰胺封边条 | 三聚氰胺浸渍纸 | 0.2-0.8mm | 花色匹配度高,粘合性好,受热受冷尺寸稳定,但质地较脆 | 三聚氰胺饰面板配套封边 |
| 木皮封边条 | 天然木皮(橡木、胡桃木、樱桃木等) | 0.3-0.6mm | 纹理自然真实,质感极佳,与实木贴面家具浑然一体 | 高档实木家具、天然木皮饰面家具 |
| 金属封边条(铝合金) | 铝合金型材 | 1.0-3.0mm | 坚固耐用,防火防潮性能优异,现代感强 | 商用家具、实验室家具、办公隔断、厨房台面 |
2.2 PVC封边条——市场主力的深度解析
PVC封边条占据全球封边条市场约70% 的份额,是应用最广泛的封边材料。其生产工艺和品质差异极大,优质PVC封边条与劣质产品之间的性能差距可达数倍。
优质PVC封边条的技术特征:
-
填料控制: 碳酸钙(CaCO₃)填料添加量控制在15-25% 。填料过低则成本高、硬度不足;填料过高(劣质产品可达40-50%)则柔韧性急剧下降,冬季易脆裂,修边时易崩边。
-
增塑剂体系: 采用DOTP(对苯二甲酸二辛酯) 或TOTM(偏苯三酸三辛酯) 等环保型增塑剂,替代传统的DEHP、DBP等邻苯类增塑剂。环保增塑剂不含邻苯二甲酸酯类物质,符合欧盟REACH法规和RoHS指令。
-
抗UV添加剂: 添加紫外线吸收剂和受阻胺光稳定剂(HALS),使封边条在长期光照下不易变色、粉化,白色封边条不易泛黄。
-
耐磨层: 高端PVC封边条表面增加透明耐磨层(PMMA或PU层),显著提高表面抗划伤性能,适用于高频接触的桌面、台面边缘。
PVC封边条的关键性能指标:
| 性能指标 | 测试方法 | 优质标准 | 劣质表现 |
|---|---|---|---|
| 柔韧性(冷弯) | 在-5℃环境弯折180° | 无裂纹 | 断裂或发白 |
| 耐热性(热稳定性) | 200℃热压测试 | 不粘板、不变色 | 熔化粘板、严重变色 |
| 耐磨性(Taber耐磨) | CS-17砂轮,500g载荷 | 500转后纹路清晰 | 纹路消失或磨穿 |
| 色差(ΔE) | 批次间色差仪测定 | ΔE≤0.5(肉眼难辨) | ΔE≥1.0(可见色差) |
| 光泽度偏差 | 同一批次多点测定 | 偏差≤±3GU | 偏差≥±8GU |
2.3 ABS封边条——高端市场的品质之选
ABS封边条是近年来在高端家具市场快速崛起的封边材料,其综合性能优于PVC,但价格约为PVC的1.5-2.5倍。
ABS封边条的核心优势:
-
修边不发白: 这是ABS封边条最显著的识别特征。无论修边刀多锋利,切割边缘始终保持材料本色(黑色ABS边缘为纯黑色,白色ABS边缘为纯白色),不会像PVC那样因应力发白。这一特性使家具边缘线条清晰锐利、质感高级。
-
耐候性优异: ABS树脂的玻璃化转变温度(Tg)约为105℃,远高于PVC的80℃左右。ABS封边条在高温环境下更稳定,不易软化变形;在低温环境下柔韧性保持良好,不易脆裂。
-
材质纯净: ABS封边条不含填料(或极少量专用填料),材料均一性好,热熔胶涂布后的粘合强度更稳定,胶层不易老化失效。
-
环保性更优: ABS本身无毒、无味,燃烧时发烟量较低,无PVC燃烧时释放的氯化氢等腐蚀性气体。
2.4 三聚氰胺封边条——同色配套的经典方案
三聚氰胺封边条是在三聚氰胺浸渍纸上印刷木纹或素色图案,经烘干、裁切而成的薄型封边条。它与三聚氰胺饰面板的同步压贴工艺高度匹配。
技术要点:
-
厚度通常为0.2-0.8mm,较薄,适合与饰面板紧密贴合
-
表面有对花设计——封边条的纹理与饰面板的花色连续对位,从视觉上实现面板与封边的一体化(“无痕封边”效果)
-
与板材的粘合方式:使用EVA热熔胶或PUR热熔胶,经低温低压压贴即可获得良好粘合强度
局限性:
-
质地较脆,封边锐角时易折断,不适用于大圆弧或异形封边
-
耐冲击性不如PVC和ABS,边角受撞击后易破损
-
对施工温度要求高(封边机温度需精准控制在160-200℃),过烧或低温都会导致表面变色或粘合不良
三、封边条的质量标准与检测方法
3.1 外观质量
优质封边条应满足以下外观要求:
-
表面光滑均匀: 无气泡、无颗粒、无凹坑、无划痕
-
颜色一致: 同一批次产品色差ΔE≤0.5,不同批次间ΔE≤1.0
-
边缘平直: 卷装封边条边缘无明显波浪或凹凸,便于自动封边机连续进料
-
印刷清晰: 木纹封边条的纹理清晰、套色准确(偏差≤0.2mm)、无重影
3.2 尺寸精度(LY/T 2383-2014《人造板饰面用封边条》)
| 项目 | 允许偏差 |
|---|---|
| 宽度 | ±0.15mm(宽度≤50mm);±0.20mm(宽度>50mm) |
| 厚度 | ±0.03mm(厚度≤1.0mm);±0.05mm(厚度>1.0mm) |
| 长度 | ±3mm/100m |
尺寸精度的偏差直接影响到封边机进料滚轮的适应性——偏差过大会导致封边条跑偏或堵料,造成连续封边作业中断。
3.3 物理力学性能
(1)剥离强度(粘合牢度)
这是衡量封边条与基材结合牢固度的核心指标。检测方法:将封边条粘贴于标准基材(刨花板/MDF)上,用剥离试验机以180°角匀速剥离,记录剥离力。
-
合格标准(LY/T 2383): 剥离强度≥1.5 N/mm
-
优质标准(JINDIWOOD要求): ≥2.5 N/mm
(2)耐冷热循环性能
将封边后的试件依次置于高温(63±3℃)和低温(-20±2℃)环境中各2小时,循环5次。观察封边条有无开裂、脱胶、变色。
(3)耐老化性能(氙灯老化)
将试件置于氙灯老化试验箱中,暴露500小时后检测色差和剥离强度保留率。优质封边条应满足:
-
色差ΔE≤2.0
-
剥离强度保留率≥80%
3.4 环保安全性能
(1)重金属含量(PVC封边条)
由于PVC封边条含有稳定剂(通常为钙锌复合稳定剂或有机锡稳定剂),需严格控制重金属含量。按GB/T 26125(IEC 62321)检测,应符合以下限值(RoHS指令要求):
| 重金属元素 | 限值(mg/kg) |
|---|---|
| 铅(Pb) | ≤1000 |
| 汞(Hg) | ≤1000 |
| 镉(Cd) | ≤100 |
| 六价铬(Cr⁶⁺) | ≤1000 |
| 多溴联苯(PBB) | ≤1000 |
| 多溴二苯醚(PBDE) | ≤1000 |
(2)邻苯二甲酸酯含量(增塑剂)
优选DOTP、TOTM、DINP等非邻苯类增塑剂。邻苯类增塑剂(DEHP、DBP、BBP、DIBP)总含量应≤1000mg/kg(符合REACH法规附件XVII要求)。
(3)VOCs释放量
封边条在储存和使用过程中应无明显刺激性气味。按ISO 16000-6检测,TVOC释放量≤100μg/m³。
四、封边条的生产工艺
4.1 PVC/ABS封边条生产工艺流程
第一步:配料与混合
-
PVC树脂粉、增塑剂、稳定剂、填料、色料、抗UV添加剂等按配方称量
-
投入高速混合机中搅拌混合(温度80-120℃),使各组分均匀分散
-
冷却至常温后转入储料斗备用
第二步:挤出成型
-
混合料通过单螺杆或双螺杆挤出机加热塑化(机筒温度160-200℃,不同区段温度梯度控制)
-
熔融物料通过T型模头挤出成薄片状,厚度由模头开口和挤出速度共同控制
-
薄片经三辊压光机(上、中、下三辊,温度控制在120-150℃)压光定型,获得精确厚度和光滑表面
第三步:表面处理(印刷与纹理)
-
印刷层(木纹或花色): 采用凹版印刷或柔性版印刷将图案转移到封边条表面,使用专用油墨,套色精度≤0.2mm
-
表面涂层: 部分高端产品在印刷层上再加涂一层UV光固化清漆或PMMA耐磨层,固化方式为UV灯照射(波长365nm,能量≥800mJ/cm²),显著提高表面硬度和耐磨性
-
压花(同步纹理): 通过压花辊在封边条表面压印与印刷图案同步的纹理(木纹导管、石纹肌理等),使触感与视觉效果一致
第四步:分切与收卷
-
大幅面封边条经纵切机分切为所需宽度(10-100mm)
-
分切后经在线厚度检测仪和色差仪检测
-
合格品经收卷机卷绕成盘,每卷通常为100-500米
-
每卷封边条需在端面标明:生产批号、宽度、厚度、花色编号、长度
4.2 三聚氰胺封边条生产工艺
第一步:原纸选择
-
选用70-120g/m²的高品质装饰原纸,要求吸水性、湿强度、不透明度均达标
第二步:浸渍与干燥
-
原纸通过浸渍槽浸渍三聚氰胺树脂(固含量45-55%)
-
经计量辊控制树脂浸渍量(130-180%,以原纸干重计)
-
通过立式或卧式干燥箱烘干(分段控温80-160℃),去除挥发分,树脂部分预固化
第三步:裁切与包装
-
浸渍干燥后的原纸按所需宽度分切收卷
-
三聚氰胺封边条对存放环境要求较高(温度20-25℃,相对湿度50-60%),防止吸湿粘连或过早固化
五、封边条与板材的匹配原则
5.1 厚度匹配
封边条厚度的选择需考虑板材类型和使用场景:
| 板材类型 | 推荐封边厚度 | 理由 |
|---|---|---|
| 薄型板材(≤12mm) | 0.4-0.8mm | 封边条过厚则边角比例失调,不美观 |
| 常规板式家具(15-25mm) | 0.8-1.5mm | 平衡经济性与耐用性,主流选择 |
| 厚实家具/台面(≥30mm) | 1.5-3.0mm | 保证边角抗冲击性和加工余量(倒角、修圆) |
5.2 花色匹配
精确对色是封边条选择中最关键的一环:
-
同色配套: 封边条与板面颜色保持一致,实现“无痕”视觉效果。建议使用同品牌、同批次的饰面纸与封边条,确保色差最小化
-
对比搭配: 深色板材配浅色封边,或浅色板材配深色封边,形成轮廓线效果,现代简约风格常用
-
色差控制技术手段:
-
光谱色差仪测定ΔE值,ΔE≤0.5为肉眼不可见色差
-
需在标准光源箱(D65光源,色温6500K)中比对颜色
-
考虑同色异谱现象:确保封边条与饰面板在所有光源下(日光、暖光、冷白光)均无明显色差
-
5.3 胶粘剂匹配
封边条材质不同,适用的热熔胶和施工参数也不同:
| 封边条材质 | 推荐胶种 | 热熔胶施工温度 | 封边机速度 |
|---|---|---|---|
| PVC(厚度≤1mm) | EVA热熔胶(高VA含量) | 180-210℃ | 15-25m/min |
| PVC(厚度>1mm) | PUR热熔胶(湿固化型) | 130-150℃ | 10-18m/min |
| ABS | PUR热熔胶(首选) | 130-150℃ | 12-20m/min |
| 三聚氰胺 | EVA热熔胶(低温型) | 160-190℃ | 18-28m/min |
| 木皮 | EVA热熔胶或白乳胶 | 160-200℃ | 10-15m/min |
EVA热熔胶 vs PUR热熔胶的选择逻辑:
-
EVA热熔胶:经济实惠、开放时间长、可逆性粘合(加热可重新熔融),适合常规PVC封边条和一般家具应用。缺点是耐热性和耐水性不及PUR。
-
PUR热熔胶(聚氨酯热熔胶) :不可逆性粘合,耐热、耐水、耐溶剂性能优异,粘合强度更高、弹性好。适用于ABS封边条、厚PVC封边条、厨房卫浴家具(高湿环境)和出口产品(长途海运高温高湿)。价格约为EVA的2-3倍。
六、封边条的常见质量问题
6.1 脱胶/封边脱落
现象: 封边条与基材边缘分离,局部或整条翘起。
成因:
-
热熔胶温度不达标(过低时润湿不良,过高时胶体老化变质)
-
封边机压力不够或压轮磨损,胶层未能充分压合
-
基材边缘有灰尘、油污或含水率过高(>12%)
-
热熔胶的开放时间(Open Time) 与封边机速度不匹配——速度过快,胶已在压合前凝固
解决方案:
-
用红外测温仪校准封边机胶锅温度
-
定期检查压轮压力和平整度,确保压合均匀
-
封边前用压缩空气吹扫板材边缘,清除粉尘
-
选择与封边速度匹配的热熔胶型号(开放时间5-15秒可调)
6.2 封边条收缩/露白
现象: 封边后一段时间(数小时至数天),封边条在长度方向收缩,导致板边两端露出基材(“露白”)。
成因:
-
封边条在生产过程中存在残余应力(拉伸成型时过度拉伸而未充分退火)
-
封边条的线膨胀系数与板材差异较大,温度变化时收缩不同步
-
冬季低温环境下封边,温差导致收缩加剧
解决方案:
-
选用应力释放充分的优质封边条(生产过程中经过退火处理或在线冷却定形)
-
封边前将板材和封边条在相同环境温度下存放24小时以上
-
冬季施工时适当调低封边机速度,提高压合温度
6.3 溢胶/胶线明显
现象: 封边条与板面的交界处可见明显的胶粘剂挤出线,影响美观,且不易清除。
成因:
-
热熔胶涂布量过大(常规用量150-250g/m²,过高则挤胶)
-
基材边缘平整度差,胶粘剂分布不均
-
封边机铣刀或修边刀未调校到位,溢胶未能同步切除
解决方案:
-
精确控制涂胶辊的涂布量(可通过调节间隙或刮刀实现)
-
封边前确保板材边缘平直,无波浪(建议用双端铣预先精铣)
-
选用带预铣功能的封边机,先铣削修整板边再涂胶
6.4 修边发白(PVC封边条特有)
现象: PVC封边条经修边刀切割后,切口边缘出现白色痕迹。
成因:
-
PVC材料在受到剪切应力时发生银纹现象——应力集中区形成微小的空穴和银纹带,散射光线呈现白色
-
修边刀不够锋利,或修边量过大,造成过度机械应力
-
填料含量过高(劣质PVC封边条)加剧了应力发白
解决方案:
-
使用修边刀+刮刀组合(先粗修再精刮,减少应力残留)
-
改用ABS封边条从根本上避免此问题
-
选用填料含量低、增塑剂含量适中的优质PVC封边条
-
修边后用热风枪(温度约120℃)轻微加热切口,可使白色变浅甚至恢复
6.5 封边条表面划伤/失光
现象: 封边条表面出现明显的划痕或局部光泽度下降。
成因:
-
封边机压轮表面有杂质或硬颗粒
-
修边过程中刀具刮擦到封边条表面
-
后续工序(搬运、打包)中硬物刮擦
解决方案:
-
定期清洁封边机各运动部件,压轮表面保持光洁
-
修边刀片定期更换(建议每500-800米更换一次)
-
成品家具在打包前用PE保护膜包裹边角,避免后续损伤
七、封边条的技术发展趋势
7.1 同色一体化与高仿真
随着数码印刷技术向工业级应用发展,封边条的表面效果正向极致仿真方向演进:
-
同步对花技术:封边条的木纹纹理与板材表面纹理在拼接处连续、无错位,实现“一体成型”视觉效果
-
3D触感压纹:通过精准温控和压花工艺,在封边条表面再现木材的导管深度和触感
-
数码定制印刷:小批量定制封边条成为可能(传统凹版印刷需要制版,起订量高),为个性化家具设计提供更多可能性
7.2 环保化与无铅化
-
无铅稳定剂全面普及:钙锌复合稳定剂已基本替代传统铅盐稳定剂,确保封边条中铅含量远低于RoHS限值要求
-
水性油墨应用:封边条印刷环节逐步采用水性油墨替代溶剂型油墨,VOCs排放大幅降低
-
生物基增塑剂:以环氧大豆油(ESO)为代表的生物基增塑剂开始在高端PVC封边条中应用,进一步降低石化基原料的依赖
7.3 功能化与智能化
-
抗菌封边条:在封边条表面添加银离子或纳米氧化锌抗菌剂,抑制表面细菌滋生,适用于医院、学校、厨房家具
-
释香/净味封边条:添加低VOCs的缓释香精或除醛因子,持续释放淡雅香气或分解空气中的甲醛
-
感应封边条:在封边条内层嵌入导电线路或RFID标签,赋予家具“感应”或“溯源”功能,适用于智能家具和防伪追溯
7.4 超薄化与轻量化
为配合极简主义设计潮流,0.2-0.3mm的超薄封边条需求正在增长。这类产品要求材料具有更高的强度、更低的收缩率和更好的折弯性能,对配方和工艺提出了更精细化的控制要求。
JINDIWOOD · Engineered for Certainty —— 从封边条的每一微米尺寸精度到每一次粘合剥离强度,我们以确定性的品质标准,守护您家具的每一处细节。
本文为JINDIWOOD原创技术文章,转载须注明出处。