 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、刨花板的基本概念
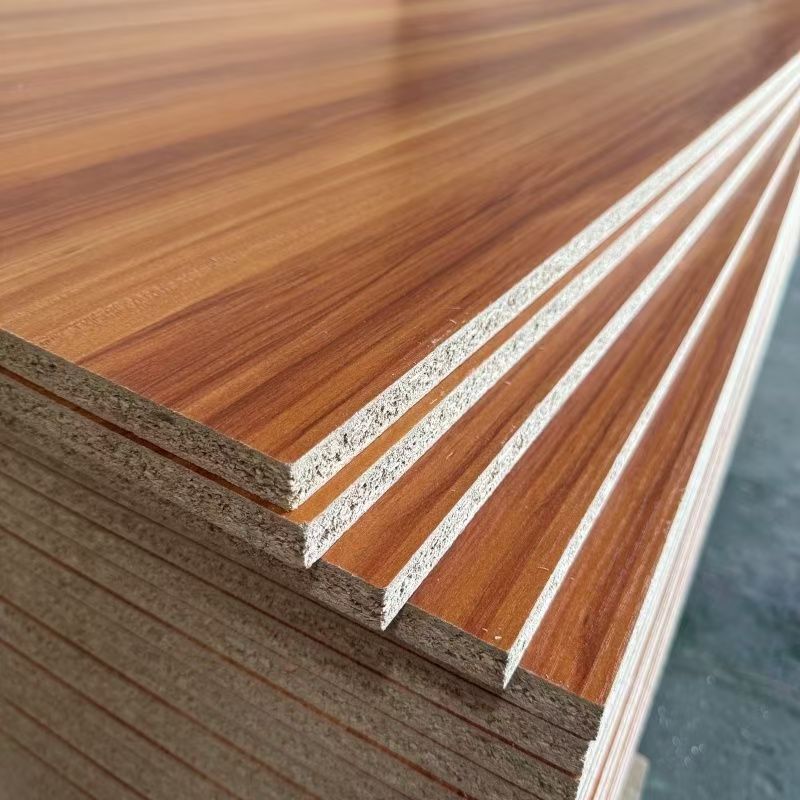
刨花板(Particleboard / Chipboard),又称碎料板、蔗渣板(以甘蔗渣为原料时),是以木材或其他植物纤维原料加工而成的碎料(刨花、锯屑、木片等),经干燥、施加胶粘剂和添加剂,再经高温热压成型的人造板材。
刨花板的发明可追溯到19世纪中叶的德国,但真正实现工业化大规模生产是在1940年代。经过八十余年的技术发展和持续迭代,刨花板已成为全球产量最大、应用最广泛的人造板品种之一——2025年,全球刨花板年产量已超过1.1亿立方米,占所有人造板总产量的45%以上。
核心本质: 刨花板的制造逻辑是“劣材优用、碎料重组”——将传统木材加工中废弃的碎料(锯屑、刨花、边角料、枝丫材等)通过胶粘剂重新结合成规格化的板材,实现了木材资源的高效利用,因此被称为“人造板中的性价比之王”。在中国,刨花板是三聚氰胺饰面板(俗称“生态板”或“免漆板”)应用最广泛的基材之一。
刨花板与MDF、胶合板、OSB的本质区别在于其结构性碎料(保留了一定尺寸和形态的刨花,而非磨成纤维或切成单板),这使其在握钉力、隔音性能、成本方面具有独特优势,但其表面平整度和边缘密实度相对逊色。
二、刨花板的分类体系
2.1 按制造工艺分类(关键分类维度)
刨花板的生产工艺主要有平压法、辊压法和挤压法三种,不同工艺决定了产品的结构和应用方向:
| 工艺类型 | 结构特征 | 密度范围(g/cm³) | 生产工艺要点 | 主要用途 |
|---|---|---|---|---|
| 平压法(多层/单层) | 三层结构(细料表层+粗料芯层)或渐变结构(从表到芯粒径渐变) | 0.5-0.85 | 刨花分级铺装,上下表面用细刨花,芯层用粗刨花,经平压热压成型 | 家具制造(主流)、建筑装饰、包装 |
| 辊压法 | 单向连续成型(非定向,但略有方向性) | 0.4-0.7 | 碎料通过旋转的辊筒和环形钢带之间压制成型,刨花铺装方向单一 | 门芯板、包装材料、低密度板 |
| 挤压法 | 管状结构(内部带有纵向贯穿的管状孔道) | 0.35-0.55 | 碎料在模具中受横向挤压,产生“管状结构”(类似蜂巢但为纵向贯穿孔),板材内部有贯通的蜂窝状孔道 | 空心门芯板、隔断墙、吸音板 |
平压法三层结构的优势:
-
表层细料提供光滑平整的表面(适合三聚氰胺饰面、油漆涂装)
-
芯层粗料提供良好的力学强度(抗弯、抗压)和优异的握钉力
-
密度从表到芯的梯度设计,实现了性能与成本的平衡
2.2 按原料分类
| 类型 | 原料构成 | 特点 | 主要产地/应用 |
|---|---|---|---|
| 木质刨花板 | 木材碎料(松木、杨木、桉木、桦木等) | 强度高、颜色浅、胶合性能好 | 全球主流产品 |
| 蔗渣刨花板 | 甘蔗渣(甘蔗榨糖后的纤维残渣) | 成本低、原料可再生、密度略低 | 热带产糖地区(巴西、印度、中国南方) |
| 麻秆刨花板 | 工业大麻或亚麻的秸秆 | 强度优异、轻质、环保概念强 | 欧洲、北美 |
| 秸秆刨花板 | 麦秸、稻秸 | 原料丰富、环保,但纤维短,强度略低 | 中国北方、北美 |
2.3 按环保等级分类
刨花板的环保等级由所用胶粘剂类型决定:
| 环保等级 | 甲醛释放量(气候箱法,mg/m³) | 常用胶种 | 适用场景 |
|---|---|---|---|
| E1级 | ≤0.050(GB 18580-2025强制标准) | 脲醛胶(UF)+适量三聚氰胺改性 | 普通家具、包装 |
| E0级 | ≤0.025 | 三聚氰胺改性脲醛胶(MUF) | 中高端家具、室内装饰 |
| ENF级 | ≤0.015 | MUF+甲醛捕捉剂 / MDI(异氰酸酯)无醛胶 | 儿童家具、卧室、医院 |
| HENF级(零甲醛添加) | ≤0.015(且苯、TVOC等达标) | MDI无醛胶 | 高端住宅、全屋定制 |
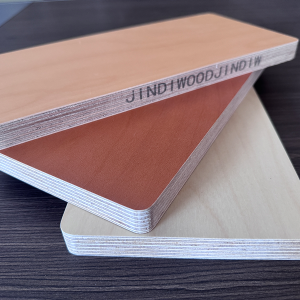
JINDIWOOD刨花板采用MUF胶+甲醛捕捉剂双效技术,常规产品稳定达到E0级,定制可达ENF级。
2.4 按表面处理状态分类
| 类型 | 特征 | 主要用途 |
|---|---|---|
| 素板(未饰面) | 保留刨花板的原始表面,呈浅黄色至浅褐色 | 工业用途、包装、内部结构件 |
| 砂光素板 | 表面经砂光处理,平整光滑 | 油漆涂装基材、覆膜基材 |
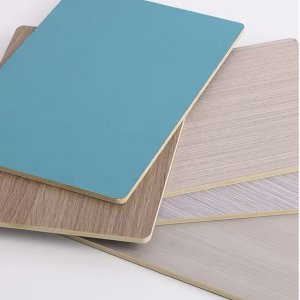
| 三聚氰胺饰面板 | 表面压贴三聚氰胺浸渍纸(最具代表性的刨花板深加工产品) | 板式家具、橱柜、办公家具——是市场上最常见的“免漆板/生态板” |
| PVC覆面板 | 表面覆PVC装饰膜 | 经济型家具、装饰 |
| 木皮贴面板 | 表面贴合天然木皮 | 高档家具、室内装饰 |
三、刨花板的原料体系
3.1 木质原料
刨花板对原料的要求远低于胶合板和MDF,它可以使用:
-
木材加工剩余物: 锯屑(sawdust)、刨花(shavings)、边角料
-
森林采伐剩余物: 枝丫材、梢头材、小径材(直径≤100mm)
-
速生丰产林: 杨木、桉木、松木等(5-8年轮伐期)
-
非木质植物纤维: 蔗渣、麻秆、秸秆等
原料树种的刨花形态对比:
| 树种 | 刨花形态 | 密度贡献 | 板材颜色 | 主要应用场景 |
|---|---|---|---|---|
| 杨木 | 柔软易碎,刨花长度适中(10-30mm) | 中等 | 浅白至米黄 | 通用型家具级刨花板 |
| 松木 | 含天然树脂,刨花韧性好(20-40mm) | 较高(树脂增加密度) | 浅黄至浅褐色 | 承重型家具、包装板 |
| 桉木 | 致密、强度高,刨花较硬(15-25mm) | 高 | 浅红褐色 | 高承载家具、地板基材 |
| 混合阔叶材 | 刨花形态多样,长短不一 | 中等 | 中等,颜色可能不均匀 | 经济型通用板 |
3.2 胶粘剂体系——刨花板的核心
刨花板的胶粘剂用量通常为绝干刨花质量的8-15%,较MDF(8-14%)相近,略低于胶合板的涂胶量(按单板面积计)但高于OSB(3-6%),因此刨花板的环保控制尤为关键。
| 胶粘剂类型 | 在刨花板中的应用 | 特点 | 成本 | 环保等级 |
|---|---|---|---|---|
| 脲醛树脂胶(UF) | 主流选择(占80%以上) | 固化快、胶合强度适中、成本最低、但耐水性差 | 低 | E1级 |
| 三聚氰胺改性脲醛胶(MUF) | 中高端产品 | 固化快、耐水性优于UF、甲醛释放量更低、成本中等 | 中 | E0/ENF级 |
| 异氰酸酯胶(MDI) | 高端无醛产品 | 无甲醛、耐水优异、强度高、但成本高(UF的3-5倍),对水分敏感 | 高 | ENF/HENF级 |
| MUF+甲醛捕捉剂 | 环保型产品 | 在不改变核心设备的前提下降低甲醛释放 | 中 | E0级 |
甲醛捕捉剂的原理:
将具有反应活性的含氮化合物(如尿素、三聚氰胺、酰胺类物质)添加到脲醛树脂胶中或单独喷涂于刨花表面。在热压和使用过程中,这些物质与游离甲醛反应生成稳定的羟甲基衍生物(不可逆反应),从而将甲醛“化学锁定”在板材内部,无法释放到空气中。
3.3 辅助添加剂
| 添加剂 | 添加量(绝干刨花质量百分比) | 功能 |
|---|---|---|
| 石蜡乳液(防水剂) | 0.8-2.0% | 降低吸水厚度膨胀率,提高防潮性能 |
| 固化剂(氯化铵/硫酸铵) | 0.5-2.0%(相对于胶粘剂固含量) | 加速UF/MUF胶的固化反应,缩短热压时间,提高生产效率(通常可缩短20-30%热压周期) |
| 偶联剂(硅烷类,仅MDI胶体系) | 0.2-0.5% | 改善MDI胶与木质刨花的润湿性和化学反应效率 |
四、刨花板的生产工艺流程
4.1 工艺流程图
原料接收 → 削片 → 刨花制备 → 湿刨花仓 → 干燥 → 筛分(表层料/芯层料分离)
  → 施胶(表层胶+芯层胶,配方不同) → 铺装(三层/渐变结构) → 预压 → 热压成型
  → 冷却养生 → 裁边砂光 → 分级包装 → 成品
4.2 各工序技术要点
第一步:刨花制备
原料经削片机加工成木片(长20-40mm、厚3-5mm),再经锤式破碎机或环式刨片机粉碎成刨花。刨花的几何尺寸是决定刨花板物理力学性能的关键参数:
| 刨花类型 | 长度(mm) | 宽度(mm) | 厚度(mm) | 长厚比 |
|---|---|---|---|---|
| 表层细刨花 | 5-15 | 0.5-3 | 0.15-0.3 | 20-60 |
| 芯层粗刨花 | 15-35 | 3-8 | 0.3-0.6 | 50-100 |
刨花形态的力学影响:
-
刨花越长、长厚比越大 → 板材的抗弯强度、弹性模量越高(长刨花在板内作为增强相,类似混凝土中的钢筋)
-
刨花宽度越宽 → 板材的握钉力越好(宽度较宽的刨花提供了更多胶合面积,且钉子在拔出时需要将刨花从基体中拉出,耗散更多能量)
-
刨花表面越光滑 → 胶粘剂润湿性越好、胶合强度越高(有棱角或粗糙的表面反而因接触面积减少而不利胶合)
刨花合格粒径分布范围(标准要求): 通过6目筛(3.35mm)的刨花比例≤5%,通过60目筛(0.25mm)的细粉比例≤8%。粒径合格率直接影响施胶均匀性和板材性能。
第二步:刨花干燥
湿刨花(含水率30-60%)经单通道滚筒干燥机或三通道干燥机干燥至目标含水率。
-
热源: 热风炉(燃烧生物质燃料——树皮、砂光粉、废刨花)
-
热风温度: 160-220℃(入口),80-100℃(出口)
-
干燥后含水率: 2-5%(进入施胶机前)
干燥温度的精准控制:
-
温度过高(>230℃)→ 刨花表面炭化,产生“过烧”现象,刨花强度下降,颜色变深,且胶粘剂对炭化表面的润湿性极差(导致胶合强度大幅下降)
-
温度过低(<140℃)→ 含水率偏高(>8%),后续施胶时胶粘剂被稀释,且热压时水分汽化容易产生鼓泡
-
刨花在干燥机中的停留时间通常为3-8分钟
第三步:筛分
干燥后的刨花经机械振动筛进行筛分:
-
细刨花(通过6-10目筛) → 送入表层料仓(用于铺装板材的上下表面)
-
粗刨花(留在6-10目筛上) → 送入芯层料仓(用于铺装板材的中间层)
粗细刨花的分离是实现三层结构(细-粗-细)的前提。部分生产线采用气流分选机替代机械筛,效率更高且对刨花形态的破坏更小。
第四步:施胶
表层刨花和芯层刨花分别进入高速搅拌施胶机(拌胶机) ,胶粘剂以高压雾化(喷嘴压力2-4MPa) 方式喷射加入,同时喷入固化剂溶液和石蜡乳液。
表层刨花与芯层刨花的施胶量差异及其原因:
| 参数 | 表层刨花 | 芯层刨花 | 原因分析 |
|---|---|---|---|
| 施胶量(占绝干刨花质量%) | 10-14% | 8-12% | 表层细刨花的比表面积(单位质量的表面积,m²/g)大于芯层粗刨花,需要更多胶粘剂包裹和覆盖,以保证表层强度、表面致密性以及饰面层的结合力 |
| 固化剂添加量(占胶粘剂固含量%) | 0.5-1.5% | 1.0-2.0% | 芯层传热慢,温度上升比表层慢(“热滞后效应”),需要更高的固化剂浓度来补偿固化反应速度,确保芯层胶粘剂在相同热压周期内也能完全固化 |
| 石蜡添加量(占绝干刨花质量%) | 0.5-1.0% | 1.0-1.5% | 芯层粗刨花具有更多的毛细管结构(微孔),水分更容易渗透和扩散,因此需要更高的石蜡量来充分封闭这些通道,以降低吸水率 |
施胶后刨花含水率: 因胶粘剂和固化剂溶液带入水分,从2-5%上升至8-12%,为后续热压创造条件(适当的水分在热压时产生蒸汽,有助于热量向芯层传递,但水分过高则会导致鼓泡)。
第五步:铺装成型
施胶后的表层和芯层刨花分别通过机械式铺装机(或气流式铺装机)铺装成连续板坯。
三层结构的铺装过程:
-
底层(下表层): 铺装表层细刨花,厚度约1.5-3mm
-
芯层: 铺装芯层粗刨花,厚度约占板坯总厚的70-80%(板材厚度≥12mm时,芯层为主体)
-
面层(上表层): 铺装表层细刨花,厚度与底层相同
铺装后的板坯厚度约为成品板厚度的2.5-3.5倍(发泡倍率由热压压力和温度控制)。
第六步:预压与热压
预压: 板坯经预压机施加0.5-1.0 MPa压力,将板坯厚度压缩30-50%,提高坯体强度和导热系数,便于移入热压机。
热压: 板坯进入多层热压机(通常为12-20层,主要适用于中密度/厚型板)或连续平压式热压机(CPS,用于大规模生产薄型和通用型刨花板)。
| 热压参数 | 典型值 | 对刨花板质量的影响 |
|---|---|---|
| 热压温度 | 180-210℃ | 过高→刨花表面炭化(表层颜色深)、胶层老化发脆;过低→胶粘剂固化不充分(“生芯”),板材回弹 |
| 单位压力 | 1.5-3.5 MPa(取决于密度等级) | 过高→刨花压溃、密度过大、浪费纤维资源;过低→板坯未完全密实、板材疏松、强度低 |
| 热压时间 | 0.5-0.9 min/mm 板厚(如18mm板约9-16分钟) | 时间过短→芯层固化不完全;过长→生产效率低、刨花热降解(变脆) |
热压过程中板坯内部的物理化学变化:
-
板坯表面在15-30秒内达到目标温度(180-210℃),胶粘剂开始交联固化
-
芯层温度在3-6分钟内升至≥150℃(UF/MUF胶的固化温度窗口),胶粘剂完成固化
-
水分汽化产生的蒸汽压力在芯层积聚,若不及时排出,会导致板坯在出压机后“鼓泡”或“分层”——因此热压后期需进行缓慢排气(分段降压),让蒸汽在可控条件下逸出
第七步:冷却、养生、裁边与砂光
-
冷却: 刚出热压机的板材温度高达80-120℃,经翻板冷却机冷却至室温(板温降至≤40℃),防止堆放时变形或粘连
-
养生(含水率平衡): 冷却后的板材在仓库中静置48-72小时,使板内温度、含水率与环境平衡,释放残余应力
-
裁边: 毛边板经裁边机切割至标准尺寸(1220×2440mm),切除边缘疏松部分(通常每边切除25-50mm)
-
砂光: 板面经宽带砂光机砂光(粗砂60-100目 + 精砂150-240目),砂光量0.3-0.8mm(双面合计),使厚度精确至±0.2mm,表面粗糙度Ra≤3.2μm
第八步:分级包装
按外观等级分选后,用打包带紧固(每包通常20-50张),覆PE保护膜,标注产品规格、环保等级、批号等信息。
五、刨花板的核心技术指标
5.1 物理力学性能要求(GB/T 4897-2015)
刨花板的性能分为P1型(干燥状态非承载板) 至P7型(承重板/湿态) 等不同类型。以下为家具制造常用的P2型(干燥状态承载板) 的技术要求:
| 性能指标 | 单位 | 国标要求(P2型) | JINDIWOOD标准 |
|---|---|---|---|
| 密度 | g/cm³ | 0.50-0.85 | 0.65-0.75(18mm板) |
| 静曲强度(MOR) | MPa | ≥13(纵向)/ ≥11(横向) | ≥16 |
| 弹性模量(MOE) | MPa | ≥1600(纵向)/ ≥1400(横向) | ≥2200 |
| 内结合强度(IB) | MPa | ≥0.40 | ≥0.55 |
| 表面结合强度 | MPa | ≥0.80 | ≥1.0 |
| 吸水厚度膨胀率(24h) | % | ≤15(P2型)/ ≤8(P5型防潮型) | ≤12 |
| 含水率 | % | 5-11 | 6-9 |
密度对刨花板性能的影响:
-
密度过低(<0.55 g/cm³):强度不足,握钉力差,表面疏松,砂光后易“掉粉”
-
密度过高(>0.85 g/cm³):重量大,加工刀具磨损严重(成本上升),材料成本增加
-
密度不均(表芯密度差≥0.15 g/cm³):板材翘曲、砂光后出现“软硬点”(砂带对不同密度的部位切削量不同,造成局部凹陷或凸起)
5.2 握钉力
刨花板的握钉力因其芯层粗刨花结构而优于MDF,但低于胶合板和OSB:
| 测试项目 | 刨花板(18mm,密度0.68g/cm³) | MDF(18mm,密度0.75g/cm³) |
|---|---|---|
| 面板握钉力(垂直方向,螺钉直径3.5mm,拧入深度15mm) | 800-1100 N | 700-1000 N |
| 边面握钉力(边缘方向,同条件下测定) | 500-800 N | 300-600 N |
刨花板握钉力优于MDF的原因:
-
芯层粗刨花在螺钉旋入时,螺钉的螺纹与刨花的木质纤维发生“锚固”作用——螺钉不仅依靠与胶合界面的摩擦力,还通过嵌入刨花内部(木纤维的包裹)来抵抗拔出
-
MDF为均质纤维结构,螺钉拔出主要依靠胶合界面的剪切破坏,缺少刨花提供的额外锚固点
提升刨花板握钉力的工程方法:
-
提高密度(增加粗刨花比例)→ 增强锚固点的数量和强度
-
螺钉预钻孔直径控制在螺钉直径的70-80%(如3.5mm螺钉使用2.7-2.9mm钻头),避免过大的预钻孔导致螺钉无法与刨花形成有效螺纹咬合
5.3 甲醛释放量
刨花板的甲醛释放量是消费者最关注的环保指标之一。不同等级产品差异显著:
| 环保等级 | 甲醛释放量(气候箱法,mg/m³) | 胶粘剂方案 |
|---|---|---|
| E1级 | ≤0.050 | 标准UF胶(尿素/甲醛摩尔比1:1.2-1.5) |
| E0级 | ≤0.025 | MUF胶 或 UF胶+甲醛捕捉剂(如三聚氰胺、尿素) |
| ENF级 | ≤0.015 | 高比例MUF胶(三聚氰胺替代率≥30%)+ 高效甲醛捕捉剂 或 MDI胶 |
| HENF级 | ≤0.015(全项指标达标) | 纯MDI无醛胶 |
降低刨花板甲醛释放的技术路径:
-
降低UF胶的F/U摩尔比(甲醛/尿素摩尔比): 从传统1.3-1.5降至1.0-1.1,可显著降低游离甲醛含量(但会导致胶合强度略有下降,需通过工艺优化补偿)
-
添加甲醛捕捉剂: 在施胶过程中或热压后喷涂甲醛捕捉剂(如三聚氰胺、尿素、酰胺类化合物),将游离甲醛反应消耗掉
-
采用MUF或MDI胶: 从根本上减少或消除游离甲醛的来源
5.4 吸水厚度膨胀率(防潮性能)
刨花板的防潮性能是其相对薄弱的环节,吸水厚度膨胀率(TS,Thickness Swelling)直接影响其在潮湿环境下的使用寿命:
| 等级 | 24h吸水厚度膨胀率(%) | 适用环境 |
|---|---|---|
| P2型(标准型) | ≤15 | 干燥状态室内(年均温20℃,相对湿度≤65%) |
| P5型(防潮型) | ≤8 | 潮湿状态室内(相对湿度65-85%,偶尔结露) |
| P7型(室外型) | ≤5 | 半室外/潮湿高负荷环境(需特殊配方) |
降低吸水厚度膨胀率的技术手段:
-
增加石蜡防水剂的添加量(从1.0%提高至1.5-2.0%)
-
提高热压温度(增加刨花的塑性流动,减少毛细管数量)
-
采用MUF胶(MUF的耐水性优于UF)
-
使用MDI胶(固化后的聚氨酯交联网络阻隔水分子渗透)
六、刨花板的表面处理与饰面技术
刨花板素板表面相对粗糙,且边缘可见刨花颗粒(“边缘露料”现象),因此绝大部分刨花板都需要进行表面饰面处理才能用于终端产品。
6.1 三聚氰胺浸渍纸饰面(最主流方式)
将三聚氰胺浸渍纸在高温(180-210℃)、高压(2.5-3.5 MPa) 下直接压贴于刨花板表面,一次成型。
特点:
-
一次性获得装饰效果和耐磨性能(纸张本身含三聚氰胺树脂和耐磨材料α-Al₂O₃)
-
表面硬度高(铅笔硬度≥3H)、耐刮擦、耐热、耐污染
-
是目前板式家具、橱柜、衣柜门板制造中最主流的饰面方式,也是“生态板/免漆板”的典型工艺
-
JINDIWOOD三聚氰胺饰面刨花板即采用此工艺,花色齐全,支持同步压纹(对花纹路)定制
6.2 木皮饰面
在刨花板表面贴合天然木皮(厚度0.3-0.6mm),经热压或冷压成型。适用于高档家具和室内装饰。木皮饰面的刨花板边缘需精细封边(使用同色木皮封边条或实木封边),以掩盖刨花板的边缘露料问题。
6.3 油漆涂装
砂光刨花板可进行油漆涂装(PU、UV、水性漆等),但需先进行封固底漆(封闭刨花板的毛细管和微孔,防止面漆被过度吸收造成“吸漆”或“针孔”),然后打磨、喷涂面漆。涂装成本高于MDF(因刨花板表面多孔性更强),主要用于对成本敏感但对环保和装饰性也有一定要求的场景(如办公家具面板、商业空间展示柜)。
6.4 直接使用(素板应用)
素面刨花板主要用于:
-
包装箱、托盘等工业用途
-
建筑隔墙、天花板(需额外装饰)
-
音响箱体(内部隔板或非外观件)
-
家具内部结构件(柜体背板、抽屉底板等)
七、刨花板的应用场景
7.1 家具制造领域(占比最大的应用,约70%)
| 家具类型 | 应用部位 | 推荐等级 | 选用理由 |
|---|---|---|---|
| 板式定制家具 | 衣柜柜体、书柜层板、电视柜 | E0级/ENF级三聚氰胺饰面板 | 花色丰富、环保达标、加工效率高 |
| 办公家具 | 办公桌面板、文件柜、会议桌 | E0级三聚氰胺饰面板 | 耐磨、耐污染、易清洁、性价比高 |
| 橱柜 | 柜体(需防潮型P5型)、门板芯材 | P5防潮型(E0级) | 防潮性能较好,尺寸稳定 |
| 厨房家具 | 水槽柜(需特殊防水处理) | P5防潮型或MDI胶ENF级+边缘严密封边 | 防潮性是核心要求 |
| 儿童家具 | 床板、书桌、衣柜 | ENF级刨花板(MDI胶或高MUF+捕捉剂) | 零甲醛健康安全 |
| 公共家具 | 图书馆书架、医院候诊椅 | P2型(E0级,阻燃处理可选) | 综合性能均衡、成本可控 |
7.2 建筑装饰领域
-
隔断墙/内墙板:P2型刨花板(12-18mm),作为隔断墙的基板,外覆石膏板或饰面板
-
天花板吊顶:轻质刨花板(8-12mm),用于吊顶基层(需防火处理)
-
地板基层(找平层) :高密度刨花板(20-25mm),作为木地板的底层找平材料,提供平整基面和隔音层
7.3 包装与工业领域
| 应用方向 | 推荐规格 | 功能 | 选用理由 |
|---|---|---|---|
| 重型包装箱 | 15-18mm,P2型 | 保护机械设备、电子产品 | 强度可靠、成本远低于实木箱,且免熏蒸可直接出口 |
| 物流托盘/垫板 | 12-18mm,P2型(防潮处理) | 仓储和运输中的货物支撑、叉车作业 | 替代实木托盘,成本降低30-50%,且无检疫风险 |
| 音响箱体(音箱) | 12-18mm,高密度型 | 喇叭安装基板、箱体结构 | 密度适中、阻尼好(吸音性能优于MDF,音染小),成本较低 |
八、刨花板与其他板材的对比
| 对比维度 | 刨花板(P2型) | MDF(标准型) | 胶合板(家具级) | OSB(OSB/2) |
|---|---|---|---|---|
| 原料利用率 | 85-90%(极高) | 70-75%(较高) | 40-50%(低) | 80-85%(高) |
| 密度(g/cm³) | 0.65-0.75 | 0.70-0.85 | 0.50-0.70 | 0.60-0.70 |
| 静曲强度(MPa) | 13-16(P2)/ 20-25(高强型) | 20-25 | 40-70 | 22-28 |
| 内结合强度(MPa) | ≥0.40 | ≥0.55 | ≥0.70 | ≥0.40 |
| 表面平整度 | 良好(但逊于MDF) | 极佳 | 良好 | 一般 |
| 边缘封边要求 | 必须封边(刨花暴露) | 必须封边(纤维暴露,吸湿) | 建议封边(但非必须) | 建议封边(但边缘强度相对较好) |
| 握钉力(面板,N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| 防潮性能 | 一般(需P5型防潮处理) | 较差(吸水膨胀率高) | 优异(可用防水胶) | 较好(OSB/2达P2标准,OSB/3/4可防潮) |
| 环保等级潜力 | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF(MDI胶) |
| 价格成本 | 最低 | 较低 | 高 | 中等偏高 |
| 加工性能 | 优良(锯切、钻孔、封边) | 极佳(雕刻、造型、铣型) | 优良(锯、刨、钉) | 优良(与实木类似) |
| 典型应用 | 板式家具、橱柜、办公家具 | 饰面板基材、雕刻件、门板 | 建筑模板、高档家具、船舶 | 建筑结构、承重家具 |
九、刨花板的常见质量误区与真相
误区1:“刨花板都是低端板材。”
真相: 刨花板是目前全球产量最大、应用最广泛、技术最成熟的人造板品种。从几十元的简易家具到上万元的高端定制橱柜,都在使用刨花板。高档刨花板与低端刨花板的性能差距极大——
-
高端刨花板密度更均匀(表芯密度差≤0.10g/cm³)、内结合强度更高(≥0.55MPa)、握钉力更强(≥1000N)、防潮性更好(TS≤8%),且可达E0/ENF级环保。
-
低端刨花板密度不均、强度不足、环保超标风险高。
因此,“低端的是某些劣质刨花板,而不是刨花板这个品类。” 选择合适的刨花板等级和供应商,比简单否定这个品类更重要。
误区2:“刨花板甲醛高,不环保。”
真相: 刨花板的环保等级完全由使用的胶粘剂决定,与“刨花板”这个品类名称无关。E0级和ENF级刨花板已经广泛存在。
-
采用MUF胶+高效甲醛捕捉剂的刨花板可达E0级(≤0.025mg/m³)
-
采用MDI无醛胶的刨花板可达ENF级(≤0.015mg/m³),是真正的“零甲醛添加”板材
-
选购时认准检测报告、环保等级标识(E0/ENF)、品牌信誉,比回避“刨花板”更明智
误区3:“刨花板比实木差。”
真相: 刨花板与实木是不同维度的材料,不存在简单的“谁比谁好” ——这取决于用途。
-
稳定性: 刨花板各向异性小(纵横强度比约1.0-1.2),在温湿度变化时变形远小于实木(线膨胀系数约为实木的1/3-1/2)
-
强度: 优质刨花板(高密度型)的抗弯强度(≥20MPa)可达某些低密度实木(如泡桐、轻木)的2-3倍
-
握钉力: 刨花板在边缘的握钉力不如实木(实木顺纹方向拥有极高的握钉力),但面板握钉力可媲美某些软木
-
环保/成本: 刨花板可实现零甲醛且价格远低于实木
结论: 刨花板在稳定性、性价比、环保可控性方面优于实木;实木在握钉力(顺纹方向)、纹理自然性、耐久性(长期使用下抗蠕变)方面更佳。两者各有适用场景,应基于具体需求选择。
误区4:“刨花板不能承重。”
真相: 这完全取决于刨花板的等级和厚度。
-
标准P2型刨花板(密度0.65-0.70g/cm³,厚度18mm):在跨度600mm、载荷200kg/m²的条件下,挠度约为1.8-2.2mm,完全满足书架层板、桌面等日常承重需求(层板挠度限值通常为L/250 ≈ 2.4mm,MDF同等条件下挠度约1.8-2.0mm)
-
高密度刨花板(≥0.80g/cm³,厚度25mm):静曲强度可达25-30MPa,可用于图书馆书架、货架层板等重型承载场合
-
多层叠加或增加支撑结构(增加横撑、缩短跨距)可进一步提升承重能力
误区5:“刨花板防潮性能差。”
真相: 这通常是基于对低端UF胶刨花板(廉价板)的刻板印象。
-
P5型防潮刨花板(采用MUF胶、石蜡添加量≥1.5%):24h吸水厚度膨胀率≤8%,可用于厨房、卫生间干区等潮湿环境,但不可长期泡水
-
MDI胶刨花板:MDI胶本身的耐水解性优异,配合石蜡防水剂,24h TS可降至≤6-7%,接近P7型(室外)水平
-
对防潮要求极高的场景(如长期高湿度环境、地下室),可选用P5型或MDI胶刨花板,并加强边缘密封处理(使用PUR热熔胶进行严密防水封边)
十、刨花板的技术发展趋势
10.1 高性能化与轻量化并进
-
高强度刨花板:通过优化刨花形态(长径比≥100的定向刨花)、采用MDI胶和优化热压工艺,静曲强度可提升至≥25MPa(接近MDF),部分替代OSB在干燥状态下的应用。
-
轻质高强刨花板:利用发泡技术或梯度密度结构(表层高密度、芯层低密度),在密度≤0.55g/cm³的前提下保持足够的力学强度(MOR≥12MPa),降低家具重量和原材料消耗。
-
超薄型刨花板:开发厚度≤6mm的薄型刨花板,用于家具背板、抽屉底板、包装隔板等非承重场合,替代MDF(成本更低)。
10.2 环保化与无醛化
-
低F/U摩尔比UF胶的普及:F/U摩尔比从1.3降至1.0-1.1的UF胶已实现工业化,配合先进的甲醛捕捉剂,E0级已成为常规产品标准,ENF级向普及化迈进。
-
生物基胶粘剂的应用:木质素胶(纸浆工业副产物,成本接近UF)、单宁胶(树皮提取物,适用于室外级)正在逐步产业化,有望部分替代石油基胶粘剂。
-
无醛刨花板(MDI胶)产量快速增长:预计到2028年,MDI胶刨花板将占中国刨花板总产量的20%以上(2025年约为8%),成本正随着国产MDI产能扩张而下降。
10.3 防潮与功能化
-
疏水型刨花板:通过纳米疏水剂(如硅烷类)对刨花进行表面改性,而非仅仅依赖石蜡防水剂,将24h TS降低至≤4-5%,接近胶合板的防水水平。
-
阻燃刨花板:添加磷氮系无卤阻燃剂(可添加于胶粘剂中或作为单独添加剂喷涂于刨花表面),可达B1级(难燃),满足公共建筑和商业空间的应用要求。
-
抗菌防霉刨花板:在表层刨花中添加银离子或有机抗菌剂(如吡啶硫酮锌(ZPT)),抗菌率≥99%,适用于医院、学校、食品相关场所。
10.4 智能化生产
-
在线质量检测系统:利用近红外(NIR)光谱在线检测刨花含水率和施胶量(误差≤±0.3%)、X射线密度仪在线检测板坯密度分布(分辨率≤±2mm),实现全批次100%质量可追溯,实时调整工艺参数。
-
AI外观缺陷识别:基于深度学习算法(卷积神经网络CNN)的机器视觉系统,对板面划痕、压痕、胶斑等缺陷进行自动识别和分级(准确率≥95%,效率为人工的10-20倍),取代人工目检。
-
MES/ERP系统的全面集成:将订单、配方、生产、质量、仓储、物流数据打通,实现从订单到交付的数字化闭环管理。
JINDIWOOD · Engineered for Certainty —— 每一颗碎料的重组,都在为家具的稳固与空间的健康,构筑确定性的基石。
本文为JINDIWOOD原创技术文章,转载须注明出处。