 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、PVC发泡板的基本概念
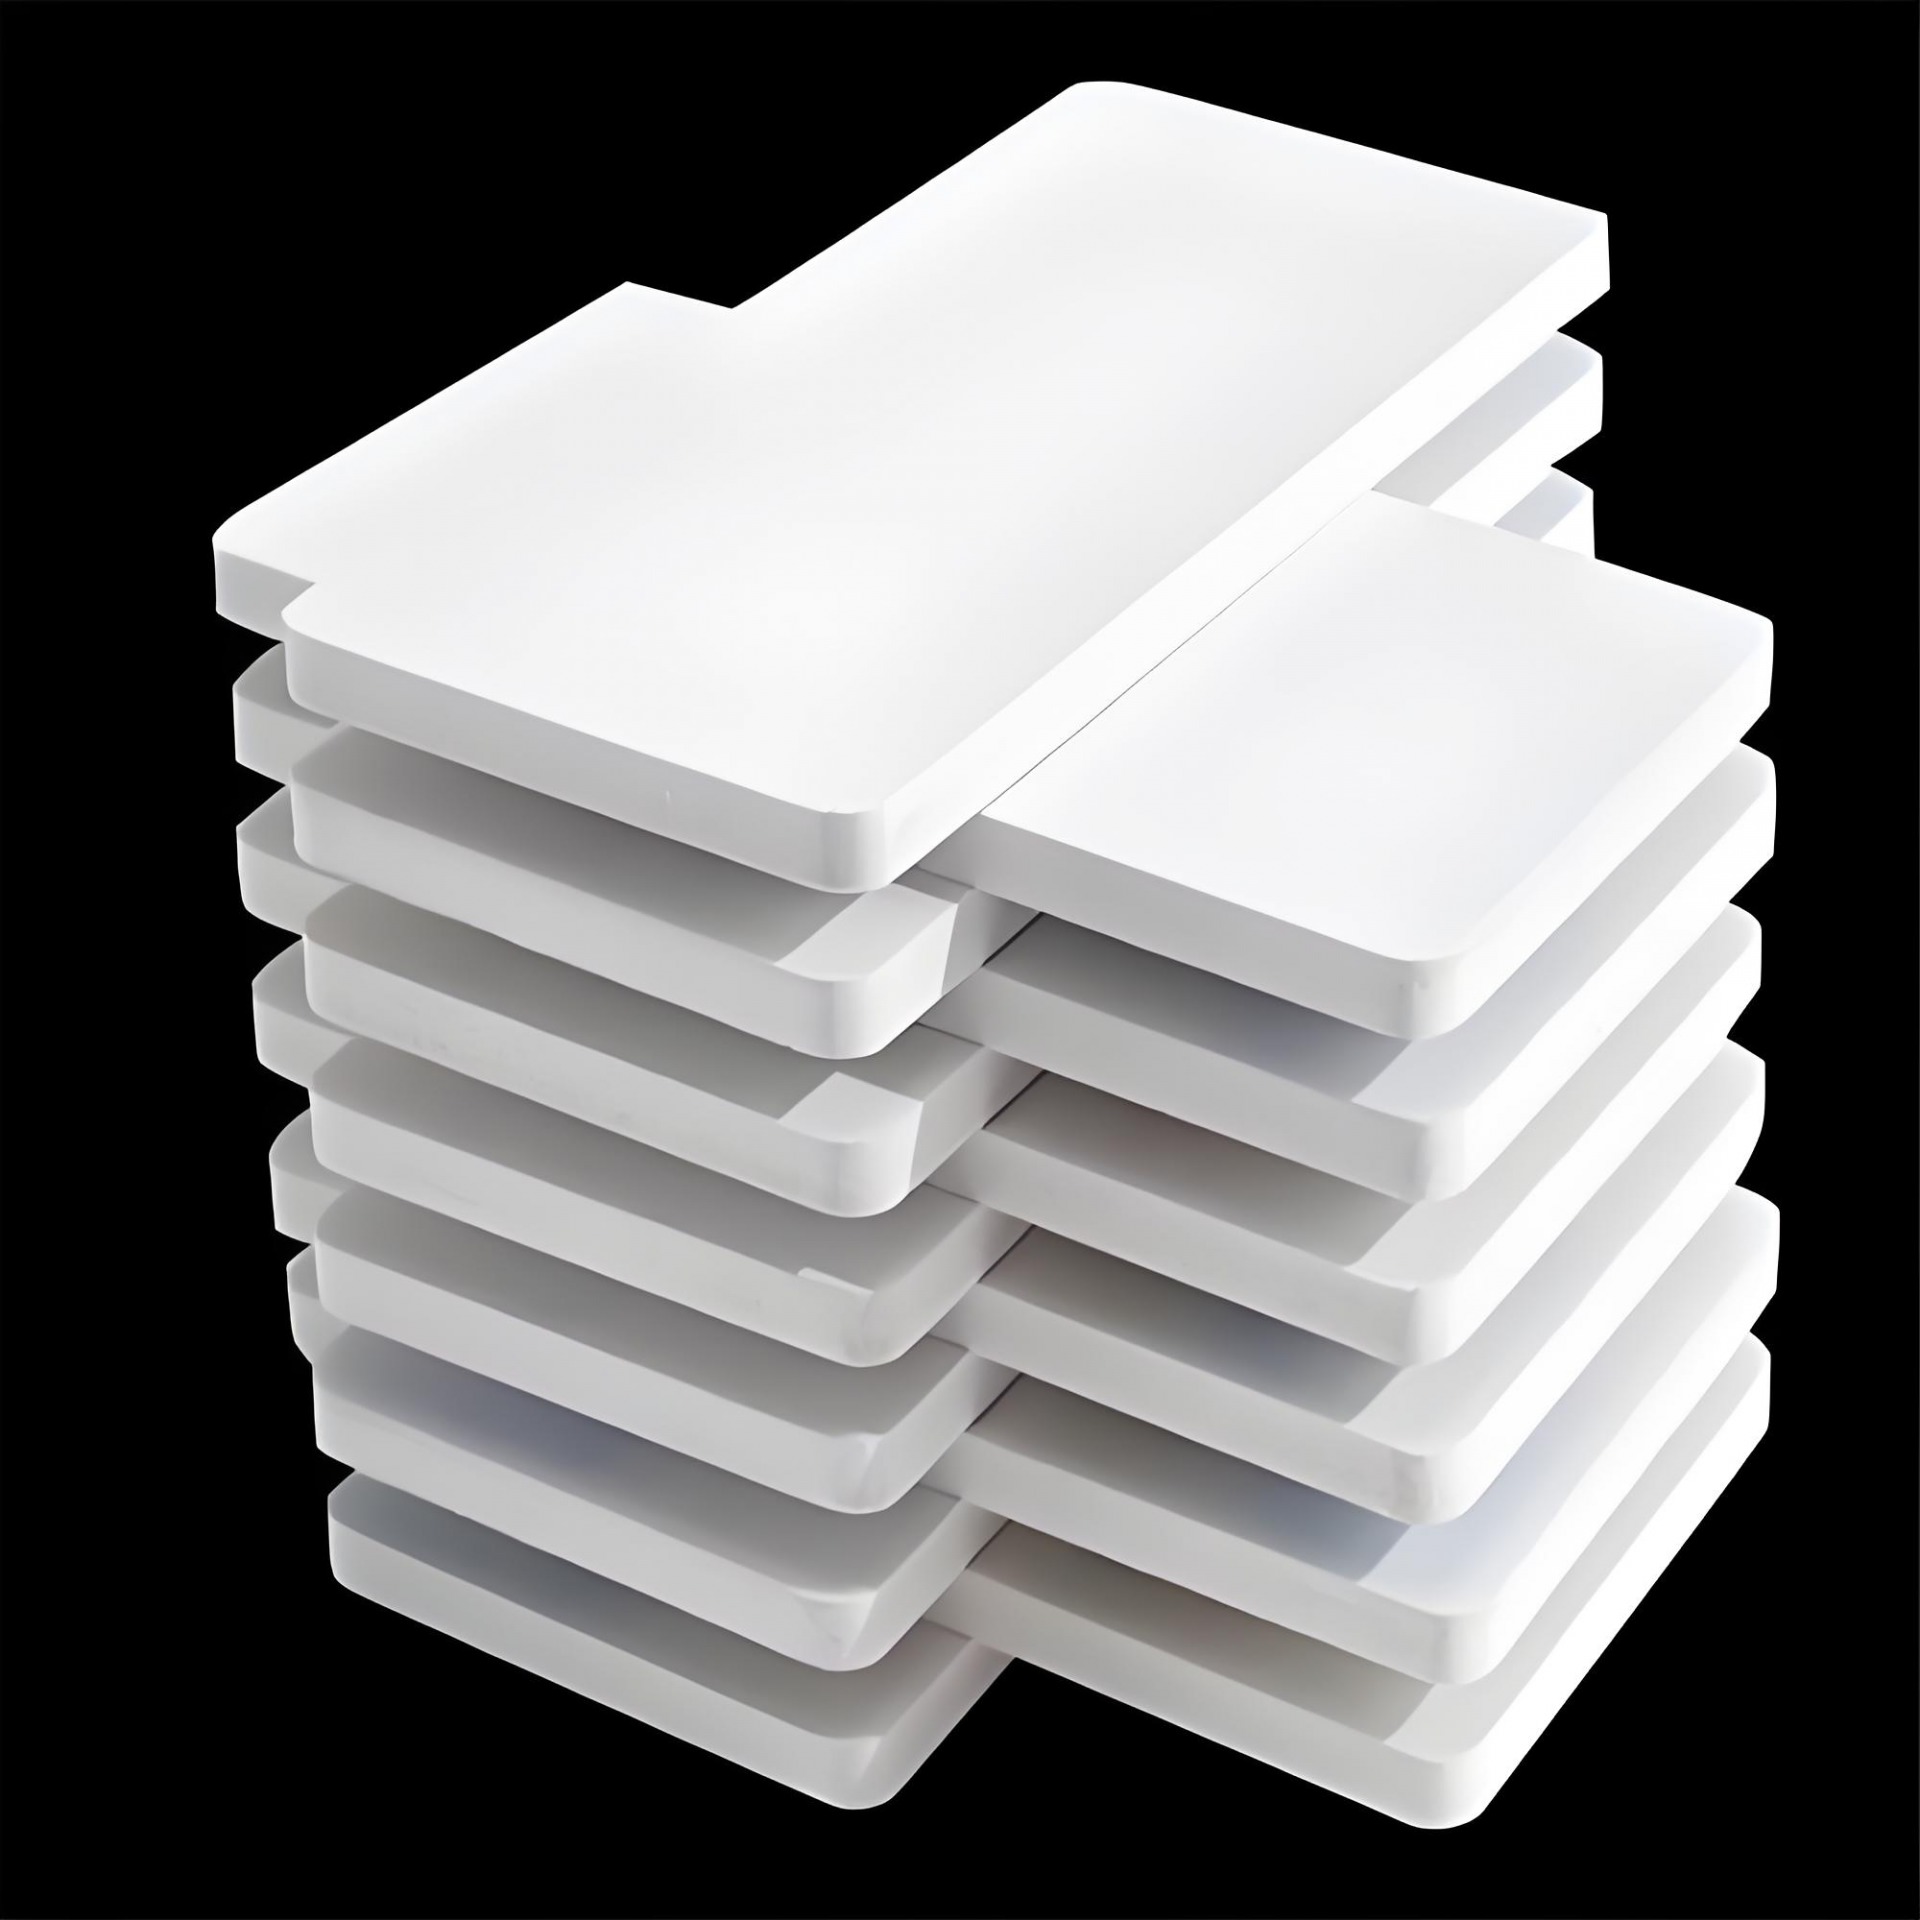
PVC发泡板(Polyvinyl Chloride Foam Board),又称雪弗板(Schneider Board) 或安迪板(Andy Board) ,是以聚氯乙烯(PVC)树脂为主要原料,添加发泡剂、稳定剂、加工助剂等,经挤出或模压成型工艺制成的内部呈微孔发泡结构的新型轻质板材。
它的本质是PVC材料的轻量化——通过发泡技术将PVC的密度从1.4 g/cm³(实心) 降低至0.4-0.8 g/cm³(发泡) ,同时保留了PVC材料固有的防水、防腐、阻燃等优异性能,并赋予了板材良好的隔热、隔音和缓冲性能。
行业地位: PVC发泡板是“以塑代木、以塑代铝”理念最成功的实践之一。它同时具备木材的可加工性和塑料的耐用性,在广告展览、建筑装饰、家具制造、交通运输等领域得到了广泛应用。据中国塑料加工工业协会统计,2025年中国PVC发泡板年产量已突破200万吨,成为全球最大的PVC发泡板生产国和消费国。
二、PVC发泡板的发泡原理与分类
2.1 发泡原理
PVC发泡板的核心技术在于化学发泡或物理发泡过程中,在PVC基体中形成均匀、细密的闭孔或开孔结构。
化学发泡法(主流工艺):
化学发泡剂(如偶氮二甲酰胺(AC发泡剂) 、碳酸氢钠等)在PVC熔融温度区间(约170-200℃)发生热分解,释放出氮气(N₂)、二氧化碳(CO₂) 和少量一氧化碳(CO) 等气体:
AC发泡剂分解反应(190-210℃):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + 固体残渣
分解产生的气体在PVC熔体中形成无数微小的气泡核,气泡核在熔体压力和温度的共同作用下生长、稳定,最终在板材冷却定型后将气泡结构“冻结”在内部,形成发泡板材。
物理发泡法(高端工艺):
在高压下将惰性气体(如氮气、二氧化碳) 或低沸点液体(如丁烷、戊烷) 注入PVC熔体中,通过快速卸压或升温使气体过饱和析出,形成微孔结构。物理发泡法的气泡尺寸更小、更均匀(孔径可达50-200μm),但设备投资和工艺控制难度较高,主要用于高端微发泡产品。
2.2 PVC发泡板的分类
按发泡结构和生产工艺的不同,PVC发泡板主要分为以下三类:
| 类型 | 发泡结构特征 | 表面状态 | 生产工艺 | 密度范围(g/cm³) | 主要应用 |
|---|---|---|---|---|---|
| 自由发泡板(Free Foam Board) | 芯层和表层均为发泡结构,密度由表及里均匀一致 | 表面呈细微的磨砂状或皮纹状 | 自由发泡工艺(模头出口直接发泡膨胀) | 0.4-0.7 | 广告展板、雕刻、丝印、喷绘 |
| 结皮发泡板(Celuka Foam Board) | 芯层发泡、表层致密(结皮层厚度0.2-0.5mm) | 表面光滑致密,类似实心PVC板 | 结皮发泡工艺(模头出口经冷却定型,表面冻结、芯层发泡膨胀) | 0.5-0.8 | 橱柜板、浴柜板、家具板、建筑模板 |
| 共挤发泡板(Co-extruded Foam Board) | 多层复合结构(表层为未发泡PVC或改性层,芯层为发泡层) | 表面可设计多种材质效果(高光、哑光、木纹等) | 共挤工艺(双螺杆挤出机同时挤出不同配方) | 0.6-0.9 | 高端装饰板、户外建筑、车船内饰 |
自由发泡与结皮发泡的工艺区别(关键):
自由发泡板从模具挤出后,直接进入开放式发泡区,熔体在无约束状态下自由膨胀,表面因与空气接触形成一层薄薄的、略为致密的表皮。由于无强制冷却,其发泡倍率更高,密度更低,但表面硬度相对较低。
结皮发泡板从模具挤出后,立即通过一个定径套(冷却定型套)——金属套筒内壁对板材表面进行强制冷却,使表面PVC熔体迅速冻结,形成高密度的“结皮层”,而芯层仍处于高温熔融状态,继续发泡膨胀。最终形成“表硬内松”的夹心结构——表面致密如实心板,芯部轻质如海绵。
结皮发泡板的结皮层厚度通常为0.2-0.5mm(每面),硬度(邵氏D)可达70-78,显著高于自由发泡板的55-65。
三、PVC发泡板的配方体系
3.1 核心原料组成
| 组分 | 典型添加量(份数) | 功能 | 技术要求 |
|---|---|---|---|
| PVC树脂(SG-5/SG-7/SG-8) | 100 | 基体树脂,决定板材的基本性能 | K值65-68(聚合度1000-1200),需选用悬浮法疏松型树脂 |
| 发泡剂(AC发泡剂/碳酸氢钠) | 0.5-2.0 | 分解产生气体,形成微孔结构 | 分解温度与PVC加工温度匹配(190-210℃),粒径≤5μm |
| 稳定剂(钙锌复合/有机锡) | 2.0-4.0 | 防止PVC在高温加工中分解变色 | 热稳定时间≥60分钟(200℃),无铅环保 |
| 加工助剂(ACR改性剂) | 1.0-3.0 | 提高熔体强度和延伸率,稳定气泡结构 | 丙烯酸酯类共聚物,促进塑化和熔体均匀性 |
| 发泡调节剂(如K-400) | 3.0-6.0 | 调节熔体粘弹性,控制泡孔尺寸和均匀性 | 高分子量丙烯酸酯共聚物,增加熔体强度 |
| 润滑剂(硬脂酸/石蜡/PE蜡) | 0.5-1.5 | 降低内、外摩擦,改善加工流动性,辅助脱模 | 内外润滑平衡,防止析出 |
| 填料(轻质碳酸钙/滑石粉) | 5-30(视产品要求) | 降低成本、提高刚性、改善尺寸稳定性 | 粒径≤2μm,表面经活化处理 |
| 色料/钛白粉(TiO₂) | 0-5 | 赋予板材颜色,增加遮盖力(白色板) | 耐温≥230℃,不迁移、不褪色 |
3.2 关键助剂的技术解析
(1)发泡调节剂——泡孔质量的决定性因素
发泡调节剂(通常为高分子量丙烯酸酯共聚物)是PVC发泡板配方中最重要的助剂之一,其核心作用是提高PVC熔体的强度和弹性,使气泡在生长过程中不破裂、不合并,最终形成细密、均匀、独立的闭孔结构。
作用机理:
-
调节剂分子缠绕在PVC大分子链之间,形成物理交联点,显著提高熔体张力
-
在发泡剂分解产生气体的瞬间,高熔体强度能够将气泡“锁定”在微小尺寸(50-200μm)
-
调节剂添加量不足 → 泡孔粗大、合并、破裂 → 板材密度不均、强度下降、表面粗糙
-
调节剂添加量过多 → 熔体强度过高 → 发泡困难,发泡倍率不足,密度偏高
(2)发泡剂的匹配选择
| 发泡剂类型 | 分解温度(℃) | 发气量(ml/g) | 适用产品 | 特点 |
|---|---|---|---|---|
| AC发泡剂(偶氮二甲酰胺) | 190-210 | 220-250 | 通用型PVC发泡板 | 发气量大、性价比高,分解温度偏高,需配合助发泡剂(氧化锌)降低分解温度至185℃ |
| 碳酸氢钠(小苏打) | 150-180 | 150-200 | 低温加工产品 | 分解温度低、环保,但发气量较小 |
| 复合发泡剂 | 160-190 | 200-230 | 结皮发泡板 | 复配AC+碳酸氢钠+助发泡剂,实现分段发泡,优化泡孔结构 |
四、PVC发泡板的生产工艺流程
4.1 工艺流程图
原料称量 → 高速混合 → 冷混降温 → 挤出塑化 → 模头成型 → 发泡膨胀
  → 冷却定型 → 牵引切割 → 砂光整平 → 覆膜/包装 → 成品
4.2 各工序技术要点
第一步:高速混合
PVC树脂、稳定剂、发泡剂、润滑剂等所有粉体和液体助剂按配方精确称量后,投入高速混合机(热混机)中搅拌混合。热混机转速通常为1000-1500 rpm,依靠摩擦生热(而非电加热)将物料温度提升至110-125℃。
-
混合终点判断: 物料温度达到预设值(通常115-120℃),且物料呈蓬松粉状、无结块、颜色均匀
-
关键控制: 发泡剂在热混阶段不能提前分解,因此热混温度需控制在发泡剂分解温度(≥185℃)以下至少60℃的余量
第二步:冷混降温
热混后的物料温度过高(110-120℃),需立即转入冷混机(低速搅拌,夹套通冷却水)降温至40-50℃方可出料。冷混的目的:
-
防止高温物料在储存仓中结块或发泡剂提前分解
-
使各种助剂充分吸附在PVC树脂颗粒表面,提高分散均匀性
第三步:挤出塑化
冷却后的干混料通过锥形双螺杆挤出机进行塑化。锥形双螺杆挤出机是PVC发泡板生产的主流设备,其优势在于:
-
双螺杆的强制输送和剪切作用,塑化效率高
-
锥形设计使压缩比可调,适应不同配方
-
停留时间分布窄,避免物料局部过热降解
挤出机各段温度设定(典型值):
| 机筒段 | 温度范围 | 作用 |
|---|---|---|
| 加料段(1区) | 160-175℃ | 物料预热,开始塑化 |
| 压缩段(2区) | 175-185℃ | 主要塑化,PVC熔融 |
| 均化段(3区) | 180-190℃ | 熔体均化,温度升至接近发泡剂分解点 |
| 连接段(4区) | 185-195℃ | 过渡段,维持熔体温度 |
| 模头(法兰/模具) | 190-205℃ | 发泡剂在模头出口开始分解发泡 |
第四步:模头成型与发泡
经挤出机塑化的PVC熔体进入衣架式(T型)模头,模头将熔体分布成均匀的片状流场。
-
自由发泡板: 熔体从模头挤出后直接进入开放式发泡区,在常压下发泡膨胀。发泡倍率由熔体强度、发泡剂分解速率和冷却速度共同控制。典型发泡倍率1.8-3.0倍。
-
结皮发泡板: 熔体从模头挤出后立即进入定型模(冷却套) ,定型模内壁温度控制在20-40℃。熔体表面接触冷壁后迅速凝固形成致密结皮层(厚度约0.3mm),芯层仍处于高温熔融态并持续发泡膨胀,直至填满定型模内腔。典型发泡倍率1.5-2.5倍。
第五步:冷却定型
发泡膨胀后的板材通过真空定型水箱(或水冷辊组)进行冷却,将板材温度从160-190℃降至30-50℃,使发泡结构定型。真空定型水箱通过负压吸附作用,使板材紧贴定型模内壁,确保板材尺寸精度(厚度公差±0.2mm)和表面平整度。
第六步:牵引与切割
冷却定型后的板材由履带式牵引机匀速牵引(牵引速度1-5 m/min,视板厚和发泡倍率调整),通过在线锯切机(通常为往复锯或圆盘锯)按设定长度(标准2440mm)切割,或卷取为卷材(薄板)。
第七步:砂光(表面处理)
结皮发泡板出定型模后,表面虽已形成致密结皮层,但仍可能有细微的熔接痕或轮廓波。通过宽带砂光机进行砂光处理:
-
粗砂(80-120目): 去除表面轻微缺陷和厚度不均
-
精砂(180-240目): 获得光滑、平整的表面(Ra≤3.2μm),确保后续覆膜或喷涂的附着力
第八步:覆膜与包装
-
覆保护膜(PE保护膜,厚度30-50μm),防止运输和加工过程中板面划伤
-
按标准尺寸裁切、打包(通常每包20-50张,用打包带紧固)
-
标识产品规格、颜色、批号等信息
五、PVC发泡板的核心技术指标
5.1 密度与发泡倍率
密度是PVC发泡板最核心的性能指标,直接关系到板材的轻量化程度、力学强度和成本。
| 密度等级 | 密度范围(g/cm³) | 发泡倍率(相对于实心PVC 1.4 g/cm³) | 典型产品 |
|---|---|---|---|
| 超轻级 | 0.30-0.45 | 3.1-4.7倍 | 广告展示板、模型制作 |
| 轻质级 | 0.45-0.60 | 2.3-3.1倍 | 室内装饰板、家具背板 |
| 标准级 | 0.60-0.75 | 1.9-2.3倍 | 橱柜板、浴柜板、家具板 |
| 高密级 | 0.75-0.90 | 1.6-1.9倍 | 建筑模板、车船内饰、高强度家具 |
检测方法: 按GB/T 6343测定表观密度(称重法)。在板材不同位置(对角线方向取5点)截取50×50mm试件,测量质量与体积,取平均值,密度偏差应≤±5%。
5.2 力学性能
| 性能指标 | 单位 | 自由发泡板(密度0.5-0.6) | 结皮发泡板(密度0.6-0.7) | 检测标准 |
|---|---|---|---|---|
| 抗弯强度 | MPa | 8-15 | 18-28 | GB/T 9341 |
| 弯曲弹性模量 | MPa | 500-1000 | 1200-2000 | GB/T 9341 |
| 压缩强度(10%变形) | MPa | 3-6 | 8-14 | GB/T 1041 |
| 冲击强度(简支梁,缺口) | kJ/m² | 5-10 | 10-18 | GB/T 1043 |
| 邵氏硬度(D) | — | 55-65(表面) | 70-78(结皮层) | GB/T 2411 |
结皮发泡板的力学性能优势来源: 致密的表层(结皮层)是力学性能的主要贡献者。在弯曲载荷作用下,板材的上表面承受压应力、下表面承受拉应力——正是结皮层所在的位置。结皮层的存在相当于给板材“穿”上了一层坚硬的外壳,使抗弯强度和弯曲模量比同等密度的自由发泡板高出50-100%。
5.3 热学性能
| 性能指标 | 典型值 | 说明 |
|---|---|---|
| 导热系数 | 0.05-0.08 W/(m·K) | 远低于木材(0.15-0.20)和金属(>50),保温隔热性能优异 |
| 热变形温度(HDT,1.82MPa) | 65-75℃ | 使用温度上限,超过此温度板材开始软化变形 |
| 维卡软化温度(VST,A50) | 75-85℃ | 指示材料耐热性的重要指标 |
| 线膨胀系数(-20℃至+60℃) | 4-6×10⁻⁵/℃ | 约为实木的2-3倍,因此在温差较大的环境使用时需预留伸缩缝 |
5.4 燃烧性能
PVC材料本身具有优良的阻燃性(含氯量约57%),其极限氧指数(LOI) 可达45-50%——即在氧气浓度低于45%的环境中,材料无法持续燃烧,远高于木材(LOI≈20-25%)。
阻燃等级:
-
未添加阻燃剂的PVC发泡板可达B2级(可燃) ,但离火自熄
-
添加磷氮系阻燃剂后可达B1级(难燃) ,完全满足建筑装饰材料的防火要求
燃烧产物提醒: PVC发泡板在火灾中燃烧会产生氯化氢(HCl)气体(白色、有刺激性气味),需配合排烟通风系统。不建议使用在无通风的封闭小空间,如衣帽间、密闭储藏室。推荐使用场合为商业空间、展厅、办公场所等具备通风条件的区域。
5.5 耐化学腐蚀性
PVC发泡板对大多数酸、碱、盐溶液具有良好的耐腐蚀性:
| 化学介质 | 耐腐蚀等级 | 说明 |
|---|---|---|
| 盐酸(10%) | 优良 | 无变化 |
| 硫酸(20%) | 优良 | 轻微变色 |
| 氢氧化钠(10%) | 良好 | 表面轻微发白 |
| 氯化钠溶液 | 优良 | 无变化 |
| 汽油/煤油 | 一般 | 短期接触可耐受,长期接触会导致溶胀 |
| 丙酮/苯类溶剂 | 差 | 会溶解或严重溶胀,严禁接触 |
5.6 环保与卫生性能
重金属含量(RoHS指令): 以钙锌稳定剂完全替代铅盐稳定剂后,铅(Pb)、镉(Cd)、汞(Hg)、六价铬(Cr⁶⁺)含量均低于RoHS限值(1000/100/1000/1000 mg/kg)。
甲醛释放量: PVC发泡板不使用脲醛胶粘剂,甲醛释放量为“未检出”级别,是真正的零甲醛板材。
VOCs释放量: 优质产品TVOC释放量≤100μg/m³(ISO 16000-6),无刺激性气味。劣质产品中残留的氯乙烯单体或增塑剂挥发物可能产生异味,需通过气味检测(30℃密闭24小时)进行评定。
六、PVC发泡板的表面处理技术
6.1 覆膜
通过热熔胶将PVC装饰膜(厚度0.1-0.3mm)贴合于发泡板表面。覆膜板可实现各种花色(木纹、石纹、布纹、金属质感等),表面效果丰富。但装饰膜的PVC材质与基材同属PVC体系,热膨胀系数匹配性好,不易起泡和脱层。适用于室内装饰板、家具面板。
技术要点: 覆膜温度120-150℃,压力0.3-0.6MPa,速度3-8m/min。胶层厚度控制在0.03-0.05mm,过薄粘合不良,过厚溢胶。
6.2 热转印
采用高温升华转印膜(印刷木纹或石纹图案),在180-220℃温度和一定压力下,转印膜上的图案升华渗透到板材表面涂层中,形成清晰、耐磨的花纹。热转印的纹理是“渗入”而非“覆盖”,不易刮花,耐候性优于覆膜。适合广告板、展板、室内装饰板。
局限性: 热转印的颜色饱和度不如覆膜,且无法实现复杂的纹理(如同步对花)。
6.3 喷涂/烤漆
在发泡板表面喷涂聚氨酯(PU)或紫外光固化(UV)涂料,经流平、烘干或UV固化,形成高光/哑光涂层。表面硬度可达2H-3H(铅笔硬度),光泽度从10GU(哑光)至95GU(高光) 可调。适合高端装饰板、橱柜门板、音箱面板。
工艺要点: 喷涂前需进行表面预处理(除尘→去静电→涂底漆),底漆干燥后进行打磨(400-600目砂纸),再喷涂面漆。UV漆需经UV固化炉(波长365nm,能量≥800mJ/cm²)固化。
七、PVC发泡板的加工与应用
7.1 加工性能
PVC发泡板兼具塑料的可加工性和木材的易加工性,是“万能加工材料”:
| 加工方式 | 适用性 | 工艺要点 |
|---|---|---|
| 锯切 | 极佳 | 推荐使用硬质合金锯片(齿数60-80T),转速3000-4000rpm,进给速度3-5m/min。避免使用高速钢(HSS)锯片 |
| 雕刻 | 极佳 | 可用CNC雕刻机进行镂空、浮雕、三维造型。推荐选用单刃或双刃螺旋铣刀,转速18000-24000rpm,进给速度1500-2500mm/min |
| 钻孔 | 良好 | 选用标准麻花钻(顶角118°),转速2000-3000rpm,进给速度0.1-0.2mm/rev。钻头需保持锋利,避免过热导致板材熔融 |
| 热弯 | 良好 | 用热风枪(250-300℃)加热弯曲部位,软化后弯曲定型(最小弯曲半径约为板厚的5-8倍)。冷却后保持形状 |
| 粘接 | 良好 | 适用PVC专用胶水(如氯丁胶、PVC溶剂胶(四氢呋喃基)),不建议使用普通白乳胶或502胶水 |
| 表面印刷 | 良好 | 适用于丝印、UV平板打印,无需特殊前处理(清洁表面即可) |
7.2 典型应用场景
| 应用领域 | 具体用途 | 推荐产品类型 | 选用理由 |
|---|---|---|---|
| 广告展览 | 展板、灯箱面板、标识标牌、店面橱窗 | 自由发泡板(密度0.45-0.55) | 质轻易安装,表面平整适合UV/丝印,成本低 |
| 家具制造 | 橱柜板、浴柜板、衣柜背板、家具门板 | 结皮发泡板(密度0.6-0.7) | 防水防潮、表面致密、可覆膜/热转印仿木纹、易加工 |
| 建筑装饰 | 室内墙板、吊顶、隔断、门窗套线 | 结皮发泡板(密度0.6-0.8) | 阻燃B1级、保温隔热、零甲醛、施工便捷 |
| 交通运输 | 火车/客车/船舶内装墙板、天花板、行李架 | 结皮发泡板(高密级0.7-0.8) | 轻质减重、阻燃、隔音、耐潮湿 |
| 工业防腐 | 化工车间墙板、实验室台面、电镀槽护板 | 结皮发泡板(高密级0.7-0.8) | 优异的耐酸碱腐蚀性、不锈蚀 |
| 冷库保温 | 冷库内墙板、冷藏车隔板 | 自由发泡板(密度0.45-0.55) | 低导热系数、不吸水、耐低温(-20℃不变脆) |
| 包装物流 | 可回收周转箱、电子元件托盘 | 自由发泡板(密度0.4-0.5) | 轻质、防震、可重复使用、不吸潮 |
八、PVC发泡板的常见质量问题
8.1 表面“针孔”与“麻点”
现象: 板材表面出现大量微小凹坑(针孔直径0.1-0.5mm)或密集的细小凸点。
成因:
-
针孔: 发泡剂分解产生的气体在板材表面处未能完全被熔体包裹,气泡在表面破裂形成凹坑
-
麻点: 塑化不完全的PVC颗粒(“鱼眼”)残留在表面,或填料分散不均形成的团块
-
加工温度过高,发泡剂分解过快,气体剧烈析出无法控制
-
发泡调节剂添加量不足,熔体强度无法维持气泡稳定
解决方案: 调整挤出机温度梯度(降低模头温度5-10℃)、增加发泡调节剂用量(提高0.5-1.0份)、加强高速混合时的分散均匀性。
8.2 泡孔粗大或不均匀
现象: 板材断面可见明显的气泡,直径>1mm,泡孔大小不一,密度分布不均。
成因:
-
发泡剂分散不均匀(混合时间不足或混合温度不均)
-
熔体温度过高,发泡剂分解过快,气泡核数量少但尺寸大
-
熔体强度不足,气泡合并、破裂
-
发泡剂粒度过粗,分解产生的气泡核数量少
解决方案: 延长热混时间(确保发泡剂完全分散于PVC颗粒表面)、选用细粒径发泡剂(≤5μm)、增加发泡调节剂用量、适当降低加工温度。
8.3 板厚不均/厚度偏差超标
现象: 同一张板不同位置的厚度差异超过±0.3mm,或纵向厚度波动明显。
成因:
-
模头间隙调整不当(模唇开口不均匀)
-
发泡倍率波动(挤出量或牵引速度不稳定)
-
定型模冷却不均匀(水压或水温波动)
-
牵引机牵引力波动(履带打滑或速度不稳定)
解决方案: 定期校准模头间隙(用塞尺测量各点间隙,调整模唇螺栓)、检查定型模冷却水循环系统、更换磨损的牵引履带、检查挤出机转速和牵引速度的同步控制。
8.4 翘曲变形
现象: 板材放置于平面上,四角翘起或中间拱起,平面度超标。
成因:
-
板材上下表面冷却速度不一致(一侧冷却过快,另一侧冷却过慢)
-
砂光量过大(单面超过0.5mm)破坏了板材的应力平衡
-
存放时未平放(竖立存放导致自重变形)
-
配方中内外润滑剂比例失衡,导致板材内部存在残余应力
解决方案: 确保定型水箱上下水温度一致(温差≤5℃)、控制单面砂光量≤0.3mm、成品板必须平放且压重(每垛顶部压一平整重板)、优化内外润滑剂比例。
8.5 表面划伤/压痕
现象: 板材表面可见明显的划痕、压痕或辊印。
成因:
-
牵引辊或定型模表面有异物(硬颗粒、金属屑)
-
冷却定型过程中板材表面被划伤(如定型模内壁有毛刺)
-
后续工序搬运中板面摩擦
解决方案: 定期清洁牵引辊和定型模(每天检查清理)、打磨定型模内壁至镜面光洁度(Ra≤0.8μm)、覆PE保护膜(厚度30-50μm)进行表面保护。
九、PVC发泡板的技术发展趋势
9.1 微发泡技术(Microcellular Foam)
通过超临界流体技术(以CO₂或N₂为物理发泡剂)制得泡孔直径小于50μm、泡孔密度超过10⁹个/cm³的微发泡PVC板。相比传统化学发泡,微发泡技术能够实现更低的密度(可至0.3g/cm³)、更高的强度和更好的表面质量。目前仍处于产业化初期,主要受限于设备投资成本和工艺控制难度。
9.2 功能化改性
| 功能方向 | 技术路径 | 主要应用 |
|---|---|---|
| 阻燃升级 | 添加磷氮系无卤阻燃剂(如聚磷酸铵(APP)+季戊四醇(PER)膨胀体系),可达B1级 | 建筑装饰、交通工具 |
| 抗菌防霉 | 添加银离子/纳米氧化锌抗菌剂(0.1-0.5%),抗菌率≥99% | 医院、食品、卫浴 |
| 抗静电 | 添加导电炭黑或永久性抗静电剂,表面电阻率≤10⁹Ω | 电子包装、洁净室 |
| 增强改性 | 添加玻璃纤维或碳纤维(5-15%),抗弯强度提升50-100% | 高强度结构件 |
| 耐候改性 | 添加抗UV剂和受阻胺光稳定剂(HALS),氙灯老化1000小时保色率≥80% | 户外建筑、车船内饰 |
9.3 绿色低碳
-
环保型稳定剂普及: 钙锌复合稳定剂已基本全面替代铅盐稳定剂,确保RoHS合规
-
生物基增塑剂: 以环氧大豆油(ESO)部分替代石化基增塑剂,可添加量5-15份
-
回收料利用: 消费后回收(PCR)PVC材料开始应用于非外观件(如包装板、托盘)
-
水性涂料/无溶剂涂料: 表面喷涂环节水性涂料替代溶剂型涂料,VOCs排放减少90%以上
9.4 轻量化与高性能化
通过结构优化(仿生夹层结构、蜂窝结构)和材料改性(高熔体强度PVC树脂的研发),在保持力学性能的前提下进一步降低板材密度,实现“更轻、更强、更薄”的终极目标,拓展在汽车轻量化、高铁内饰等高端领域的应用。
JINDIWOOD · Engineered for Certainty —— 每一张PVC发泡板,都是轻量化、环保化与功能化的精准平衡。
本文为JINDIWOOD原创技术文章,转载须注明出处。