 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、包装胶合板的基本概念
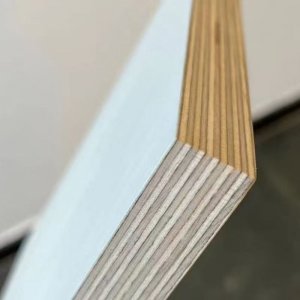
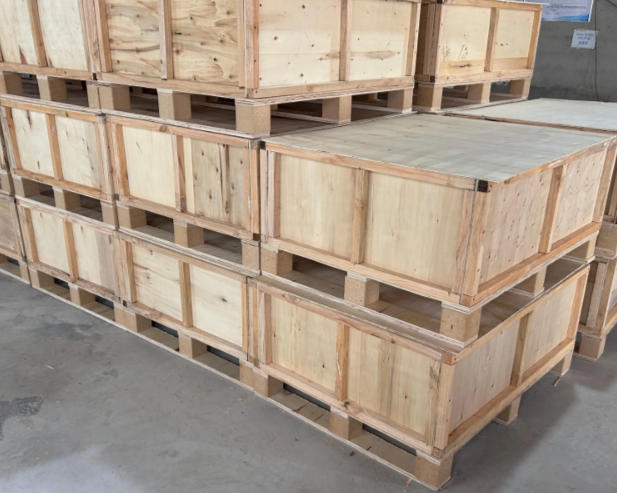
包装胶合板(Packing Plywood / Container Plywood),又称包装箱用胶合板、工业包装板,是专为工业产品运输包装、仓储物流和出口装箱而设计制造的特种胶合板。它以木段旋切成单板,经胶粘剂胶合、热压成型,具有高强度、耐冲击、防潮防腐、免熏蒸等特性,是制作运输包装箱、木托盘、垫板、隔板等工业物流器具的核心材料。
在现代物流体系中,包装胶合板扮演着“隐形铠甲”的角色——它包裹在重型机械、精密仪器、电子产品、新鲜果蔬的外围,承受着堆码、叉车作业、长途颠簸、温湿度变化等严苛考验,确保货物从工厂到用户手中完好无损。
行业地位与市场规模:
据中国包装联合会统计,2025年中国木质包装制品市场规模已超过1200亿元,其中胶合板类包装材料约占35%(约420亿元) 。随着全球供应链的复杂化和跨境电商的爆发式增长(2025年中国跨境电商进出口额突破2.5万亿元),包装胶合板的需求量持续攀升。2025年全球包装用胶合板年消耗量已超过800万立方米,中国是最大的生产国和出口国,占全球产量的60%以上。
核心优势——包装胶合板为什么能替代实木包装:
-
免熏蒸(核心优势): 胶合板生产过程中的高温热压(>140℃,持续数分钟至数十分钟)已足以杀死木材中的虫卵、幼虫和成虫,经热处理(HT,Heat Treatment)的胶合板可直接用于出口包装,无需额外熏蒸处理(ISPM 15国际植物检疫措施标准第15号),简化了出口流程和成本。
-
高强度与抗冲击: 纵横交错的多层单板结构,赋予板材均匀的力学性能,抗弯强度和抗冲击性优于同厚度的实木锯材(尤其是含有节疤的实木,在冲击载荷下可能沿节疤处断裂)。
-
成本优势: 原料利用率高(80-85%),可利用小径材、速生材(杨木、松木、桉木),成本低于同规格的实木包装材料(约低30-50%)。
-
规格标准化: 可大规模生产标准规格(1220×2440mm,以及各种定制尺寸),便于自动化包装流水线的应用(如自动钉箱机、自动打包机)。
-
可加工性优异: 易于锯切、钉接、开槽、钻孔、铣型,与各种连接件(钉子、螺丝、L型角码、打包带)兼容性好。
二、包装胶合板的分类体系
2.1 按耐水等级分类(GB/T 24311-2021《组合式包装箱用胶合板》)
这是包装胶合板最核心的分类维度,直接影响产品的适用场景和胶合强度要求:
| 耐水等级 | 代号 | 胶粘剂类型 | 适用环境 | 胶合强度要求(MPa) | 典型应用 |
|---|---|---|---|---|---|
| Ⅰ类(高耐水性) | WBP(Water Boil Proof) | 酚醛树脂胶(PF)或三聚氰胺改性酚醛胶 | 潮湿/室外环境,长期高湿或短期浸水(如海运集装箱内冷凝水、室外堆放雨淋) | ≥0.70(且木破率≥60%) | 出口海运包装(集装箱运输,航程长、湿度大)、热带地区仓储、冷藏包装 |
| Ⅱ类(耐水型) | MR(Moisture Resistant) | 三聚氰胺改性脲醛胶(MUF) | 一般仓储和运输环境(干燥至中等湿度,无长期浸水风险) | ≥0.60 | 常规内陆运输包装、普通仓库货架、电商物流包装 |
| Ⅲ类(非耐水/干燥状态) | 标准型 | 脲醛胶(UF) | 干燥环境(室内仓储,短期周转,无明显湿度波动) | ≥0.50 | 一次性包装、低值产品包装、快递填充隔板 |
耐水等级的选择逻辑:
-
出口海运(尤其是远洋航线,航程>15天): 必须选择Ⅰ类(WBP级) ,因为海运集装箱内昼夜温差可达20℃以上,内部会形成大量冷凝水(“集装箱雨”),包装箱长期处于高湿环境。普通UF胶板材在3-5天内即可能开胶、分层。
-
内陆运输(卡车/铁路,2-5天): 选择Ⅱ类(MR级)即可满足需求。
-
室内短期周转(<3天): Ⅲ类可满足基本需求。
JINDIWOOD出口级包装胶合板:
-
采用酚醛树脂胶(WBP级) ,可经受沸水煮4小时不开胶、不离层(按GB/T 17657检测),全面满足海运集装箱高湿环境要求。
-
配套提供ISPM 15热处理标识(HT Mark) 和熏蒸处理证明(如客户要求) ,确保出口清关顺利。
-
面皮可选用漂白杨木(外观洁净)、桃花芯/奥古曼(外观高档,适用于高价值货物包装)或素面光板(经济型)。
2.2 按面皮材质分类
| 面皮类型 | 外观特点 | 强度与耐用性 | 适用场景 |
|---|---|---|---|
| 漂白杨木面 | 表面洁白、洁净、平整,无节疤或极少节疤 | 一般(中等强度和耐磨性),但外观等级最高 | 出口高价值产品(电子产品、精密仪器、医疗器械)包装,提升品牌形象 |
| 桃花芯/奥古曼面 | 纹理美观,色泽温暖(红褐色),密度较高 | 良好(较高的表面硬度和抗冲击性) | 高档消费品、家具、艺术品包装 |
| 杂木面(混合) | 表面颜色较深(褐色至深褐色),有少量节疤,纹理粗犷 | 中等(强度均衡,性价比高) | 普通工业产品、机械设备、工具包装 |
| 松木面 | 表面浅黄色,纹理通直,树脂含量较高 | 较高(树脂赋予一定的耐水性和强度) | 重工业产品、建筑机械、汽车零部件包装 |
| 素面光板(未贴面) | 保留芯材本色(浅黄至浅褐色),可见单板拼接痕 | 标准(同等级芯材的强度) | 经济型包装、一次性周转箱、托盘 |
2.3 按芯材树种分类
| 芯材类型 | 树种组合 | 密度(g/cm³) | 特点 | 成本 | 适用场景 |
|---|---|---|---|---|---|
| 杨木芯 | 100%杨木 | 0.40-0.50 | 材质轻软、颜色浅白、易加工、缓冲性能好 | 低 | 轻质产品包装、电子产品、日用品 |
| 松木芯 | 100%松木 | 0.45-0.55 | 强度较高,含天然树脂(耐水性略好),木纹美观 | 中等 | 一般工业品、机械零件、建材 |
| 桉木芯 | 100%桉木 | 0.55-0.65 | 密度高、强度大、硬度较高、表面光滑 | 中等偏高 | 重型机械、汽车部件、精密仪器 |
| 混合硬木芯 | 杨木+桉木+杂木混合 | 0.45-0.60 | 综合性能均衡(利用各种木材的优势,实现成本与性能的平衡) | 中等 | 通用型包装,应用最广泛 |
| 桦木芯 | 100%桦木 | 0.60-0.70 | 材质致密、强度极高、表面细腻、抗冲击性优异 | 高 | 高端产品、出口级重货、军工包装 |
芯材选择的经济性原则:
-
对强度要求不高(承重<100kg)的轻质产品 → 杨木芯(成本最低,性能足够)
-
对强度有一般要求(承重100-500kg)→ 混合硬木芯(性价比最高,市场主流)
-
对强度有高要求(承重>500kg)或潮湿环境 → 桉木芯/松木芯(强度与防潮兼顾)
-
对强度和外观都有极高要求 → 桦木芯(但成本高,仅用于特殊需求)
2.4 按厚度分类
| 厚度范围 | 常见厚度(mm) | 典型应用场景 |
|---|---|---|
| 薄板(3-5mm) | 3、4、5 | 小型产品内衬隔板、薄型包装盒、相框背板、工艺品底板 |
| 中厚板(6-12mm) | 6、7、8、9、10、12 | 标准包装箱体(常规工业品、日用品、一般电子产品的整箱)、货架隔板、托盘面板 |
| 厚板(15-25mm) | 15、18、20、22、25 | 重型机械包装箱体(工程机械、汽车部件、工业设备)、大型设备的整体框架、重型托盘 |
| 特厚板(≥30mm) | 30、35、40、50(需特殊定制) | 超重/超大设备包装(如发电机组、大型机床、风电设备)、基础支撑结构、承重底座 |
厚度选择的参考标准(基于包装设计经验值):
| 包装物重量 | 推荐箱体板厚 | 推荐托盘面板厚度 | 推荐隔板厚度 |
|---|---|---|---|
| <50 kg | 6-9 mm | 12-15 mm | 3-5 mm |
| 50-200 kg | 9-12 mm | 15-18 mm | 5-8 mm |
| 200-500 kg | 12-15 mm | 18-22 mm | 8-10 mm |
| 500-1000 kg | 15-18 mm | 22-25 mm | 10-12 mm |
| >1000 kg | 18-25 mm(或加厚) | ≥25 mm | ≥12 mm |
三、包装胶合板的制造原料与胶粘剂
3.1 木质原料
包装胶合板对单板等级的要求低于家具级和建筑级胶合板,这与其“工业功能”而非“审美功能”的定位一致:
| 原料要求 | 包装级标准 | 家具级对比(参考) |
|---|---|---|
| 单板等级 | 允许存在少量节疤(活节直径≤30mm,死节需修补)、裂缝(≤5mm宽)、色差 | 不允许节疤(优等品),无裂缝、无色差 |
| 芯层拼接 | 允许拼接(纵向接长、横向拼宽),缝隙≤3mm | 拼接缝隙≤1mm |
| 面皮等级 | 允许少量修补和色差(如表面有一层薄薄的漂白层即可) | 优等品表面无修补,色泽统一 |
| 含水率 | 6-14%(国标要求) | 6-12%(更严格) |
3.2 胶粘剂体系——决定包装胶合板耐水等级
| 胶粘剂类型 | 耐水等级 | 特点 | 成本 | 适用场景 |
|---|---|---|---|---|
| 脲醛胶(UF) | Ⅲ类(干燥状态) | 固化快、胶合强度合格、成本最低,但不耐水 | 极低 | 干燥环境一次性包装、低值产品 |
| 三聚氰胺改性脲醛胶(MUF) | Ⅱ类(耐水型) | 耐水性优于UF,成本适中 | 中等 | 一般仓储运输、内陆物流 |
| 酚醛树脂胶(PF / WBP级) | Ⅰ类(高耐水性,沸水-proof) | 可经受沸水煮,耐候性优异,颜色深(红褐色胶层),成本较高 | 高 | 出口海运、潮湿环境、高货值产品 |
| 混合胶(UF+PF混合) | 介于Ⅱ类和Ⅰ类之间 | 平衡成本与性能,胶合强度略低于纯PF | 中等偏高 | 有一定耐水性要求但预算有限的场景 |
JINDIWOOD出口级包装胶合板胶粘剂策略:
-
常规产品: 采用MUF胶,耐水等级达Ⅱ类(耐水型) ,满足一般出口和内销需求。
-
海运/高湿环境专用: 采用PF胶(WBP级) ,耐水等级达Ⅰ类,可承受集装箱内高湿和短期浸水环境。
-
环保等级: 均可达E1级(≤0.050mg/m³),部分定制产品可达E0级(≤0.025mg/m³)。
四、包装胶合板的生产工艺特点
包装胶合板的生产工艺流程与普通胶合板基本一致(参见《胶合板生产全解析》),但出于包装用途对成本控制、大批量标准化生产的要求,其在以下环节有显著不同的工艺特点:
4.1 单板分等与组坯优化
-
分等宽松: 包装级胶合板不要求单板达到A/B级(家具级),允许大量使用C/D级单板(含有修补痕迹、轻微变色、少量节疤),从而显著降低原材料成本(比家具级单板低30-50%)。
-
组坯简化(交叉结构保持一致): 依然遵循“相邻层单板纤维方向互相垂直、奇数层”的原则,但对芯层单板的拼接要求放宽(拼接缝≤3mm,且重叠面积≤5%),生产效率更高。
4.2 胶粘剂涂布量控制
-
涂胶量低于家具级胶合板(因包装板胶合强度要求略低),通常为150-200g/m²(双面合计) (家具级为200-260g/m²)。
-
涂胶辊的间隙可适当放宽(节省胶水),但需确保胶层连续无断胶。
4.3 热压工艺(侧重于效率而非极致性能)
-
热压温度: 120-160℃(与普通胶合板一致,取决于胶种)
-
热压压力: 略低于家具级(1.0-1.8 MPa vs 1.5-2.5 MPa),以减少板材过度密实化(过度密实会增加密度和成本,但对包装板而言收益不高)
-
热压因子: 0.5-0.8 min/mm,比家具级(0.8-1.0 min/mm)略短,以提升生产效率
-
出板速度: 更高(包装板产量大,生产节拍快)
4.4 砂光要求(低于家具级)
-
包装板通常只进行单面或双面轻砂光(砂带粒度120-150目),去除表面毛刺和局部不平即可,表面粗糙度要求Ra≤6.3μm(家具级要求Ra≤3.2μm)。
-
部分低端包装板甚至不砂光(“光板”出货),保留热压后的自然表面,进一步降低成本。
4.5 包装与标识
-
包装方式: 常规防潮包装(塑料膜包裹+护角),但包装强度要求低于家具板(因包装板的终端用途也是包装,其自身的保护等级可低一级)。
-
标识要求: 出口级包装胶合板须印有ISPM 15热处理标识(HT Mark)和生产批次号,部分客户要求加印“中国制造(Made in China)”以及产品等级等信息。
五、包装胶合板的核心技术指标
5.1 物理力学性能要求(GB/T 24311-2021《组合式包装箱用胶合板》)
| 性能指标 | 单位 | Ⅰ类(高耐水) | Ⅱ类(耐水) | Ⅲ类(干燥) | 检测标准 |
|---|---|---|---|---|---|
| 胶合强度(平均) | MPa | ≥0.70 | ≥0.60 | ≥0.50 | GB/T 17657 |
| 单板最低胶合强度 | MPa | ≥0.60 | ≥0.50 | ≥0.40 | GB/T 17657 |
| 含水率 | % | 6-14 | 6-14 | 6-14 | GB/T 17657(重量法) |
| 静曲强度(顺纹,≥12mm厚) | MPa | ≥40 | ≥35 | ≥30 | GB/T 17657(三点弯曲) |
| 静曲强度(横纹,≥12mm厚) | MPa | ≥25 | ≥20 | ≥18 | GB/T 17657 |
| 弹性模量(顺纹) | MPa | ≥6000 | ≥5000 | ≥4500 | GB/T 17657 |
| 浸渍剥离性能 | — | 剥离率≤5%(胶层无明显开裂) | 剥离率≤10% | 剥离率≤15% | 浸渍剥离试验(63±3℃水浸3h+干燥) |
| 面皮厚度(单面) | mm | ≥0.3 | ≥0.3 | ≥0.3 | 游标卡尺测量 |
JINDIWOOD出口级包装胶合板内控标准(高于国标要求):
-
胶合强度≥0.9 MPa(Ⅰ类) ,确保海运和高湿环境下的长期可靠性
-
含水率控制在8-11% (严格区间的中值),平衡强度与防潮
-
静曲强度≥45 MPa(顺纹) ,确保在重型货物堆码中不会断裂
5.2 ISPM 15热处理(HT)标准(出口必备)
ISPM 15(国际植物检疫措施标准第15号)是所有木质包装材料出口必须遵守的国际标准,其核心要求是:
| 处理方式 | 处理参数 | 标识要求 | 适用性 |
|---|---|---|---|
| 热处理(HT,Heat Treatment) | 木材中心温度≥56℃,持续≥30分钟(胶合板在热压过程中已远超此标准,胶合板的制造工艺天然满足HT要求) | 在板材或包装箱上烙印或喷涂IPPC(国际植物保护公约)标志,格式为:XX-00000-HT | 绝大多数国家(包括欧盟、美国、澳大利亚等) |
| 熏蒸处理(MB,Methyl Bromide) | 使用溴甲烷(CH₃Br) 在密闭空间内进行熏蒸,浓度和时长按ISPM 15规定 | IPPC标识格式:XX-00000-MB | 部分国家或特殊要求(但对环境和人体有害,正逐步淘汰) |
JINDIWOOD的承诺: 所有出口级包装胶合板在出厂时即附带ISPM 15热处理(HT)标识和熏蒸/热处理证明(如客户要求),确保清关无忧。客户也可选择我们代办植物检疫证书(Phytosanitary Certificate),进一步提升通关效率。
5.3 抗冲击与堆码性能(包装设计的关键参数)
虽然国标中未强制要求,但抗冲击强度(落锤冲击或落球冲击试验) 和堆码强度(抗压强度) 是包装设计者高度关注的参数:
| 性能参数 | 典型值(18mm板,Ⅰ类) | 意义 |
|---|---|---|
| 冲击强度(Izod,简支梁缺口) | 8-12 kJ/m² | 抵抗跌落、叉车碰撞时的冲击破坏能力 |
| 堆码抗压强度(短边方向) | 15-25 kN/m(板宽方向) | 在仓储堆码(如3-5层纸箱或木箱堆叠)时能承受的垂直压力,防止底层箱体压溃 |
| 钉着力(握钉力) | 700-1000 N(面),500-700 N(边) | 钉子紧固后抵抗拔出的能力,确保箱体连接牢固不松动 |
六、包装胶合板的应用场景
6.1 工业设备与机械包装
这是包装胶合板最重要的应用领域:
| 包装对象 | 推荐产品 | 推荐厚度(mm) | 关键要求 |
|---|---|---|---|
| 重型机械(机床、挖掘机、起重机部件) | Ⅰ类/Ⅱ类(混合硬木芯) | 18-25(箱体)/ 25-40(底座) | 超高抗压强度(堆码)、抗冲击(吊装)、防水防潮(户外存放) |
| 中型设备(发电机、泵、压缩机) | Ⅱ类(混合硬木或松木芯) | 12-18(箱体)/ 18-22(底座) | 良好的抗弯强度和握钉力 |
| 精密仪器(医疗设备、测量仪器、电子设备) | Ⅰ类(漂白杨木面或奥古曼面) | 9-15 | 外观洁净、表面平整、防潮(内部常用防潮铝箔袋+干燥剂配合) |
典型案例——重型机械包装方案:
-
箱体结构:底部重型木托(垫木) + 四周胶合板围板(18-25mm) + 顶部防雨盖板 + 内部支撑框架。
-
连接方式:箱体各板块采用L型角铁或镀锌钢带加固,关键节点使用M10-M16螺栓连接,确保箱体在吊装和运输中不变形。
6.2 出口物流与集装箱运输
出口物流是包装胶合板第二大应用场景,也是JINDIWOOD包装胶合板的主攻方向:
| 产品类型 | 规格建议 | 关键要求 | JINDIWOOD优势 |
|---|---|---|---|
| 木箱(出口标准箱) | 1220×2440×(9-18)mm | ISPM 15 HT标识、Ⅰ类耐水(WBP级) | 全系列达Ⅰ类耐水,附带HT标识,符合各国清关要求 |
| 木托盘(欧标/美标) | 面板15-22mm,底板15-18mm | ISPM 15 HT标识、抗弯强度≥40MPa | 提供欧标EPAL认证代加工,满足欧盟要求 |
| 垫板/隔板(集装箱内衬) | 6-12mm,尺寸可定制 | 耐水、平整、价格经济 | 大宗订单可定制切割,减少客户现场裁切损失 |
6.3 电商物流与仓储
随着电商和快递行业的爆发式增长,轻量化、标准化的包装胶合板需求旺盛:
| 应用场景 | 推荐厚度(mm) | 特点 | 要求 |
|---|---|---|---|
| 电商快递箱(替代瓦楞纸箱,用于重货) | 3-6 | 轻质、低成本、一次性使用 | Ⅲ类(干燥状态)即可,成本优先 |
| 仓库货架隔板(层板) | 9-15 | 承重(200-500kg/㎡)、平整 | Ⅱ类(耐水型),防潮防腐 |
| 周转箱/可回收包装箱(循环使用) | 9-18 | 反复使用(20-50次),强度高、耐冲击 | Ⅰ类(高耐水)+ 高强度芯材(桉木/混合硬木) |
6.4 特殊用途
| 应用场景 | 要求 | 推荐产品 | 说明 |
|---|---|---|---|
| 冷链/冷藏包装 | 耐低温(-20℃不脆裂)+ 高防潮 | Ⅰ类(桦木芯或松木芯)+ 表面覆膜(防潮铝箔贴面或三聚氰胺覆面) | 需确保胶粘剂在低温下不脆化,木材在低温下保持韧性 |
| 防静电包装(电子元器件) | 表面电阻率≤10⁹Ω(防静电) | 覆防静电漆或防静电膜的包装胶合板 | 防止静电对敏感电子元件的损害 |
| 阻燃包装(化工/危险品) | 防火等级达B1级(难燃) | 添加阻燃剂的Ⅰ类板 | 符合危险品运输包装的防火规范 |
七、包装胶合板的质量鉴别与选择
7.1 外观鉴别法(快速判断)
| 检查项目 | 优质包装板表现 | 劣质包装板表现 |
|---|---|---|
| 板面 | 表面平整、无明显波浪,颜色均匀(漂白面为浅白色),无油污、无霉斑 | 表面可见明显翘曲或凹陷,颜色深且有斑块,有油污或霉点 |
| 板边(切面) | 切面整齐,可见密实的胶层(颜色较深),单板层间无空隙,无开胶迹象 | 切面毛糙,胶层稀薄或断续,可见层间空隙,部分胶层有明显气泡 |
| 厚度 | 同一张板的厚度偏差≤±0.3mm | 厚度偏差≥±0.5mm(可能在砂光或热压环节偷工减料) |
| 敲击听音 | 敲击板面,声音清脆一致(密实结构) | 声音沉闷或有空洞感(内部可能存在分层或空腔) |
7.2 物理性能简易测试
浸水试验(快速判断耐水性):
截取50×50mm小样,浸入常温水中24小时,取出后观察:
-
优质(Ⅰ类/Ⅱ类):无分层、无显著膨胀(厚度增加≤5%)、胶层无开裂
-
劣质:明显分层,胶层出现白线或开裂,厚度增加>10%
沸水测试(适用于Ⅰ类板,破坏性试验):
截取小样浸入沸水中4小时(模拟极端高湿环境),取出后观察:
-
优质Ⅰ类:无分层、无鼓泡,厚度增加≤8%
-
劣质:分层、鼓泡或厚度增加>15%
7.3 选择要点——匹配实际需求,避免过度投资
| 应用场景 | 推荐等级 | 推荐芯材 | 推荐面皮 | 注意事项 |
|---|---|---|---|---|
| 出口海运(远洋) | Ⅰ类(PF/WBP胶) | 混合硬木/桉木 | 漂白杨木/桃花芯 | 必须附带ISPM 15 HT标识,建议每批抽检耐水性 |
| 内陆运输(短途) | Ⅱ类(MUF胶) | 混合硬木/杨木 | 杂木面/素面 | 注意防雨措施,不可长期露天存放 |
| 电商快递箱 | Ⅲ类(UF胶) | 杨木 | 素面 | 成本优先,单次使用,无需过度追求耐水性 |
| 高端电子产品出口 | Ⅰ类(PF/WBP胶)+ 表面覆铝箔 | 桦木/桉木 | 漂白杨木(外观洁净) | 需配合干燥剂和铝箔袋密封防潮 |
八、包装胶合板与其他包装材料的对比
8.1 综合性能对比
| 对比维度 | 包装胶合板 | 实木包装箱 | 瓦楞纸箱 | 塑料周转箱(PP/PE) |
|---|---|---|---|---|
| 承重能力 | 高(可承重>1000kg) | 极高(但受木材缺陷影响) | 低(<50kg,受潮后迅速下降) | 中(可承重100-300kg,但易老化变脆) |
| 抗冲击性 | 优异(多层结构) | 优异(但节疤处薄弱) | 差(受潮后几乎无强度) | 良好(但低温下发脆) |
| 防潮性 | 优(Ⅰ类可达防水级) | 差(天然吸湿,易腐烂) | 极差(受潮即软化) | 优(完全不吸水) |
| 重量(同体积) | 中(约600-750kg/m³) | 中(约500-700kg/m³) | 极轻 | 轻(约0.9-1.0g/cm³,但壁厚较薄) |
| 成本 | 中等 | 较高 | 低 | 高(初始成本) |
| ISPM 15出口合规 | 自带HT标识(免熏蒸) | 需单独热处理(成本增加) | 免检 | 免检 |
| 环保与碳足迹 | 低碳(木材可再生、可回收) | 低碳(但需大径级原木) | 可回收(但生产能耗较高) | 高碳(石油基,不易降解) |
| 加工灵活性 | 优异(锯、钉、钻、铣) | 优异(同胶合板) | 易裁切 | 一般(需注塑或吸塑模具) |
| 单次使用成本(以100kg包装为例) | 低(约0.5-1.0元/kg货物) | 高(约1.0-2.0元/kg) | 低(约0.2-0.5元/kg,但仅限轻货) | 中(初始高,但可循环多次) |
8.2 选择建议——按需匹配
| 场景 | 首选材料 | 次选材料 | 理由 |
|---|---|---|---|
| 出口重货(>500kg) | 包装胶合板(Ⅰ类) | 实木(需HT处理) | 成本低、免熏蒸、防潮性能优于实木 |
| 出口轻货(<100kg,干燥环境) | 瓦楞纸箱(加强型) | 薄型包装胶合板(3-6mm) | 成本最低,但需注意防潮 |
| 高湿环境/冷链 | 包装胶合板(Ⅰ类+防潮覆膜) | 塑料箱 | 综合成本更低(塑料箱初始成本高3-5倍) |
| 高价值/精密仪器 | 包装胶合板(Ⅰ类,漂白面)+内衬防震材料 | 定制塑料箱 | 坚固、防潮、外观洁净、品牌形象好 |
| 一次性廉价包装 | 薄型包装胶合板(Ⅲ类,3-6mm) | 瓦楞纸箱(重型) | 成本最低且强度可靠 |
九、包装胶合板的技术发展趋势
9.1 轻量化与高强化并进
通过优化单板厚度(减薄但增加层数) 和选用高强树种(桉木、桦木的比例提高) ,在保持同等强度的前提下,将包装胶合板的单位面积重量降低15-25%(从常规的550-700kg/m³降至450-550kg/m³)。轻量化直接节省运输成本(每立方米板材减重50-100kg,对于一个40尺集装箱(约装载24-26吨),可多装约5-8%的货物)。
技术路径:
-
增加层数(如5层替代3层,9层替代7层),在更薄的单板中实现更高的强度
-
采用密度更高的面皮(如奥古曼、桉木面),提升表面硬度和抗冲击性
-
优化组坯结构(增加纵向单板的比例,提升顺纹方向强度)
9.2 环保化与循环经济
-
使用PF胶替代UF胶的趋势: 虽然PF胶成本较高,但其耐水性和环保等级(可稳定达到E0级)优于UF胶,且在生产过程中不使用含甲醛的原料。随着环保标准提升,PF胶在包装板中的占比正从2020年的约20%提升至2025年的35%以上。
-
可回收/可降解包装: 在包装胶合板表面应用水性可降解涂层,替代传统的塑料防潮膜,使包装箱在使用后可直接回收(无需分离塑料层),简化回收流程。
-
循环包装系统(共享托盘/可折叠周转箱): 采用高强度Ⅰ类包装胶合板制作的可折叠周转箱,可实现50-100次循环使用,单次使用成本远低于一次性包装。欧洲和北美已普遍应用,中国正在加速推广。
9.3 智能化与数字化包装
-
RFID标签嵌合: 在包装胶合板(如托盘面板)内部嵌入RFID标签或NFC芯片,实现包装箱/托盘的全程追踪(从生产、仓储、运输到终端客户),提升物流透明度和库存管理效率。
-
智能传感器集成: 在包装板内部预置温湿度传感器或震动传感器(如冷链运输中嵌入温度记录仪),实时监测运输环境,尤其适用于精密仪器、医药冷链、生鲜食品等对温湿度敏感的货物。
-
数字化包装设计(CAD/CAE优化): 利用有限元分析(FEA) 对包装箱结构进行力学仿真,优化板材厚度、支撑结构和连接方式,在保证安全的前提下实现材料用量最小化,节省成本(通常可节省10-20%的包装材料)。
9.4 表面功能化
-
防滑处理(表面压花/防滑涂层): 在包装胶合板的表面进行压花处理(菱形或条纹压纹,深度0.2-0.5mm)或涂布防滑涂层(如聚氨酯防滑漆),增加包装箱堆码时的静摩擦力,防止多层堆码时滑落。
-
阻燃处理: 通过添加磷氮系无卤阻燃剂,使包装胶合板的防火等级从B2级提升至B1级(难燃) ,满足危险品包装和特殊场景(如化工品、电子产品仓储)的防火要求。
-
防霉/防虫处理(出口热带地区必备): 在胶粘剂中添加硼系或铜唑(CuAz)防腐防虫剂(仅在Ⅰ类板中使用),抵抗热带地区的霉菌和白蚁侵蚀,延长包装箱在高温高湿环境中的使用寿命(从6个月延长至2年以上)。
JINDIWOOD · Engineered for Certainty —— 每一张包装胶合板,都是工业物流安全与效率的坚定守护者。
本文为JINDIWOOD原创技术文章,转载须注明出处。