 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、三聚氰胺饰面纸的基本概念
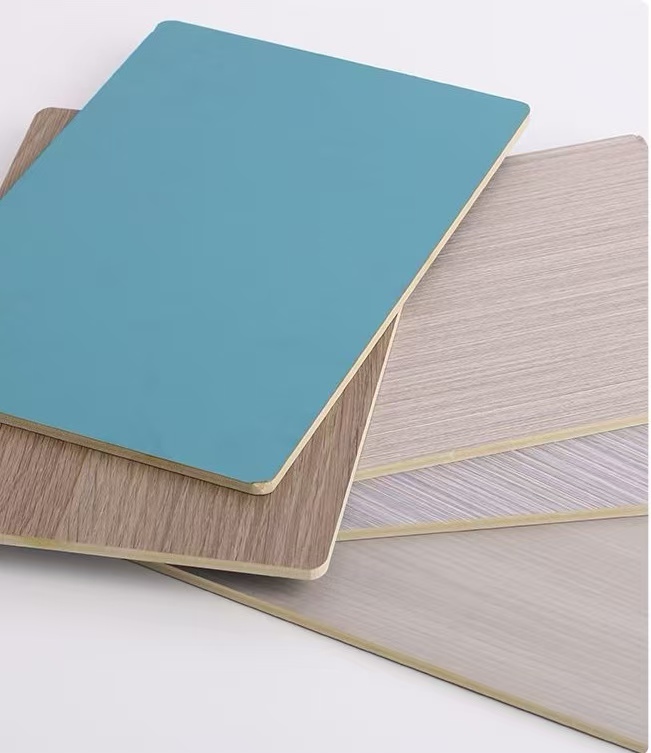
三聚氰胺饰面纸,更专业的名称是 “三聚氰胺浸渍胶膜纸” (Melamine Impregnated Paper),俗称 “三胺纸”、“浸渍纸” 或 “饰面纸” 。它是以装饰原纸为基材,经三聚氰胺树脂浸渍、干燥、裁切后制成的一种半固化状态的饰面材料。
它本身并非终端产品,而是人造板饰面的“中间材料” ——在高温高压下,三聚氰胺饰面纸中的树脂熔融、流动、交联固化,与板材基材(刨花板、MDF、胶合板等)紧密结合,形成耐磨、耐热、耐污染、色彩丰富的装饰保护层。经过这一过程,普通的人造板就变成了我们在家具、橱柜、地板上常见的三聚氰胺饰面板(俗称“免漆板”、“生态板”)。
三聚氰胺饰面纸 = 原纸 + 三聚氰胺树脂
这一句话需要区分两个概念:
| 概念 | 定义 | 形态 | 用途 |
|---|---|---|---|
| 装饰原纸(原纸) | 以木浆、钛白粉等为原料制成的工业用纸,本身不含树脂 | 卷筒纸(类似于厚版的文化用纸) | 作为浸渍载体,印刷花色或提供素色基底 |
| 三聚氰胺饰面纸(浸渍纸) | 原纸经三聚氰胺树脂浸渍、烘干后制成的半成品 | 卷筒纸(树脂含量约100-200%,纸质变硬、变脆,略带粘性) | 直接用于压贴饰面板 |
核心本质: 三聚氰胺饰面纸是“装饰纸+树脂”的复合体。它既承载了花色图案(提供“颜值”),又通过树脂固化提供了物理保护(提供“性能”),是实现“免漆”工艺的关键材料。
行业地位与规模:
据中国林产工业协会装饰纸专业委员会统计,2025年中国三聚氰胺饰面纸年产量已超过280万吨(约合190亿平方米),占全球总产量的65%以上,是全球最大的三聚氰胺饰面纸生产国和消费国。其中,用于板式家具的比例约55%,用于强化木地板约20%,用于橱柜/卫浴柜约15%,用于其他装饰用途约10%。
JINDIWOOD作为板材制造商,对饰面纸的品质有着深刻理解: 我们采用高标准三聚氰胺浸渍纸,确保饰面效果与物理性能的卓越,实现饰面板的高品质、高颜值、高耐用性。
二、三聚氰胺饰面纸的分类
2.1 按原纸类型分类
| 原纸类型 | 功能 | 厚度(g/m²) | 主要特点 | 应用场景 |
|---|---|---|---|---|
| 可印刷装饰原纸 | 承载印刷图案(木纹、石纹、布纹等) | 70-100 | 吸墨性好、遮盖力强、可进行凹版印刷(套色精度≤0.15mm) | 板式家具、橱柜、木门(花色丰富,市场主流) |
| 素色装饰原纸 | 提供单一纯色 | 80-120 | 色彩鲜艳、遮盖力高、色差控制严格(ΔE≤0.5) | 纯色家具、办公家具、室内装饰(极简风格常用) |
| 表层耐磨原纸 | 提供耐磨性能(含三氧化二铝(Al₂O₃)耐磨材料) | 40-60(薄)/ 80-120(厚) | 含耐磨材料(α-Al₂O₃),耐磨转数可达4000-10000转 | 强化木地板(最核心用途)、高耐磨家具 |
| 平衡原纸(底层) | 压贴在板材底层,用于平衡正反两面应力,防止翘曲 | 40-60 | 无需印刷,仅浸渍树脂,用于对称结构 | 强化木地板、板式家具(防止板材弯曲) |
| 封边带原纸 | 用于制作家具封边条(封边带的纸基) | 60-100 | 经印刷和浸渍处理后,裁切成卷,用于板材边缘 | 封边条(配套饰面板) |
| 高清晰原纸 | 采用特殊工艺(涂层+高透明树脂),使印刷图案更清晰,层次感更强 | 80-110 | 透明度高,可完全呈现印刷图案的细节(尤其是深色木纹) | 高档家具、高定橱柜、奢侈品展柜 |
2.2 按表面光泽度分类(压贴后)
| 类型 | 光泽度(GU,60°角测定) | 特点 | 适用风格 |
|---|---|---|---|
| 高光面 | ≥85(可达95以上) | 镜面效果,视觉冲击力强,但易留指纹,对基材平整度要求极高 | 现代极简、轻奢、商业空间 |
| 哑光面 | ≤15 | 质感柔和,不反光,触感细腻,不易留指纹,更显高级 | 北欧风、日式、新中式、儿童房 |
| 半光面(缎面) | 25-50 | 介于高光和哑光之间,有一定的光泽但不过分耀眼 | 简约现代、办公家具 |
2.3 按压纹类型分类(同步压纹/对花技术)
| 压纹类型 | 技术原理 | 效果特点 | 成本等级 |
|---|---|---|---|
| 同步压纹(同步对花,Synchronized Pores) | 压贴时,压贴钢板上的纹理与印刷花纹精确对准(偏差≤0.5mm),使视觉纹理与触觉纹理完全一致 | 真实感极强,木纹导管、石纹肌理触手可及,肉眼几乎无法分辨与实木/天然石材的区别 | 最高 |
| 非同步压纹(规则压纹) | 压贴钢板上的纹理是规则的几何图案(如荔枝纹、方格纹、小牛皮纹),不与印刷花纹匹配 | 表面有规则纹理,质感较粗犷,适用于特定设计风格(如工业风、现代简约) | 中等 |
| 无压纹(光面) | 使用镜面钢板,表面完全光滑,无任何纹理 | 高光/哑光光滑表面,现代感强 | 中等 |
| 深度压纹(3D压纹,压纹深度≥0.15mm) | 通过提高压贴温度和压力,使压纹深度≥0.15mm,达到强烈的立体感 | 触感强烈,木纹导管可“深陷”板面,立体感突出 | 高 |
2.4 按环保等级分类
三聚氰胺饰面纸的环保等级主要取决于浸渍用三聚氰胺树脂的配方和原纸中是否含甲醛(原纸本身不含,但树脂可能含游离甲醛):
| 环保等级 | 甲醛释放量(气候箱法,mg/m³) | 树脂类型 | 适用场景 |
|---|---|---|---|
| E1级 | ≤0.050(GB 18580-2025强制标准) | 标准三聚氰胺-甲醛树脂(MF) | 一般家具(非儿童、非卧室) |
| E0级 | ≤0.025 | 低摩尔比三聚氰胺树脂+甲醛捕捉剂(尿素、三聚氰胺) | 中高端家具、室内装饰 |
| ENF级 | ≤0.015 | 超低摩尔比树脂+高效甲醛捕捉剂 | 儿童家具、卧室、医院、学校 |
| HENF级(零甲醛添加) | ≤0.015(全项达标) | 三聚氰胺-脲醛共缩聚树脂(优化配方,游离甲醛接近于零) | 高端住宅、全屋定制 |
三、三聚氰胺饰面纸的原料体系
3.1 原纸——基础性能的“基因”
装饰原纸是饰面纸的“骨架”,其品质直接决定了最终产品的印刷清晰度、遮盖力、耐用性。
原纸的关键性能指标:
| 性能指标 | 单位 | 优质标准 | 检测意义 |
|---|---|---|---|
| 定量(克重) | g/m² | 70-100(印刷纸)/ 80-120(素色纸) | 影响树脂吸收量和最终厚度。过轻→树脂吸收不足,强度不够;过重→成本增加,树脂浸渍困难 |
| 抗张强度(纵向) | kN/m | ≥4.0 | 保证原纸在浸渍和干燥过程中不断裂(车速较快时尤为关键) |
| 湿强度(浸渍后) | % | ≥15 | 浸渍后原纸的强度保持率,决定浸渍过程中纸的完整性 |
| 不透明度(ISO 2471) | % | ≥90(浅色)/ ≥85(深色) | 遮盖基材本色(刨花板/MDF的颜色差异),防止透底 |
| 吸水性(Cobb值,60秒) | g/m² | 20-40 | 控制树脂浸渍速度和浸渍量,影响渗透均匀性 |
| 灰分(钛白粉含量,TAPPI T211) | % | 25-40 | TiO₂含量越高,遮盖力越强,颜色越鲜艳,但会影响纸张柔韧性 |
| 平滑度(Bekk法) | 秒 | 30-60 | 影响印刷清晰度和树脂涂布均匀性 |
| 色差(批次间ΔE) | — | ≤0.5(肉眼不可见) | 保证不同批次原纸的颜色一致性(尤其是素色纸,批次间色差需严格控制) |
原纸的生产过程:
-
制浆: 木浆(漂白硫酸盐针叶木浆为主,提供强度和柔韧性) + 钛白粉(TiO₂,提供遮盖力和白度) + 其他填料(高岭土、滑石粉)+ 助剂(湿强剂、消泡剂等)→ 混合打浆
-
抄纸: 浆料在长网造纸机上均匀铺展、脱水、压榨、干燥(110-130℃),形成平整的纸幅
-
压光与卷取: 通过压光机提高纸张平滑度和光泽度,卷取成卷(幅宽通常1.6-2.6m),每卷长度通常2000-5000m
3.2 三聚氰胺树脂——物理性能的“核心”
三聚氰胺树脂是三聚氰胺(Melamine)与甲醛(Formaldehyde)在碱性条件下缩聚而成的热固性树脂。它是饰面纸能够固化、耐磨、耐热、耐污染的根本原因。
化学原理:
三聚氰胺(C₃H₆N₆)含有三个氨基(-NH₂),每个氨基可与两分子甲醛(HCHO)发生反应,形成羟甲基衍生物(-NH-CH₂OH),这些羟甲基在加热(>120℃)和酸性催化剂作用下发生交联缩聚,形成三维网状结构——这正是三聚氰胺树脂固化后坚硬、致密、耐高温的原因。
三聚氰胺树脂的关键技术参数:
| 参数 | 典型值 | 作用与影响 |
| :--- | :--- | :--- | :--- |
| 固含量 | 45-55% | 影响浸渍量和树脂在纸中的渗透性。过高→粘度过大,浸渍不均;过低→浸渍量不足,强度不够 |
| 粘度(25℃) | 30-80 cps(福特杯4号) | 影响树脂在纸中的渗透速度和均匀性。粘度过低→渗透过快,表层树脂不足;粘度过高→渗透困难,纸芯干胶 |
| pH值 | 8.5-10.5(碱性) | 控制树脂的储存稳定性和固化速度。pH值过低→树脂预固化(凝胶),pH值过高→固化温度升高,能耗增加 |
| 游离甲醛含量 | ≤0.5%(E0级)/ ≤0.2%(ENF级) | 影响最终饰面板的甲醛释放量。游离甲醛越低,环保等级越高 |
| 固化时间(150℃) | 60-120秒 | 反映树脂的反应活性。固化时间过短→反应太快,不易控制;固化时间过长→生产效率低,能耗大 |
| 三聚氰胺/甲醛摩尔比(M/F比) | 1:1.8-2.2(标准)/ 1:1.5-1.8(低醛) | 摩尔比越高→树脂中游离甲醛越低,耐水性越好,但成本上升(三聚氰胺价格较高);摩尔比越低→成本低,但游离甲醛高,且树脂固化后较脆 |
三聚氰胺树脂的改性(提升性能):
| 改性方式 | 原理 | 效果 |
|---|---|---|
| 加入尿素(共缩聚) | 部分三聚氰胺被尿素替代(尿素更便宜),形成MUF(三聚氰胺-脲醛共缩聚树脂) | 降低成本,提高柔韧性,但会略微降低耐水性和环保等级 |
| 加入已内酰胺/二甘醇 | 引入柔性链段,降低交联密度 | 提高树脂的柔韧性和抗龟裂性(尤其是厚板压贴或深压纹时) |
| 加入甲醛捕捉剂(尿素、三聚氰胺、酰胺类化合物) | 捕捉游离甲醛,发生不可逆反应,将其固定在树脂中 | 降低甲醛释放量,提升环保等级至E0/ENF |
| 加入纳米SiO₂或Al₂O₃(耐磨材料) | 在树脂中添加纳米级三氧化二铝(α-Al₂O₃)或二氧化硅 | 大幅提高表面耐磨性(耐磨转数提升至4000-10000转) |
四、三聚氰胺饰面纸的生产工艺流程
4.1 工艺流程图
原纸开卷 → 树脂浸渍(一浸)→ 计量辊控量 → 一次干燥(去除溶剂/水分)
  → 二次浸渍(面涂,增加表层树脂含量)→ 二次计量 → 二次干燥
  → 冷却 → 裁切/收卷 → 质检 → 成品(饰面纸卷)
4.2 各工序技术要点
第一步:原纸开卷与接纸
装饰原纸卷(幅宽1.6-2.6m,每卷长度2000-5000m)安装在开卷机上,通过自动接纸装置(零速接纸或搭接接纸)实现连续生产(换卷不停机)。
第二步:一次浸渍(底层浸渍)
原纸以10-40m/min的速度通过浸渍槽,完全浸没在三聚氰胺树脂中。浸渍槽内树脂温度控制在25-35℃,通过循环泵保持树脂均匀性和温度稳定。
-
树脂浸渍量(一次浸渍后): 原纸质量的60-100%(即原纸100g→含树脂60-100g,总计160-200g/m²)
-
浸渍时间: 0.5-2秒(纸在槽内的停留时间)
第三步:计量辊控量
浸渍后的湿纸通过计量辊(一对压辊,间隙可调),挤出多余的树脂,控制树脂在纸中的均匀分布和浸渍量。
-
计量辊间隙:视原纸克重和浸渍量要求调整(通常比原纸厚度小0.05-0.2mm)
-
浸渍量(涂布量)的在线测量:利用β射线或红外线测厚仪,计算树脂涂布量,实时反馈控制计量辊间隙
第四步:一次干燥
浸渍后的湿纸进入立式或卧式干燥箱,去除树脂中的溶剂(水)和部分挥发物,使树脂由液态转变为半固化状态(B-stage)。
| 干燥段 | 温度范围 | 作用 |
|---|---|---|
| 第一区(预热) | 80-120℃ | 缓慢升温,防止树脂剧烈沸腾产生气泡 |
| 第二区(主干燥) | 120-160℃ | 大量去除水分,树脂开始预固化(部分交联) |
| 第三区(平衡) | 100-130℃ | 平衡温度和含水率,防止翘曲 |
-
干燥后残余挥发分(Volatile Content): 5-8%(关键控制指标)。挥发分过低→树脂过度固化,压贴时流动性差,无法充分润湿基材,影响粘合强度;挥发分过高→压贴时水分/溶剂大量汽化,产生鼓泡或“排气不良”。
-
干燥后树脂预固化度: 20-40%(即部分交联,但未完全固化,保留压贴时的流动性)
第五步:二次浸渍(面涂/表层涂布)
经一次干燥的浸渍纸,再次通过面涂装置(通常为辊涂或淋涂),在纸的正面(印刷面)涂布一层树脂含量更高的面层树脂。面涂树脂中可以添加耐磨材料(α-Al₂O₃)、抗指纹剂或抗菌剂等,赋予表面特殊功能。
-
面涂树脂固含量: 50-60%(高于底层浸渍的45-55%)
-
面涂量: 10-25g/m²(干树脂量)
第六步:二次干燥与冷却
二次浸渍后的纸再次通过干燥箱(温度120-160℃),将挥发分控制在5-7%,然后通过冷却辊组(循环冷却水,温度≤30℃)将纸的温度降至室温,防止收卷后粘连或树脂继续反应。
第七步:裁切与收卷
-
成品规格: 幅宽通常1.25-2.6m(裁切成1220mm或1240mm等常用宽度),每卷长度500-2000m
-
裁切: 采用旋转飞剪或圆盘剪切机,将纸幅按客户要求的长度和宽度裁切
-
收卷: 自动收卷机卷成卷筒,内衬防粘纸(PE膜或硅油纸),防止层间粘连
-
包装: 用铝箔复合袋(防潮、防尘)密封包装,标注批次号、花色、幅宽、长度、环保等级等信息
4.3 关键质量控制点(QC Point)
| 控制点 | 检测项目 | 频率 | 合格标准 |
|---|---|---|---|
| 浸渍量 | 树脂含量(%) | 每30分钟 | 印刷纸:120-160%(以原纸为基准);素色纸:130-170% |
| 挥发分 | 残余挥发分(%) | 每30分钟 | 5-8%(根据季节和车速调整) |
| 预固化度 | 树脂预固化程度(%) | 每批次 | 20-40%(用手按压纸面,应略有粘性但不沾手) |
| 外观 | 针孔、气泡、色差、裂纹 | 连续在线 | 无肉眼可见缺陷,色差ΔE≤0.5(批次内) |
| 宽度 | 幅宽精度(mm) | 每卷 | ±2mm |
| 翘曲 | 纸的平整度 | 每卷 | 自然状态下平放,弯曲度≤5mm/m |
五、三聚氰胺饰面纸的核心技术指标
5.1 浸渍量(树脂含量)
浸渍量是三聚氰胺饰面纸最核心的技术指标,直接决定压贴后饰面板的表面硬度、耐磨性、耐热性和抗污染性。
| 原纸类型 | 浸渍量(树脂/原纸质量比,%) | 意义 |
|---|---|---|
| 印刷装饰纸 | 120-160%(浅色)/ 130-180%(深色) | 深色纸需要更高的树脂含量(遮盖底色)和更好的表面光泽度 |
| 素色纸 | 130-180% | 纯色对表面的致密性和光泽度要求高 |
| 耐磨表层纸 | 180-250% | 需要足够的树脂包裹α-Al₂O₃耐磨颗粒 |
| 平衡纸(底层) | 100-150% | 平衡应力为主,树脂含量略低 |
浸渍量的测定方法:
将纸样在160±2℃干燥箱中干燥10分钟,冷却后称重,计算树脂含量:
浸渍量(%)= [(干燥后质量 - 原纸质量)/ 原纸质量] × 100%
5.2 挥发分
挥发分(Volatile Content)指三聚氰胺饰面纸中可挥发物质(主要是水分和少量游离甲醛) 的含量。它直接影响压贴时的排气效果和粘合强度。
| 挥发分范围 | 效果 | 适用场景 |
|---|---|---|
| 4-6% | 树脂预固化程度较高,流动性差,适合快速压贴(高压短周期) | 强化木地板压贴(快速生产线) |
| 6-8%(常规) | 树脂流动性适中,排气好,粘合强度高 | 家具板、橱柜板(最常用) |
| 8-10% | 树脂流动性高,排气极好,但压贴后板面可能因水分过多而产生“针孔”或“橘皮” | 厚板(≥25mm)或低温压贴 |
挥发分的测定方法: 将纸样在160±2℃干燥箱中干燥10分钟,冷却后称重,计算挥发分:
挥发分(%)= [(干燥前质量 - 干燥后质量)/ 干燥前质量] × 100%
5.3 预固化度
预固化度反映树脂在浸渍干燥过程中已发生的交联反应程度。预固化度过高→树脂活性不足,压贴时无法充分流动和润湿基材,导致粘合不良;预固化度过低→树脂活性过高,在压贴过程中过早固化,无法充分排气,导致“白花”或“针孔”。
预固化度的检测方法(刮除法):
将纸样放在160℃加热板上加热60秒,用刮刀刮去未固化树脂(呈粘稠流体),留下已固化树脂(呈硬质固体),称量固化物质量,计算预固化度。
预固化度(%)= [固化树脂质量 / 总树脂质量] × 100%
5.4 流动性
流动性反映了三聚氰胺树脂在压贴温度下熔融流动的能力。流动性越好,树脂越能均匀铺展、填平基材表面的微孔,获得完美的饰面效果。
流动度的测定方法(流动试验):
将三聚氰胺饰面纸剪成规定形状,置于150℃热板上,施加一定压力,保持60秒,测量树脂流动后的扩展面积。
-
流动度(mm): 通常为120-160mm(沿对角线方向测量)
-
流动度过高→树脂过度流动,导致“缺胶”(树脂从边缘溢出,中心缺胶)
-
流动度过低→树脂无法充分铺展,产生“白花”(局部树脂不足,纤维暴露)
5.5 耐磨性能(仅耐磨纸)
耐磨表层纸(含α-Al₂O₃)的耐磨性能是强化木地板和部分高耐磨家具板的核心指标。
| 耐磨等级 | 耐磨转数(Taber abrasion,CS-0砂轮,1000g载荷,每500转换砂纸) | 应用场景 |
|---|---|---|
| AC1(21-30级) | ≥2000转 | 家用低频(卧室、书房) |
| AC2(31-40级) | ≥3000转 | 家用中频(客厅、走廊) |
| AC3(41-60级) | ≥4000转 | 家用高频/商用低频(办公室、商店) |
| AC4(61-80级) | ≥6000转 | 商用中频(商场、餐厅) |
| AC5(≥81级) | ≥8000转 | 商用高频(机场、展览馆) |
耐磨性能的控制方法:
-
α-Al₂O₃(刚玉)添加量:10-30g/m²(干树脂中)
-
α-Al₂O₃粒径:20-50μm(粒径过小→耐磨性不足;粒径过大→印刷层清晰度下降)
-
耐磨颗粒的分散均匀性:通过超声波分散或高速搅拌确保其在树脂中均匀悬浮
六、三聚氰胺饰面纸压贴工艺
6.1 压贴工艺参数
三聚氰胺饰面纸需要在高温高压下与基材(刨花板、MDF、胶合板等)压贴,使树脂完全固化,形成牢固的饰面层。
| 参数 | 典型值 | 影响 |
|---|---|---|
| 压贴温度 | 180-210℃ | 温度过高→树脂过度固化变脆、颜色变深、基材炭化;温度过低→树脂固化不完全(“欠固化”),表面硬度不够,易刮花 |
| 压贴压力 | 2.5-4.0 MPa | 压力过高→基材压溃、板面凹陷;压力过低→树脂与基材结合不牢,饰面层易剥离 |
| 压贴时间 | 8-15秒(低压短周期)/ 30-60秒(高压长周期) | 时间过短→树脂未完全固化,粘合不良;时间过长→生产效率低,且树脂过度交联变脆 |
6.2 常见压贴方式
| 压贴方式 | 特点 | 适用产品 | 表面光泽度 |
|---|---|---|---|
| 低压短周期(低压层压,Low Pressure Laminate, LPL) | 温度185-200℃,压力2.5-3.5 MPa,时间8-15秒 | 板式家具、橱柜(对耐热性要求不高的场景) | 高光/哑光/压纹(通过压贴钢板决定) |
| 高压长周期(高压层压,High Pressure Laminate, HPL) | 温度150-180℃,压力4.0-6.0 MPa,时间30-60秒 | 防火板、高压装饰板(高耐磨、高耐热要求) | 高光/哑光/压纹 |
| 连续压贴(Continuous Laminate) | 在连续平压机(CPS)中进行,速度和温度可调 | 大批量标准化生产(强化木地板、大板面家具板) | 高光/哑光(通常为规则压纹) |
6.3 压贴钢板的选择
压贴钢板(压花板)是三聚氰胺饰面板表面效果的“印章”:
| 钢板类型 | 表面效果 | 应用场景 |
|---|---|---|
| 镜面钢板(高光钢板) | 表面镜面光泽(≥85GU),无纹理 | 高光饰面板、现代极简风格 |
| 哑光钢板(细砂/绒面) | 表面哑光(≤15GU),细微磨砂质感 | 哑光饰面板、北欧/日式风格 |
| 同步压纹钢板(对花钢板) | 纹理与印刷图案精确对应 | 高档木纹/石纹板,真实感极强 |
| 规则压纹钢板(方格、荔枝、皮革纹等) | 表面有规则几何或自然纹理 | 工业风、现代简约、仿皮革/布艺效果 |
| 深度压纹钢板(3D钢板) | 压纹深度≥0.15mm,立体感强 | 3D木纹板、仿古效果 |
七、三聚氰胺饰面纸的常见质量误区与真相
误区1:“饰面纸的花色越亮越好。”
真相: 光泽度是设计选择而非“好坏”标准。高光面(≥85GU)视觉冲击力强,但易留指纹和划痕;哑光面(≤15GU)质感高级、耐脏。选择取决于设计风格和应用场景,而非“亮=好”。高光饰面板的基材平整度要求远高于哑光板(基材表面缺陷在高光下会被放大),因此成本也更高。
误区2:“耐磨纸的耐磨转数越高越好。”
真相: 耐磨转数高(如AC5级,≥8000转)意味着表面α-Al₂O₃含量高,这会带来两个副作用:印刷清晰度下降(耐磨颗粒遮挡图案)和手感粗糙(类似砂纸)。应基于实际使用场景选择——家用卧室选AC1-AC2(≥2000-3000转)即可,商业高频场所才需AC4-AC5(≥6000-8000转)。
误区3:“饰面纸越厚越好。”
真相: 三聚氰胺饰面纸的性能主要由树脂含量和固化质量决定,而非纸张本身的厚度。过厚的原纸(>100g/m²)反而可能导致树脂浸渍不透,压贴后出现“干花”(局部树脂不足)。合适的克重(70-100g/m²印刷纸)配合恰当的浸渍量(120-160%)才是品质的关键。
误区4:“三聚氰胺饰面板有甲醛,不环保。”
真相: 三聚氰胺饰面板的甲醛主要来源于基材(刨花板/MDF)的胶粘剂和饰面纸浸渍树脂中残留的游离甲醛。通过选用低甲醛基材(E0/ENF级) 和低游离甲醛饰面纸(E0/ENF级树脂) ,成品饰面板的甲醛释放量可达到ENF级(≤0.015mg/m³) ,甚至低于某些天然实木。关键是整体配方的环保性,而非“饰面纸”这个品类本身。 JINDIWOOD的饰面板产品采用E0级基材+E0/ENF级饰面纸的组合,确保成品环保达标。
八、三聚氰胺饰面纸与其他饰面材料的对比
| 对比维度 | 三聚氰胺饰面纸 | PVC覆膜 | 木皮贴面 | 油漆涂装 | HPL防火板 |
|---|---|---|---|---|---|
| 表面硬度 | 高(3H-4H铅笔硬度,三聚氰胺固化层硬度极高) | 中(HB-2H) | 低(仅木材硬度,约HB) | 高(PU/UV漆可达3H-4H) | 最高(3H-5H) |
| 耐磨性(转) | 高(500-10000转,取决于耐磨纸等级) | 低(<500转,覆膜表面易刮花) | 低(天然木皮不耐磨) | 中(800-2000转,取决于漆种和膜厚) | 最高(可达10000转以上) |
| 耐热性(℃) | 180-200℃(三聚氰胺树脂耐热性好) | 60-80℃(PVC软化温度低,高温下易变形起泡) | 100-120℃(木材本身耐热一般) | 150-200℃(取决于漆种) | 180-200℃ |
| 耐污染性 | 优异(表面致密,易清洁) | 良好(但PVC易被溶剂溶胀) | 差(木纹导管易藏污纳垢) | 优异(表面光滑致密) | 优异 |
| 花色丰富度 | 极丰富(印刷可实现任意图案和颜色) | 丰富(覆膜也可实现多种图案) | 天然纹理,有限(仅木材本身纹理) | 丰富(调色可实现任意颜色,但无纹理) | 丰富 |
| 环保等级潜力 | ENF级(低醛树脂可达) | E0级(PVC本身无醛,但覆膜胶水可能含VOCs) | ENF级(无胶或使用MDI胶) | 高(水性/UV漆可达低VOC) | E0级 |
| 成本 | 中等(主流饰面方式,性价比高) | 较低(经济型方案) | 最高(天然木皮+贴面工艺) | 中等偏高(涂装工序多) | 高(工艺复杂,材料成本高) |
| 质感和真实性 | 极优(同步压纹可达真假难辨) | 一般(覆膜纹理较单一) | 优(天然木纹) | 优(漆面光泽质感) | 优(可设计多种质感) |
九、三聚氰胺饰面纸的技术发展趋势
9.1 高仿真化(同步压纹+数码印刷)
-
同步对花精度提升: 压贴钢板与印刷图案的对位偏差从常规的±1.0mm降低至±0.3mm,肉眼几乎无法察觉错位,木纹导管的“真实感”接近100%。
-
数码印刷(无需制版,个性化定制): 采用工业级喷墨打印技术(分辨率≥1200dpi,每分钟可打印50-100m),直接在素色原纸上打印任意定制图案,无需制版,起订量从传统的“数千米”降至“数百米”,为个性化定制和设计师款家具提供了可能性。
-
3D立体触感: 通过深度压纹(压纹深度≥0.25mm)+ 同步对花,使木纹的导管、结疤、年轮等细节呈现“真实下沉”的立体触感,触及的每一道沟槽都与视觉纹理吻合。
9.2 功能化与智能化
-
抗菌/抗病毒饰面纸: 在三聚氰胺树脂中添加银离子(Ag⁺) 或纳米氧化锌(ZnO) 抗菌剂,对大肠杆菌、金黄色葡萄球菌抗菌率≥99.9%,对H1N1病毒灭活率≥99%,适用于医院、学校、餐饮空间。
-
抗指纹饰面纸: 在面涂树脂中添加抗指纹助剂(疏油疏水型含氟聚合物) ,使表面易清洁,不留指纹和油污,适用于高光饰面和高频接触的家具表面(如厨房台面、办公桌面)。
-
温致变色/光致变色饰面纸: 添加热致变色或光致变色颜料,使饰面纸颜色随温度或光照变化(如25℃以下呈灰色,25℃以上呈蓝色),应用于创意空间和概念家具。
9.3 环保化与低碳化
-
生物基三聚氰胺树脂开发: 利用木质素或单宁部分替代甲醛,制备生物基三聚氰胺树脂,降低化石原料的依赖。实验室已可替代10-30%的甲醛,产业化正在推进。
-
低固化能耗工艺: 开发低温固化三聚氰胺树脂(固化温度从180-210℃降至140-160℃),在压贴环节降低能耗15-25%,同时减少基材的热压变形风险。
-
可回收/可降解饰面纸: 研究在树脂中添加生物降解助剂(如聚己内酯(PCL)) ,使废弃饰面纸在特定条件下可被微生物降解,减少塑料垃圾。
9.4 数字化与智能化生产
-
AI在线瑕疵检测: 利用深度学习算法(卷积神经网络CNN) 和高速工业相机,在浸渍生产线上对纸面针孔、气泡、色差、划痕等缺陷进行实时检测和自动分级,检测精度达0.1mm,准确率≥95%,取代人工目检。
-
数字化配方管理系统: 将原纸批次、树脂配方、浸渍工艺参数和成品检测数据全部数字化,实现从原纸到成品饰面纸的全流程可追溯,确保每卷饰面纸的质量一致性。
-
柔性生产排程: 适应“小批量、多花色”的市场需求(定制家居的碎片化趋势),实现快速换单(换花色时间从传统的2-4小时缩短至15-30分钟),提升生产灵活性和响应速度。
JINDIWOOD · Engineered for Certainty —— 每一张饰面纸的精准浸渍与完美贴合,都在为家居的美学与耐用性,描绘确定性的未来。
本文为JINDIWOOD原创技术文章,转载须注明出处。