 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、OSB的基本概念与历史沿革
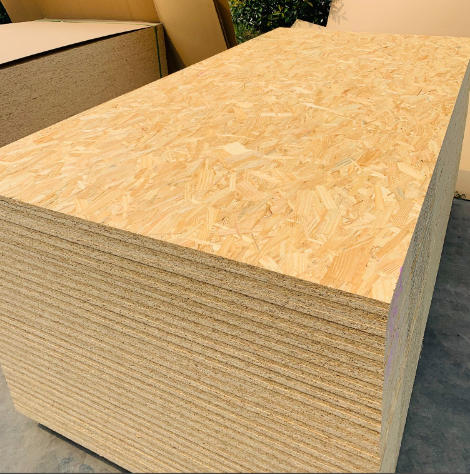
OSB(Oriented Strand Board) ,中文全称定向结构刨花板,也称欧松板。它是一种以小径材、间伐材、速生材或木芯为原料,经专用设备加工成特定规格的窄长刨片(Strand),经干燥、施胶、定向铺装(Oriented)和高温热压而成的新型结构板材。
1.1 发展简史
OSB的研发始于20世纪60年代的美国,其技术源头可追溯至更早期的华夫板(Waferboard) ——一种使用随机铺装的扁平木片压制而成的板材。1970年代,随着定向铺装技术的成熟和异氰酸酯(MDI)胶粘剂在木材工业中的应用,现代意义上的OSB正式诞生。
1980年代,OSB在美国和加拿大开始大规模工业化生产,并逐步替代部分胶合板在建筑结构中的应用。2025年,全球OSB年产量已超过3500万立方米,北美市场占全球总产量的70%以上,欧洲约占20%,亚洲及其他地区约占10%。
OSB在中国的发展起步较晚,2000年后才开始引入生产线。但近年来,随着国产MDI胶技术的突破、环保标准的提升以及“以竹代木、以草代木”政策的推动,中国的OSB产业正进入快速发展期。
JINDIWOOD已战略性地将OSB引入产品体系,涵盖干燥状态通用型、潮湿状态承载型等多个等级,满足从建筑结构到高端家具的多元化需求。
二、OSB的制造原料体系
2.1 木质原料
OSB对原料的要求与胶合板、MDF有显著差异——它需要的不是完整的单板或精细的纤维,而是特定规格的窄长刨片。因此,OSB可以使用传统板材行业难以利用的小径材、枝丫材、间伐材等低等级原料,具有极高的材料利用率。
| 树种 | 特性 | 主要产地 | 适用产品 |
|---|---|---|---|
| 杨木(Aspen) | 材质轻软、颜色浅白、刨片均匀、胶合性能优异 | 北美、中国 | 室内用OSB/1、OSB/2,家具级产品 |
| 松木(Pine) | 强度较高、树脂含量适中、耐水性好 | 北美、欧洲、中国 | 结构用OSB/3、OSB/4,建筑模板 |
| 桉木(Eucalyptus) | 密度高、强度大、速生丰产 | 南美、中国南方 | 承重型OSB,高等级结构板 |
| 桦木(Birch) | 材质致密、表面细腻、强度极高 | 北欧、俄罗斯 | 高档家具级OSB、饰面基材 |
| 混合阔叶材 | 综合性能均衡、成本较低 | 全球各地 | 通用型OSB |
OSB对原料的技术要求:
-
原木直径:100-400mm(小径材及间伐材为主)
-
原木含水率:30-60%(新鲜采伐后立即加工,无需长时间自然干燥)
-
树皮含量控制:≤3%(树皮影响胶合强度和板材颜色均匀性,需通过剥皮机去除)
原料利用率的对比:
-
胶合板:出材率约40-50%(需大径级、无缺陷原木)
-
MDF:出材率约70-75%(原料为木材加工剩余物)
-
OSB:出材率约80-85%(可使用小径材、枝丫材,几乎全部木料转化为刨片)
2.2 胶粘剂体系——OSB的核心技术
OSB因其高胶合强度和优异耐水性的要求,在胶粘剂选择上有别于其他人造板。
| 胶粘剂类型 | 在OSB中的应用 | 特点 | 环保等级 |
|---|---|---|---|
| MDI(异氰酸酯)胶 | 主流选择(高品质OSB) | 无甲醛、耐水性极佳、固化快、胶合强度高(可达2.0-3.0 MPa)、胶用量约3-5% | ENF/HENF级 |
| 酚醛树脂胶(PF) | 传统选择(部分北美产OSB) | 耐水性优异、成本相对MDI较低但高于MUF、颜色深(深褐色胶层) | E0级 |
| MUF(三聚氰胺改性脲醛胶) | 少量应用(低端室内级) | 防潮性一般、成本较低 | E1/E0级 |
| MDI+PF混合胶 | 特殊用途 | 平衡成本与性能 | E0/ENF级 |
MDI胶在OSB中的技术优势:
-
无甲醛释放: MDI(二苯基甲烷二异氰酸酯)胶粘剂本身不含甲醛,固化后不释放甲醛,这是OSB能够达到ENF级(≤0.015mg/m³) 甚至HENF级(零甲醛添加) 的根本原因。
-
快速固化: MDI胶在热压温度(180-220℃)下可在30-60秒内完成交联固化,远快于PF胶(需3-5分钟)。这意味着相同热压周期内,MDI胶粘合的OSB可实现更高的生产效率。
-
优异的耐水性: MDI胶固化后形成的聚氨酯交联网络具有极强的耐水解能力,即使在沸水中浸泡也几乎不降解。这是OSB/3和OSB/4等级产品的理想胶合方案。
-
胶层柔性: MDI胶固化后具有一定的弹性,与木质刨片的收缩膨胀同步性好,不易产生内应力集中导致的胶层开裂。
MDI胶的施工要求:
由于MDI胶对水分极其敏感(可与水反应生成二氧化碳和脲类化合物),其在OSB生产中的施胶和热压工艺需要比PF胶更严格的控制:
-
刨片含水率需严格控制在3-6%(进施胶机前)
-
施胶后的刨片需在2-4小时内完成铺装和热压,避免MDI胶在水分作用下预反应
-
热压温度需≥190℃确保MDI胶完全固化
2.3 辅助添加剂
-
石蜡乳液(防水剂): 添加量为绝干刨片质量的0.5-1.5%,用于降低板材的吸水厚度膨胀率
-
脱模剂: 喷涂于热压板表面(每次压板前),防止板材与热压板粘连
-
色料(可选): 在表层刨片中添加少量色料(通常为0.1-0.3%)改善板材外观颜色
三、OSB的结构设计与技术原理
3.1 三层定向结构——OSB的“骨架”
OSB最核心的技术特征是三层定向铺装结构,这也是其名称“定向结构刨花板”的来源:
| 层位 | 刨片排列方向 | 厚度占比 | 作用 |
|---|---|---|---|
| 表层(面层) | 沿板材纵向(长度方向)定向排列 | 各占15-20%(共30-40%) | 提高纵向抗弯强度和弹性模量,提供光滑的表面 |
| 芯层(中间层) | 沿板材横向(宽度方向)定向排列 | 60-70% | 提高横向抗弯强度,平衡纵横性能差异,增加板材厚度 |
定向铺装的力学原理:
木材本身是各向异性材料——顺纹方向的抗拉强度是横纹方向的10-30倍。OSB通过人为控制刨片的方向,实现“在需要的方向上获得最高的强度”。
在OSB中:
-
表层纵向排列: 保证板材在纵向(长度方向)具有极高的抗弯强度和刚度,这对应了建筑中梁、柱、楼板的承载方向。
-
芯层横向排列: 提升板材横向(宽度方向)的强度,使纵横两向的力学性能趋于均衡,避免像实木那样出现“弱方向”问题。
三层结构的定向比例直接影响板材的性能分布:
| 面层定向比例(纵向:横向) | 芯层定向比例(纵向:横向) | 纵向MOR(MPa) | 横向MOR(MPa) | 纵横比 |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2.5-2.8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1.8-2.2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1.3-1.6 |
实际生产中,OSB的纵横强度比通常控制在1.5-2.5之间,既能保证纵向具有足够的承载能力,又不会使横向强度过低导致板材沿纵向开裂。
3.2 OSB与其他人造板的结构对比
| 板材类型 | 结构特征 | 力学特性 | 材料利用率 |
|---|---|---|---|
| OSB | 定向排列的细长刨片,纵横交替铺装 | 纵横强度比可控(1.5-2.5),整体性能高 | 80-85% |
| 胶合板 | 多层单板垂直交叉胶合 | 纵横强度比较均衡(1.0-1.3),强度最高 | 40-50% |
| 普通刨花板 | 碎料随机铺装,无方向性 | 各向同性,强度较低 | 85-90% |
| MDF | 纤维随机分布,均匀致密 | 各向同性,表面最平整 | 70-75% |
四、OSB的生产工艺流程
4.1 工艺流程图
原木剥皮 → 刨片制备 → 湿刨片仓储存 → 干燥 → 筛分(表层/芯层分离)
  → 施胶(表层胶+芯层胶,配方不同) → 定向铺装(三层结构)
  → 预压 → 热压成型 → 裁边砂光 → 分级包装 → 成品
4.2 各工序技术要点
第一步:剥皮与刨片制备
原木经滚筒式剥皮机去除树皮(树皮含量≤3%),然后送入盘式刨片机或鼓式刨片机,将原木切削成规定规格的扁平刨片。
刨片尺寸是OSB质量的决定性因素之一:
| 刨片类型 | 长度(mm) | 宽度(mm) | 厚度(mm) | 长厚比(长径比) |
|---|---|---|---|---|
| 表层刨片 | 70-150 | 10-25 | 0.5-0.8 | 100-250 |
| 芯层刨片 | 50-100 | 5-15 | 0.5-0.8 | 80-150 |
刨片长厚比的意义: 刨片的长厚比越大,其在定向铺装后的增强效果越显著。长而薄的刨片能更好地传递载荷,提高板材的强度和刚度。但刨片过长会降低铺装均匀性,过短则失去定向增强效果。
刨片制备过程中的关键控制点:
-
刨片机刀片锋利度:刀片磨损后,刨片表面粗糙度增大,影响胶粘剂润湿性和胶合强度
-
刨片几何尺寸的一致性:长度偏差≤±15mm,宽度偏差≤±5mm,厚度偏差≤±0.1mm
-
湿刨片含水率:出刨片机时含水率约30-50%,需立即送入干燥机
第二步:刨片干燥
湿刨片经单通道滚筒干燥机进行干燥。干燥热源通常为燃烧生物质(树皮、砂光粉)的热风炉,热风温度为160-220℃。
-
干燥后含水率(进施胶机前): 3-6%
-
干燥机进口温度:200-220℃(表层刨片)/ 160-180℃(芯层刨片,避免过干破碎)
-
干燥机出口温度:80-100℃
-
干燥时间:2-5分钟
干燥温度控制的重要性:
-
温度过高(>220℃)→ 刨片表面炭化、颜色变深、强度下降(“过烧”),MDI胶无法与过度炭化的木纤维形成化学键
-
温度过低(<150℃)→ 刨片含水率偏高(>8%),MDI胶在施胶和热压阶段与水反应产生CO₂气泡,导致板材内部产生“蜂窝”缺陷
干燥后的刨片通过机械筛分系统进行分级,分离出符合表层和芯层尺寸要求的刨片,分别送入表层料仓和芯层料仓。
第三步:施胶
表层刨片和芯层刨片分别进入高速搅拌施胶机(拌胶机) ,MDI胶粘剂以高压雾化喷射方式加入,同时喷入石蜡乳液(防水剂) 和脱模剂。
| 参数 | 表层刨片 | 芯层刨片 |
|---|---|---|
| 施胶量(MDI胶/绝干刨片质量比) | 4-6% | 3-5% |
| 石蜡添加量(绝干刨片质量比) | 0.5-1.0% | 0.5-1.5% |
| 施胶后含水率(增加) | +2-3% | +2-3% |
| 施胶后总含水率(进铺装机前) | 6-9% | 6-9% |
施胶均匀性检测: 在施胶机出口取样,用溶剂法(将刨片浸泡在二氯甲烷中溶解胶层后,用紫外分光光度计测定溶剂中的MDI浓度)或红外光谱法(NIR)检测胶粘剂在刨片表面的覆盖率和均匀性,合格标准为覆盖率≥95%、变异系数≤10%。
第四步:定向铺装——OSB最核心的工序
施胶后的表层刨片和芯层刨片分别通过机械定向铺装机(或气流定向铺装机)铺装成三层结构的板坯。
定向铺装机的原理:
-
机械式定向: 刨片在振动的定向齿板(或定向梳)上滑落,长条形的刨片沿齿板方向自动对齐,实现定向排列
-
气流式定向: 刨片在气流中悬浮,依靠气流的定向作用和刨片自身的气动特性(长径比大的刨片在气流中会自动沿流向排列)实现定向
-
静电式定向: 刨片在静电场中极化,沿电场方向定向排列(目前较少使用)
三层板坯的铺装过程:
-
底层(下表层)铺装: 在连续运行的钢带上铺装第一层表层刨片(纵向定向排列),厚度约3-8mm
-
芯层铺装: 在底层之上铺装芯层刨片(横向定向排列),厚度约占板坯总厚的60-70%
-
面层(上表层)铺装: 在芯层之上铺装第二层表层刨片(纵向定向排列),厚度与底层相同
铺装后的板坯厚度约为成品板厚度的2.5-3.5倍(如18mm成品的板坯厚度约50-65mm),发泡倍率通过热压控制。
第五步:预压与热压
预压: 板坯经预压机施加0.5-1.0 MPa压力,排出板坯中约30-50%的空气,提高板坯的密实度和初始强度,便于送入热压机而不散架。预压时间15-30秒。
热压: 板坯进入多层热压机(通常为12-20层,层间距可调)或连续平压式热压机(CPS,用于大规模生产),在高温+高压作用下完成胶粘剂固化、板材密实和定厚。
| 热压参数 | 典型值 | 对OSB质量的影响 |
|---|---|---|
| 热压温度 | 190-220℃(MDI胶);160-190℃(PF胶) | 过高→刨片炭化(“焦糊”),内部产生裂纹;过低→MDI固化不完全,胶合强度不达标 |
| 单位压力 | 2.5-4.5 MPa | 过高→刨片压溃、密度过高、浪费纤维;过低→板坯未充分密实、板材疏松、强度低 |
| 热压时间 | 4-10分钟(视板厚而定,通常为0.5-0.8 min/mm) | 时间过短→芯层MDI未完全固化(“生芯”),热压后回弹明显;时间过长→生产效率低,刨片热降解 |
热压过程中的关键控制点(关乎MDI胶固化质量):
-
温度梯度: 板坯表层温度在30-60秒内达到目标温度(190℃+),芯层温度需要在3-5分钟内升至≥170℃,确保MDI胶在芯层也完全固化。温差过大(表层已固化而芯层未固化)会导致“表固内不固”缺陷。
-
水蒸气排放: 热压过程中刨片中的水分汽化产生大量蒸汽,需通过排气系统及时排出,否则会在板内形成气泡或“蒸汽爆破”,使板材鼓泡或分层。
第六步:裁边、砂光与分级
-
裁边: 将毛边板四边裁齐至标准尺寸(1220×2440mm或2440×1220mm),裁边宽度每边25-50mm
-
砂光: 板面经宽带砂光机砂光(粗砂+精砂),获得均匀厚度和光滑表面。砂光量通常为0.3-0.6mm(双面合计)。砂光产生的粉尘被收集作为热风炉燃料(生物质能源),实现热能的循环利用。
-
分级: 按GB/T 41715-2022《定向结构刨花板》国家标准进行外观等级分选,分为优等品、一等品、合格品三个等级
OSB外观等级的质量要求(GB/T 41715-2022):
| 外观缺陷 | 优等品要求 | 一等品要求 | 合格品要求 |
|---|---|---|---|
| 表面胶斑(面积/块数) | 轻微且总数≤3处 | 允许3-6处 | 允许6-10处 |
| 表面压痕/凹陷(深度) | ≤0.1mm | ≤0.2mm | ≤0.5mm |
| 表面油污(面积) | 不允许 | ≤1cm²(每张≤2处) | ≤2cm²(每张≤5处) |
| 边角缺损(深度/长度) | 不允许 | ≤5mm | ≤10mm |
| 翘曲度(对角线方向) | ≤0.5% | ≤0.8% | ≤1.2% |
| 鼓泡/分层 | 不允许 | 不允许 | 不允许 |
五、OSB的分类与等级标准
5.1 按承载能力与使用环境分类(GB/T 41715-2022)
| 等级 | 全称 | 使用条件 | 承载要求 | 典型应用 |
|---|---|---|---|---|
| OSB/1 | 干燥状态非承载板 | 室内,年均温20℃,相对湿度≤65% | 无承载要求 | 室内装饰、家具背板、音响箱体 |
| OSB/2 | 干燥状态承载板 | 室内,年均温20℃,相对湿度≤65% | 可承受短期静载 | 室内隔墙、家具结构件、货架层板 |
| OSB/3 | 潮湿状态承载板 | 室内或半室外,湿度波动大(相对湿度65-85%) | 可承受短期静载 | 建筑外墙覆板、屋面板、楼面板(潮湿环境) |
| OSB/4 | 潮湿状态重载板 | 室内或半室外,湿度波动大(相对湿度65-85%) | 可承受长期动载 | 重载楼面、工厂车间地板、建筑结构部件 |
OSB/3与OSB/4的关键区别:
两者均可在潮湿环境下使用,但OSB/4的长期蠕变性能(在持续载荷下随时间增加的形变)优于OSB/3。OSB/4要求20年长期蠕变系数≤1.8(按ASTM D6815测定),确保在持续使用几十年后仍满足结构设计的挠度限值。OSB/3则对长期蠕变没有强制性要求。
5.2 按表面状态分类
| 表面类型 | 特征 | 主要用途 |
|---|---|---|
| 素面OSB | 保留定向刨片的天然纹理和色泽 | 结构用途、工业用途(非外观件) |
| 砂光OSB | 表面经砂光处理,平整光滑 | 家具基材、油漆/饰面基材 |
| 饰面OSB | 覆三聚氰胺纸、木皮或漆面涂层 | 高档家具、室内装饰、商业空间 |
| 防潮OSB(特殊处理) | 增加防水剂用量或表面涂层处理 | 高湿度环境、卫浴、地下室 |
5.3 按环保等级分类
OSB因使用MDI无醛胶,其环保等级天然优于使用脲醛胶的普通人造板:
-
ENF级(≤0.015mg/m³): 使用纯MDI胶,无需添加任何甲醛。JINDIWOOD OSB全系列达此等级。
-
HENF级(≤0.015mg/m³,且苯、TVOC等多项指标均达标): MDI胶+全流程清洁生产(含VOCs控制)。
-
E0级(≤0.025mg/m³): 使用PF胶(酚醛树脂胶)的OSB产品,或使用复合胶体系的产品。
JINDIWOOD承诺: 所有OSB产品均采用MDI无醛胶,环保等级稳定达到ENF级及以上。
六、OSB的核心技术指标
6.1 物理力学性能要求(GB/T 41715-2022)
| 性能指标 | 单位 | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| 静曲强度(MOR) — 纵向 | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| 静曲强度(MOR) — 横向 | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| 弹性模量(MOE) — 纵向 | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| 弹性模量(MOE) — 横向 | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| 内结合强度(IB) | MPa | ≥0.30 | ≥0.40 | ≥0.45 | ≥0.55 |
| 吸水厚度膨胀率(TS,24h浸泡) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| 含水率 | % | 5-12 | 5-12 | 5-12 | 5-12 |
JINDIWOOD OSB的内控标准: 全指标均高于国标要求,纵向静曲强度≥35MPa(OSB/3级) ,确保在建筑结构和家具承重应用中的可靠性。
6.2 握钉力
握钉力是OSB的另一项显著优势,源于其内部定向排列的长刨片和均匀的密度分布。
OSB握钉力的实测值(GB/T 17657测定):
| 测试项目 | OSB/3(板厚18mm) | 普通刨花板(板厚18mm) | 胶合板(板厚18mm) |
|---|---|---|---|
| 面板握钉力(垂直方向) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| 边面握钉力(边缘方向) | 800-1200 N | 300-600 N | 1200-2000 N |
OSB的握钉力虽略低于胶合板(因胶合板的连续单板纤维提供更强的锚固力),但显著优于普通刨花板(2-3倍) ,且OSB的边缘握钉力特别优异(芯层横向刨片的锚固作用强),在建筑连接节点和家具五金件的固定上具有明显优势。
握钉力的实测方法:
将长度50mm、直径3.5mm的木螺钉旋入试件(深度15mm),用万能力学试验机沿轴向拉拔,记录最大拉拔力。面板测试点在板面中心区(避开刨片端部),边面测试点距边缘25mm处。
6.3 尺寸稳定性
OSB的线膨胀系数(在含水率变化时)为0.02-0.03%(含水率每变化1%),约为普通刨花板的1/2,纵向和横向的膨胀差异也小于胶合板。这使得OSB在使用过程中的尺寸变化(开裂、收缩、膨胀)小于其他人造板,特别适用于尺寸精度要求高的场合(如激光封边家具、幕墙安装)。
七、OSB的表面处理与装饰技术
7.1 直接使用(素面OSB)
素面OSB直接展现刨片的天然纹理和层次感,具有独特的工业美学风格(“裸露结构”风格),深受现代简约、工业风和北欧风格设计师的喜爱。素面OSB表面可涂布透明清漆或木蜡油(OSB专用),呈现自然的暖色调和纹理。缺点是表面呈多孔性(刨片间缝隙),涂料吸收率高(约200-300g/m²,是MDF的2-3倍),且表面粗糙度较高(Ra约8-15μm),不适合高质量涂装。
7.2 油漆涂装
素面OSB砂光后可进行油漆涂装,但需进行封固底漆(填充刨片间的微孔,减少面漆吸收率)和纹理填充处理,因此OSB的涂装成本显著高于MDF(约高30-50%)。适用于对成本不敏感但追求木质天然质感的项目。
7.3 贴面
-
三聚氰胺饰面(高压贴面): 将三聚氰胺浸渍纸在高温高压(180-200℃, 2.5-3.5 MPa)下压贴于OSB表面。适用于家具制造和室内装饰,表面性能优良,且OSB基材赋予成品特殊的边缘纹理(带刨片结构的装饰效果)。
-
木皮贴面: 在OSB表面贴合天然木皮,实现实木外观效果。适用于高档家具和室内装饰。
-
HPL/CPL贴面: 高压装饰板(HPL)或连续压力层压板(CPL),用于高耐磨要求的商业空间、公共建筑。
贴面前OSB表面处理的要点(贴面脱层的主要原因与对策):
-
OSB表面必须进行精砂光(240-320目砂带),使表面粗糙度降至Ra≤3.2μm
-
砂光后必须清除表面粉尘(高压空气吹扫或静电除尘),否则贴面纸与刨片间存在粉尘层导致粘结不良
-
贴面前2小时内进行表面活化处理(等离子处理或涂刷界面剂),增加OSB表面的润湿性
八、OSB的应用场景
8.1 建筑结构领域
OSB在北美和欧洲是建筑结构中最常用的人造板之一,广泛应用于木结构和轻钢结构的建筑中:
| 应用部位 | 推荐等级 | 典型厚度(mm) | 功能 |
|---|---|---|---|
| 屋面板(屋顶覆板) | OSB/3 | 11-15 | 承受屋顶荷载和雪载,提供屋面基层 |
| 楼面板(楼层覆板) | OSB/3或OSB/4 | 15-22 | 承受楼面活荷载,提供平整地面基层 |
| 墙面板(剪力墙覆板) | OSB/2或OSB/3 | 9-12 | 提供抗侧向力(风荷载、地震荷载),增强建筑整体刚度 |
| 模板(混凝土模板) | OSB/3(覆膜处理) | 15-18 | 混凝土浇筑成型,周转次数8-15次 |
| 工字梁腹板 | OSB/3 | 9-12 | 木质工字梁(I-joist)的腹板,连接上下翼缘 |
建筑用OSB的安装要点:
-
板与板之间需留3-5mm伸缩缝(适应温湿度变化)
-
螺钉/钉子间距:边缘150-200mm,板内300-400mm
-
需与建筑防水层配合使用,防止长期浸水(OSB虽防潮但非防水板)
8.2 家具制造领域
OSB因其优异的力学性能和独特的装饰效果,在家具制造领域应用日益广泛:
| 家具类型 | 应用部位 | 推荐等级 | 选用理由 |
|---|---|---|---|
| 板式家具 | 柜体侧板、层板、背板 | OSB/2(饰面) | 握钉力强、承重性好、不易变形 |
| 办公家具 | 桌面、书柜层板、文件柜 | OSB/3(饰面) | 高强度和刚度,可承受重物长期负载 |
| 儿童家具 | 床板、衣柜、书桌 | OSB/2(ENF级) | 零甲醛环保,安全健康 |
| 橱柜 | 柜体、门板芯材 | OSB/3(防潮) | 防潮性好,尺寸稳定,耐久性强 |
| 音响箱体 | 音箱外壳、内部隔板 | OSB/2 | 密度均匀、内阻尼高(吸音性好),声学性能优于MDF |
OSB用于家具的优势总结:
-
承重性能: 层板在跨度600mm、载荷200kg/m²的条件下,OSB/3(18mm)的挠度仅为1.2mm(而普通刨花板为2.5mm),且长期蠕变(5年)小于刨花板的1/2。
-
五金件连接可靠: 连接件(偏心连接件、螺钉)的拉拔力是刨花板的2-3倍。
-
环保健康: ENF级MDI胶确保室内空气质量安全。
8.3 室内装饰领域
-
背景墙/隔断墙: 保留素面OSB的自然纹理,涂布透明木蜡油或清漆,营造工业风或北欧风的设计感
-
天花板吊顶: 轻质(OSB密度约600kg/m³,比相同规格的石膏板轻约20%)、安装方便,可现场裁切
-
楼梯踏板: 需选用OSB/3或OSB/4(厚度≥22mm),表面铺设防滑垫或饰面层
8.4 工业包装领域
-
重型包装箱(承载≥500kg货物):OSB/2或OSB/3(厚度9-15mm)
-
货品托盘/垫板:OSB/2(厚度12-18mm),替代实木托盘(成本更低,且免熏蒸可直接出口)
-
设备防护罩/隔板:OSB/1或OSB/2(厚度6-9mm)
九、OSB的常见质量误区与真相
误区1:“OSB就是高档刨花板,没什么区别。”
真相: OSB与普通刨花板在结构和性能上有本质区别。普通刨花板的刨花是随机铺装、无定向的,而OSB是定向铺装的——这类似于“胡乱堆放”与“整齐排列”的钢筋(钢筋方向与载荷方向一致才能发挥最大作用)。OSB的纵横强度比可主动设计(通过调整面层/芯层定向比例),而刨花板是各向同性的。在实际承重对比中,OSB/3的抗弯强度(28MPa)是普通刨花板(约12-16MPa)的1.8-2.3倍。
误区2:“OSB含甲醛,因为刨花板都有甲醛。”
真相: 传统刨花板的甲醛来源于脲醛胶(UF胶)——这是其成本低廉的主要原因。而OSB主流的胶粘剂是MDI无醛胶——不含甲醛,固化后也不释放甲醛。因此ENF级OSB的甲醛释放量可低至0.005mg/m³(ENF级≤0.015mg/m³),是真正意义上的“零醛添加”板材。选购时请认准“MDI无醛胶”标识。
误区3:“OSB怕水,不能用在潮湿环境。”
真相: 这是将普通刨花板(干法成型,使用普通UF胶,耐水性差)的特性错误地套用在了OSB上。OSB/3和OSB/4等级的产品是专门设计用于潮湿环境的——其MDI胶固化后的聚氨酯网络耐水解能力极强(沸水中浸泡72小时胶合强度保留率≥80%),配合石蜡防水剂,使24h吸水厚度膨胀率可控制在15%以下。OSB/3和OSB/4可用于建筑外墙、地下室、高湿度车间等场景,但需注意不可长期直接泡水。
误区4:“OSB表面粗糙,只能做结构用途,不能做家具。”
真相: 素面OSB确实表面粗糙(Ra约8-15μm),但经过砂光处理(精砂至240目)后,表面粗糙度可降至Ra≤3.2μm,再经过三聚氰胺饰面、木皮贴面或UV涂装后,表面光滑度和装饰效果完全可媲美MDF,而基材的力学性能远优于MDF(OSB/3的抗弯强度28MPa vs MDF的25MPa,但OSB的握钉力是MDF的2-3倍)。如今OSB在高档家具和室内装饰中的应用已成为趋势。
误区5:“OSB的纹理太粗犷,不好看。”
真相: 审美是主观的。OSB的粗犷纹理在工业风、现代极简、北欧自然等设计风格中恰恰是“点睛之笔”——其独特的刨片层次和木纹肌理是其他板材无法复制的天然装饰元素。OSB已被众多知名设计师主动选用,用于商业空间、展厅、精品店、咖啡馆等,以营造“裸露结构”和“真实材质”的美学氛围。
十、OSB与其他板材的对比分析
| 对比维度 | OSB(OSB/3) | 胶合板(建筑级) | MDF(标准型) | 普通刨花板 |
|---|---|---|---|---|
| 原材料 | 小径材、间伐材 | 大径级原木 | 木材加工剩余物、纤维 | 木材碎料、枝丫材 |
| 材料利用率 | 80-85%(高) | 40-50%(低) | 70-75%(中) | 85-90%(高) |
| 静曲强度(纵向,MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| 内结合强度(MPa) | ≥0.45 | ≥0.70 | ≥0.55 | ≥0.35 |
| 吸水厚度膨胀率(24h,%) | ≤15 | ≤8(I类) | ≤15 | ≤12 |
| 握钉力(面板,N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| 表面平整度 | 一般(需砂光/饰面) | 良好 | 极佳 | 一般 |
| 环保等级潜力 | ENF级(MDI胶) | E0级 | E0/ENF级 | E1/E0级 |
| 甲醛释放(常规产品) | 接近零(MDI胶) | ≤0.050(E1级) | ≤0.050(E1级) | ≤0.124(E1级) |
| 典型密度(kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| 单平米参考价格 | 中等偏高 | 高 | 中等 | 较低 |
| 典型应用 | 建筑结构、承重家具 | 建筑模板、高档家具、船舶 | 饰面板基材、雕刻件 | 普通家具、包装 |
十一、OSB的技术发展趋势
11.1 高性能化
-
超强OSB(Ultra-OSB): 通过使用高强树种(如桦木、桉木)、增加面层定向比例(纵向占比≥90%)和提高热压压力(≥4.5MPa),静曲强度可突破50MPa,与建筑级胶合板相当,应用于高层木结构和大型公共建筑。
-
薄型高强OSB(厚度≤6mm): 开发薄型(3-6mm)OSB用于家具背板、包装薄板和装饰衬板,在保持足够强度的前提下实现更轻量化和更低成本。
-
防潮升级OSB: 通过增加石蜡防水剂用量(≥1.5%)和添加疏水剂(如硅烷偶联剂),24h吸水厚度膨胀率可降至≤8%,满足更严苛的潮湿环境和室外应用需求。
11.2 绿色低碳化
-
生物基胶粘剂: 开发木质素基胶粘剂(以纸浆工业副产物木质素部分替代MDI或PF)和单宁基胶粘剂(含单宁的树皮提取物),降低碳足迹,提升生物质含量。
-
秸秆OSB: 以麦秸、稻秸等农业剩余物替代部分木材原料(可替换比例20-40%),拓展原材料来源,减少农业废弃物焚烧带来的碳排放。
-
碳足迹认证: OSB产品的碳固定效应(木材本身储存的碳)可抵消其生产过程中的碳排放,实现“碳负排放”(Carbon Negative),符合欧盟产品环境足迹(PEF) 评估体系要求,增强出口竞争力。
11.3 功能化与智能化
-
阻燃OSB: 通过添加磷氮系无卤阻燃剂,可达B1级(难燃) ,满足公共建筑和大型商业空间的防火要求。
-
防虫防腐OSB: 添加铜唑(CuAz)或硼基防腐剂(尤其在热带潮湿地区),抵抗白蚁和腐朽菌的侵蚀。
-
内置传感器OSB: 在热压前将微型应变传感器或湿度传感器嵌入芯层,实现对建筑结构健康状态的实时监测和预警。
11.4 表面高品质化
-
激光封边匹配: OSB的边缘定向刨片结构使其在激光封边时更能体现“自然纹理”的特殊效果,成为高定家具的新亮点。
-
数码直印技术: 在砂光OSB表面直接进行数码UV喷墨打印,实现任意定制图案(木纹、石纹、抽象艺术等),无需覆膜或贴面,满足个性化装饰需求。
JINDIWOOD · Engineered for Certainty —— 每片定向刨片的精准铺装,都在为建筑的稳固与家具的耐久,构筑确定性的根基。
本文为JINDIWOOD原创技术文章,转载须注明出处。