 中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
一、集成材的基本概念
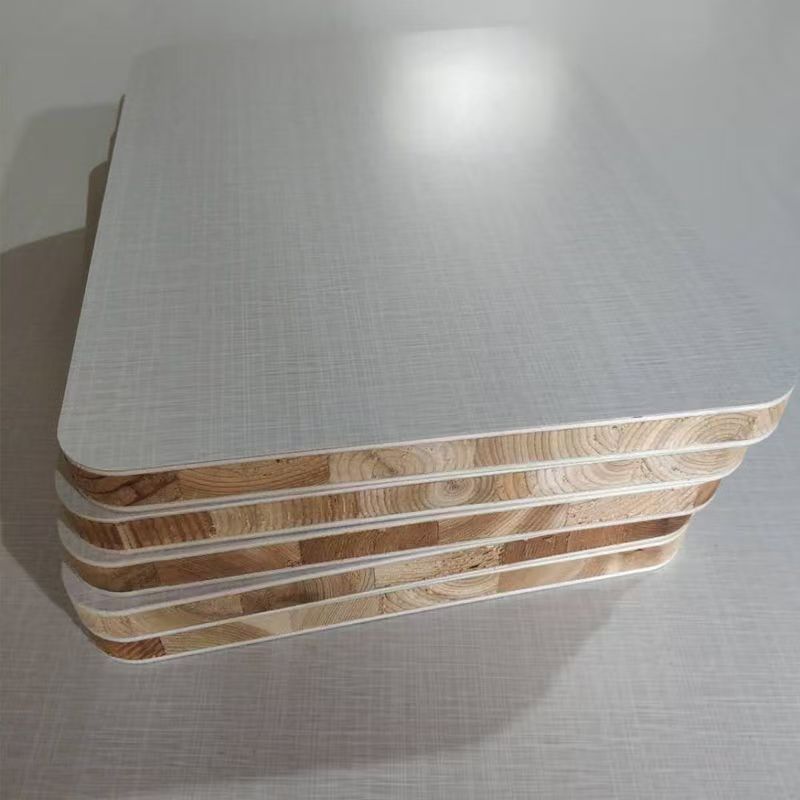
集成材(Glued Laminated Timber,简称Glulam),又称指接板、指接材或集成板,与木质工字梁(Wood I-joist) 、单板层积材(LVL) 同为三大主要工程木制品之一。
集成材是将窄、短的实木小条经剔除节子、腐朽、裂缝等天然缺陷后,采用胶粘剂在长度方向接长(通常为齿形指接,类似两手手指交叉对接),再在宽度方向拼宽,上下两面砂光而成的板材。它通过工业化手段将实体木材的短小料(原本无法直接使用)制造成满足特定规格尺寸和形状要求的工程材料,实现了“小材大用、劣材优用”。
核心本质: 集成材是“天然实木的工业化重组”。它既保留了天然木材的纹理、色泽、质感和可加工性等所有美学和加工优势,又通过“剔除缺陷 + 指接接长 + 拼宽重组”的工业化手段,消除了天然实木普遍存在的节疤、开裂、弯曲、扭曲等天然缺陷,使材料的强度、稳定性和尺寸规格超越了天然原木的极限。
行业地位: 据中国林产工业协会统计,2025年中国集成材年产量已超过1500万立方米,其中非结构用集成材(家具级)占70%以上,结构用集成材(建筑级)占30%左右。集成材在日本、欧洲和北美已有超过半个世纪的应用历史,在中国则随着定制家具和木结构建筑的兴起而快速发展。
JINDIWOOD集成材产品涵盖:
-
非结构用集成材(家具级): 采用环保胶粘剂(MUF/MDI),环保等级可达E0级至ENF级,广泛用于高档家具、橱柜、木门、楼梯等
-
结构用集成材(建筑级): 采用高性能胶粘剂(PRF/MDI),满足承载结构要求,用于大跨度木梁、体育馆、桥梁等工程
二、集成材的制造原料体系
2.1 原木选材——从“天然缺陷”到“工业原料”
集成材对原料的包容性显著高于实木锯材。它可以充分利用天然林和人工林中的小径材、弯曲材、枝丫材,以及传统实木加工中因节疤、裂纹、色差等缺陷而被淘汰的劣质原木。
| 原料类型 | 来源 | 在集成材中的应用优势 | 典型树种 |
|---|---|---|---|
| 小径材(直径≤200mm) | 人工林抚育间伐、次生林改造 | 无法锯切出长料(2m以上),但可通过指接接长,实现大规格板材的生产 | 杨木、松木、杉木 |
| 弯曲原木/有缺陷原木 | 天然林或人工林采伐剩余物 | 传统锯材需截除弯曲段,集成材可将弯曲部分通过指接重组,提高出材率至75-85%(远高于传统锯材的40-50%) | 橡木、胡桃木、榉木 |
| 速生丰产林(轮伐期8-15年) | 大面积人工种植林 | 材质软、密度低(约0.35-0.50g/cm³)、年轮宽、天然强度不足——通过指接和层积胶合可显著提升强度,用于非承重家具 | 杨木、桉木、松木 |
树种选择与适用范围:
| 树种 | 密度(g/cm³,气干) | 材质特性 | 适用场景 |
|---|---|---|---|
| 松木(Pine) | 0.40-0.55 | 纹理通直,树脂含量适中,胶合性能优异,颜色浅黄 | 结构用集成材(建筑梁柱)、家具骨架、室内装饰 |
| 杨木(Poplar) | 0.35-0.45 | 材质轻软,颜色浅白,易于干燥和加工,但强度较低 | 非结构用集成材(家具部件、门芯板、画框) |
| 榉木(Beech) | 0.65-0.75 | 材质致密坚硬,纹理细腻,胶合强度极高,色泽温暖 | 高档家具、橱柜、楼梯踏板、结构用高强梁 |
| 橡木(Oak) | 0.65-0.85 | 硬度极高,纹理粗犷美观,耐腐性好,胶合要求高(因含鞣酸) | 高档家具、地板、建筑装饰、结构装饰两用 |
| 胡桃木(Walnut) | 0.55-0.65 | 材色优雅(深褐色),纹理美观,尺寸稳定 | 高端家具、乐器、室内装饰 |
| 杉木/冷杉(Fir) | 0.35-0.45 | 材质轻软,纹理通直,易于加工,防腐处理性好 | 结构用集成材(轻型木结构)、包装材 |
2.2 含水率控制——集成材稳定性的核心
集成材之所以比天然实木具有更好的尺寸稳定性,其核心在于生产过程中的精准含水率控制和指接工艺消除内应力:
-
原料干燥: 集成材生产需将原木或锯材先干燥至6-12%(最终平衡含水率),远比普通实木家具的12-15%更为严格。
-
干燥工艺: 采用低温/常规窑干(40-70℃逐步升温)而非高温窑干,避免木材表面产生微裂纹(“表面硬化”),耗时比传统干燥长30-50%。
-
平衡处理(养生): 各小料在指接和拼宽前,需要在恒温恒湿条件(温度20±2℃,相对湿度65±5%)下存放5-7天,确保每块小料的含水率差异≤±1.5%。这一工序至关重要——若各块小料含水率不一致,重组后板材在使用过程中会出现不同方向的应力(干缩/湿胀差异),导致翘曲或开裂。
含水率对集成材性能的影响:
| 含水率状态 | 影响 |
|---|---|
| 过干(<6%) | 木材脆性增加,指接齿强度降低,加工时易崩裂,胶粘剂过度吸收(形成“干胶”),胶合强度下降 |
| 适中(6-12%) | 最佳加工和胶合状态,尺寸稳定,力学性能最优 |
| 过湿(>12%) | 胶合时水分汽化形成气泡(“胶层发泡”),指接强度下降,成品在干燥环境中收缩开裂,变形风险极高 |
三、集成材的核心工艺——指接与拼宽
3.1 指接技术——从短料到长材
指接(Finger Jointing)是集成材生产的关键核心技术,其本质是将多块短料(通常长度0.3-1.2m)在端部加工成齿形接口,涂胶后沿长度方向压合接长,形成无限长的规格材。
指接齿型的设计原理:
指接齿通过在木料端部铣削出一系列齿形凹凸(类似于手指交叉),涂胶后压合,依靠齿形咬合+胶粘剂固化实现长度方向的连接。齿形设计需满足以下力学要求:
| 齿型参数 | 典型值(家具级/结构级) | 功能与影响 |
|---|---|---|
| 齿长(L) | 10-20mm(家具级)/ 20-40mm(结构级) | 齿越长,胶合面积越大,接长强度越高。结构级指接需更长的齿以保证安全系数 |
| 齿宽(B) | 3-6mm | 齿宽越小,齿数越多(相同长度),胶合面积越大,但加工精度要求更高 |
| 齿距(P) | 5-12mm | 影响指接面的“咬合”密度和胶粘剂分布均匀性 |
| 齿顶隙(Δ) | 0.1-0.3mm | 为胶粘剂预留空间。过小→胶层过薄,强度不足;过大→胶层过厚,固化收缩后出现“胶缝”(影响外观和耐水性) |
| 齿形角度(α) | 5-15° | 影响指接面在受拉时的“楔紧效应”。角度越小,楔紧效应越强,但加工难度增大 |
指接强度的力学验证(EN 385: 结构用指接材欧洲标准 ):
指接部位在拉伸试验中的破坏形式应主要为木破率≥75%(即破坏时大部分断在木材本身,而非胶层或齿形界面)。若木破率过低(<50%),说明胶合质量不达标,结构应用中存在安全隐患。
指接工序的精度控制:
-
端头截齐: 每根短料端头用双端铣机同时锯切(齐头),确保两端平行且与长度方向垂直(垂直度偏差≤0.2mm),否则指接后整根料会“弯曲”或“扭曲”。
-
指接齿铣削: 用指接铣刀(专用成型刀)在端头铣出齿形。铣削速度:6000-8000rpm,进给速度:10-20m/min。
-
涂胶: 在指接齿面上涂布胶粘剂(通常用辊涂或喷涂方式),涂胶量控制在150-250g/m²(齿面面积)。涂胶不足→胶合面积不够,接长强度下降;涂胶过量→溢胶浪费,且固化后胶层过厚产生“胶线”影响外观。
-
纵向压合(接长): 将涂胶后的短料在纵向压机(端压机) 中沿长度方向压合,压合压力通常为5-15 MPa(视树种和密度调整),压合时间1-5秒。压合压力过小→齿形未完全咬合,“虚接”;压合压力过大→齿尖压溃,木材纤维破坏,强度下降。
-
固化养生: 压合后的长料需在恒温恒湿环境中放置8-24小时(视胶种和环境温度),使指接胶层充分固化。期间需保持料堆平整,防止弯曲。
指接后长料的强度评估(破坏性试验抽检):
每生产1000根指接料,抽取1根进行四点弯曲试验(EN 408标准)和拉伸试验(EN 1194标准),以确保指接部位合格率≥99%。合格标准:试件的破坏荷载≥设计要求值的90%,且破坏形式以“木破”(木材本身断裂)而非“胶破”(胶层分离)为主。
3.2 拼宽技术——从窄料到宽板
将指接后的长料(已接长至目标长度),在宽度方向并排拼接(侧拼),形成所需宽度的板材。
| 拼宽方式 | 工艺特点 | 适用场景 | 外观效果 |
|---|---|---|---|
| 平缝拼宽(无胶/有胶) | 相邻木条的侧面刨平后直接拼合(部分工艺使用少量胶粘剂辅助固定,部分则依靠后续砂光压合) | 要求木纹连续、自然、无明显拼缝的高档家具 | 拼接缝可见极细线(约0.1-0.2mm),但无胶线,木纹过渡自然 |
| 齿形拼宽(侧向指接) | 相邻木条的侧面加工成齿形,涂胶后横向压合 | 对宽度方向强度(抗侧向力)有要求的结构或装饰应用 | 拼缝处有微小齿形纹理,呈装饰性效果 |
| 胶合拼宽(涂胶压合) | 相邻木条侧面涂胶,横向压合(与指接的原理相同) | 标准家具用集成材的主流方式 | 拼缝处可见胶线(约0.1-0.3mm,颜色略深于木材) |
拼宽的质量控制关键:
-
侧面精度: 侧面刨平后需保持直线度≤0.1mm/m,即1米长度内侧面弯曲偏差不超过0.1mm,否则拼宽后板面会出现“波浪纹”。
-
配色(木材色差匹配): 家具级集成材要求拼宽时相邻木条的色差ΔE≤1.5(肉眼在正常光线下难以辨别),以保证板面颜色均匀一致。结构用集成材对色差无特殊要求。
-
含水率一致性: 拼宽前各木条的含水率偏差≤±1.5%,否则板材在环境中会产生不同方向的干缩/湿胀差,导致开裂。
3.3 表面处理(砂光与精加工)
拼宽后的集成材毛板需经过表面砂光处理:
-
粗砂(60-80目): 去除拼宽后的胶线、锯痕和少量不平整
-
精砂(150-240目): 获得光滑均匀的表面(Ra≤3.2μm),确保后续油漆或木蜡油涂装的附着力
-
厚度公差控制: 成品厚度偏差控制在±0.2mm以内,远优于普通实木锯材(±0.5-1.0mm)
四、集成材的胶粘剂体系
4.1 胶粘剂类型与应用
集成材的胶粘剂选择由产品用途(结构/非结构)和环保等级共同决定:
| 胶粘剂类型 | 适用产品 | 特点 | 环保等级潜力 | 固化条件 |
|---|---|---|---|---|
| 三聚氰胺改性脲醛胶(MUF) | 非结构用集成材(室内家具) | 固化快(热压/冷压均可)、胶合强度良好、成本中等 | E0级(≤0.025mg/m³) | 冷压(20-30℃)2-6小时或热压(100-120℃)5-10分钟 |
| 水性高分子异氰酸酯胶(API) | 非结构/轻结构用集成材 | 耐水性较好,强度优异,无甲醛(但需注意API配方中异氰酸酯组分可能含微量游离MDI) | ENF级(HENF级需确认VOCs达标) | 冷压(20-30℃)4-12小时或热压(80-100℃) |
| 间苯二酚-甲醛树脂胶(PRF) | 结构用集成材(建筑梁柱) | 极高的胶合强度和耐候性(室外级),可长期耐受潮湿和温变,但颜色深(红褐色胶线),价格高昂 | 常达E0级(因添加间苯二酚,甲醛释放量略高于MUF但可通过配方优化达标) | 室温固化(20-30℃)8-24小时,或低温(40-60℃)加速 |
| MDI(异氰酸酯)胶 | 结构用/非结构用(高端无醛) | 无甲醛、耐水优异、强度极高、固化快,但对水分敏感,成本高(UF的3-5倍) | ENF/HENF级(零甲醛添加) | 热压(140-170℃)3-15分钟或冷压(20-30℃)12-24小时 |
| 环氧树脂胶 | 特殊结构/高要求 | 强度极高、耐化学品性优异,但成本极高,施工要求苛刻 | E0级 | 冷压(20-30℃)24-72小时 |
JINDIWOOD集成材胶粘剂策略:
-
非结构用家具级: 采用MUF胶+甲醛捕捉剂双效技术,常规产品稳定达到E0级,定制可达ENF级。
-
结构用建筑级: 采用PRF胶或MDI胶,满足室外环境和长期承载的严格要求。
4.2 胶粘剂对集成材性能的影响
| 胶粘剂类型 | 指接拉伸强度(MPa) | 湿态胶合强度保留率 | 耐候性(室外暴露) | 适用场景 |
|---|---|---|---|---|
| MUF | 12-18 | ≥70%(沸水煮4h) | 一般(仅限室内) | 室内家具、橱柜、木门 |
| API | 14-20 | ≥80% | 较好(短时室外可) | 室内外装饰、轻结构 |
| PRF | 18-25 | ≥90% | 优异(长期室外) | 建筑梁柱、桥梁、室外木结构 |
| MDI | 20-28 | ≥90% | 优异(长期室外) | 结构集成材、室外家具 |
五、集成材的分类与等级
5.1 按用途分类
| 类别 | 等级代号 | 特点 | 典型应用 |
|---|---|---|---|
| 非结构用集成材(家具级) | GL(Glulam)——室内级 | 注重外观(色差、纹理、拼缝),环保等级高(E0/ENF),力学性能中等 | 实木家具、橱柜、木门、楼梯、台面、装饰线条 |
| 结构用集成材(建筑级) | GL(结构级) | 注重力学性能(强度等级分级),耐候性好,胶合强度高,外观要求较低 | 大跨度木梁、体育馆拱架、桥梁、木结构建筑柱/梁 |
| 装饰用集成材 | GL(装饰级) | 强调纹理美观、无色差、拼缝精细,表面多次砂光 | 室内墙面装饰、背景墙、天花板 |
5.2 按外观等级分类(GB/T 21140-2024《指接材 非结构用》)
非结构用集成材的外观等级主要依据以下缺陷的数量和程度划分:
| 等级 | 缺陷允许限度 | 适用场景 |
|---|---|---|
| 优等品 | 无节疤(或允许极小活节,直径≤5mm且数量≤1个/m)、无裂纹、无变色、拼缝均匀(宽度≤0.1mm) | 高档家具、台面、门板、装饰线条 |
| 一等品 | 允许少量健全活节(直径≤10mm,数量≤3个/m)、极轻微裂纹(长度≤20mm,深度≤1mm)、轻微色差 | 标准家具、橱柜、楼梯踏板 |
| 合格品 | 允许一定数量的节疤(含死节但需填补,直径≤20mm,数量≤5个/m)、裂纹(长度≤50mm,深度≤2mm)、明显色差 | 内衬结构件、非外观用途 |
六、集成材的核心技术指标
6.1 物理力学性能要求
非结构用集成材(GB/T 21140-2024 要求):
| 性能指标 | 单位 | 要求 | 检测方法 |
|---|---|---|---|
| 含水率 | % | 6-12 | GB/T 17657(重量法) |
| 胶合强度(指接部位) | MPa | ≥6.0(硬木)/ ≥4.0(软木) | GB/T 17657(拉伸剪切法) |
| 静曲强度(MOR) | MPa | ≥30(纵向) | GB/T 17657(三点弯曲法) |
| 弹性模量(MOE) | MPa | ≥6000(纵向) | GB/T 17657 |
| 浸渍剥离(耐水性) | — | 浸渍剥离率≤5%(即指接部位无明显开胶) | 浸渍剥离试验(将试件浸于63±3℃水中,干燥后测量胶层剥离长度占总胶合长度的比例) |
| 甲醛释放量 | mg/m³ | E0级≤0.025 / ENF级≤0.015 | GB/T 17657(气候箱法) |
结构用集成材(GB/T 26899-2022《结构用集成材》要求,强度等级举例):
| 强度等级 | 抗弯强度标准值(MPa) | 弹性模量标准值(MPa) | 抗拉强度标准值(MPa) | 抗压强度标准值(MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
结构用集成材的强度等级与树种直接相关:
-
GL20/GL24等级通常由松木、杉木、杨木等软木树种制成
-
GL28/GL32等级需要由榉木、橡木、桉木等硬木树种,或采用更高层积比和高性能胶粘剂(如PRF/MDI)制成
6.2 指接部位的拉伸强度保证
指接部位是集成材的“薄弱环节”,其拉伸强度通常为无指接部位木材顺纹拉伸强度的70-90%。
保证指接强度达标的措施:
-
齿形加工精度控制:齿形偏差(齿长、齿宽、齿距)在±0.1mm以内
-
胶粘剂选用高韧性胶种(如API/PRF)→ 胶层能随木材干缩湿胀而弹性变形,避免应力集中导致胶层开裂
-
生产过程中的在线破坏性抽检:每生产一定批次(如每500根料)抽检1根进行指接部位拉伸试验,确保木破率≥75%
七、集成材的表面处理与涂装
7.1 表面处理
集成材砂光后的表面可直接涂装,无需像MDF或刨花板那样进行“封固底漆”处理,因为集成材是天然实木基材,表面没有多孔性问题(虽然存在导管槽,但整体吸漆均匀,不会产生“吸漆”或“针孔”缺陷)。
表面处理流程:
-
精砂光: 180-240目砂带,Ra≤3.2μm
-
去尘: 高压空气吹扫或静电除尘,清除表面粉尘
-
底色调整(可选): 对色差较大的部位用底色剂调整,使整体颜色均匀
-
涂装: 直接进行PU、UV、水性漆、木蜡油或清漆涂装
7.2 推荐涂装方案
| 涂装类型 | 特点 | 适用风格 | 适用等级 |
|---|---|---|---|
| 透明清漆(PU/水性) | 保留天然木材的纹理和色泽,质感自然 | 北欧风、日式、新中式 | 优等品/一等品 |
| 开放漆(木蜡油/水性开放漆) | 木纹导管开放,触感真实,表面哑光,环保性极高 | 自然风、原木风 | 优等品(对木材纹理要求高) |
| 封闭漆(PU/UV高光/哑光) | 表面平滑,光泽度可控(10-95GU),耐刮擦,易清洁 | 现代极简、轻奢 | 所有等级(封闭漆可遮盖部分轻微缺陷) |
| 着色漆(PU/UV有色) | 覆盖木材本色,可呈现任意色彩 | 现代、个性定制 | 所有等级(可彻底遮蔽色差和节疤) |
八、集成材的应用场景
8.1 家具制造领域
集成材在高端实木家具和定制家具领域的应用日益广泛:
| 应用方向 | 推荐等级 | 典型厚度(mm) | 选用理由 |
|---|---|---|---|
| 实木餐桌/书桌台面 | 优等品(硬木/橡木/胡桃木) | 25-40 | 大规格、无缺陷、木纹美观、尺寸稳定(不开裂) |
| 实木橱柜门板 | 一等品(中密度/硬木) | 18-22 | 环保(E0/ENF级)、防潮性优于MDF、表面可涂装丰富 |
| 衣柜/衣帽间层板 | 一等品(中密度/杨木/松木) | 18-25 | 承重性能好(静曲强度≥30MPa)、握钉力强、不变形 |
| 木门扇骨架 | 一等品(松木/杉木) | 30-40 | 尺寸稳定(不开裂、不扭曲)、轻质(指接结构可选用轻质树种) |
| 楼梯踏板 | 优等品(硬木/橡木/榉木) | 30-50 | 高硬度、高强度、表面耐磨,宽度方向拼宽后可达300-500mm宽踏板 |
| 乐器/音箱 | 优等品(特定硬木/枫木/胡桃木) | 15-30 | 均匀的密度和振动特性,指接结构可保证大尺寸部件的稳定性和一致性 |
集成材与实木锯材在家具应用中的对比:
| 对比维度 | 集成材(家具级) | 实木锯材(原木直接加工) |
|---|---|---|
| 最大可用宽度 | 可达1200mm(通过拼宽) | 取决于原木直径(通常≤300-400mm) |
| 最大可用长度 | 可达6000mm(通过指接) | 取决于原木长度(通常≤2000-4000mm) |
| 节疤/缺陷 | 完全剔除(或极少保留) | 存在(需挖补或截除,降低出材率) |
| 翘曲/开裂风险 | 极低(含水率均匀、内应力已消除) | 较高(各向异性明显,易变形) |
| 纹理连续性 | 拼缝处中断 | 自然连续(从根到梢) |
| 价格 | 中等(利用小径材,成本较低) | 高(依赖大径级无缺陷原木) |
| 环保等级 | 可达ENF级(MDI胶) | 天然(无胶) |
8.2 建筑结构领域
结构用集成材在木结构建筑中的应用是现代工程木制品的标志性成就:
| 结构部件 | 典型规格 | 强度等级要求 | 功能特点 |
|---|---|---|---|
| 大跨度梁(直梁/弧形梁) | 截面100×200mm至200×600mm,跨度6-30m | GL24-GL32 | 强度极高、自重轻(约为钢筋混凝土的1/6)、可制成弧形造型 |
| 木结构柱(支柱) | 截面100×100mm至200×300mm,高度3-12m | GL20-GL28 | 承压强度高、防火性能优于钢材(碳化层阻燃)、外观美观 |
| 拱形结构(体育馆、展厅) | 跨度可达50-100m(胶合拱) | GL28-GL32(特殊设计) | 造型优美、空间感强、施工速度快 |
| 桥梁结构(木桥) | 跨度可达30-60m(胶合木桥) | GL32+(特殊设计) | 轻质、耐腐蚀、抗震性好、维护成本低于钢桥 |
结构用集成材的优势对比:
| 结构材料 | 强度/重量比 | 防火性能 | 抗震性能 | 施工速度 | 碳足迹 |
|---|---|---|---|---|---|
| 结构用集成材 | 高(是混凝土的1.5-2倍) | 优良(表层碳化后形成隔热层) | 优异(木结构柔性耗能) | 快(预制装配) | 低碳(碳固定效应) |
| 钢筋混凝土 | 中等(密度大) | 良好(不燃) | 中等(需专门设计) | 较慢(现场浇筑) | 高碳(水泥生产的CO₂排放) |
| 钢结构 | 高(但密度大) | 较差(高温软化) | 良好 | 中等 | 高碳(炼钢过程的CO₂排放) |
8.3 室内装饰领域
集成材在室内装饰中的应用越来越多,尤其是追求“实木感、自然风”的空间:
-
背景墙/护墙板: 大规格集成材(宽600-1200mm,长2400-3000mm),展现天然木纹的连续性,无钉眼、无拼接缝
-
天花板吊顶: 薄型集成材(12-18mm),以木条格栅或整板形式安装,营造温暖自然的空间氛围
-
窗套/门套/踢脚线: 采用细长规格(宽80-200mm),指接保证长度连续(无需拼接)
-
楼梯踏板/扶手: 高硬度硬木集成材(橡木/榉木),踏板宽度可达300-500mm(拼宽),扶手长度可达4000mm(指接)
8.4 特殊工业领域
-
乐器制造: 钢琴音板(云杉集成材,要求极高的声学一致性和纵向弹性模量)、吉他琴颈(桃花心木或枫木集成材)、小提琴背板(需精选硬木且对节疤零容忍)
-
运动器材: 滑雪板芯层、冲浪板、保龄球道(硬枫木集成材,要求极高硬度和耐磨性)
-
模具/模型: 精密铸造木模、建筑模型(要求尺寸精度高、表面光滑、不易变形)
九、集成材的常见质量误区与真相
误区1:“集成材就是碎木拼凑的,肯定不如实木好。”
真相: 集成材的本质是“劣材优用”,它通过工业化手段消除天然缺陷、重组结构,使材料的力学性能和尺寸稳定性超越原始实木。
-
强度: 指接部位虽略低于无缺陷木材(约70-90%),但整体板材的平均强度高于含有节疤、斜纹、裂纹等缺陷的天然实木。在工程应用中,集成材的设计强度值甚至高于某些低等级的天然锯材。
-
稳定性: 集成材的含水率均匀(整体偏差≤±1.5%),干缩/湿胀方向均匀,翘曲、开裂风险远低于天然实木。
-
外观: 高档优等品集成材(无节、无色差、拼缝精细)的外观品质,可以达到甚至超越大多数天然实木锯材。
误区2:“集成材不环保,有甲醛。”
真相: 集成材的环保等级完全由胶粘剂决定——MUF胶(E0级)和MDI胶(ENF/HENF级)已广泛使用,甲醛释放量可低至≤0.015mg/m³,甚至低于某些天然木材(木材本身微量的甲醛释放)。选购时认准检测报告和环保等级标识(E0/ENF/HENF),与选择“集成材”或“实木”这个品类无关。
误区3:“集成材指接处容易断裂。”
真相: 指接部位的拉伸强度虽然低于无指接的木材(约70-90%),但在正常的家具使用荷载下(如桌面板承受5-10kg/㎡的均布载荷),指接部位的安全系数通常达到4-6倍以上(即实际抗拉强度是设计应力的4-6倍)。只有在长期重载(如重型货架、桥梁)或冲击载荷(如频繁碰撞的工业环境)下,才需要特别注意指接部位的承重能力——这正是结构用集成材通过加强指接长度(齿长增加至20-40mm)和使用高性能胶粘剂(PRF/MDI)来解决的问题。
误区4:“集成材价格高,性价比低。”
真相: 集成材的原材料(小径材、劣质材)成本远低于大径级无缺陷原木,但生产过程(干燥、指接、拼宽、砂光)的加工成本较高。综合比较:
-
与实木锯材对比: 相同规格下,集成材的价格仅为同树种、同等级实木锯材的40-60%(例如,200mm宽、3000mm长的橡木实木台面价格远高于集成材橡木台面,且后者更稳定)。
-
与其他人造板对比: 集成材的价格高于MDF和刨花板(约1.5-2.5倍),但其“实木质感”和“可修复性”(表面划伤可打磨修复)是其他人造板无法替代的。
十、集成材的技术发展趋势
10.1 结构用集成材的应用扩展
随着中国2023年颁布的《木结构通用规范》(GB 55005)的深入实施,以及全社会对“双碳”目标的共识,木结构建筑正在中国迎来新的发展期。结构用集成材在大跨度公共建筑(展览馆、体育馆、机场)、多层木结构住宅(3-6层)、混合结构(木-钢/木-混凝土组合结构)中的应用将持续增长。预计到2030年,中国结构用集成材的年产量将较2025年增长50%以上。
10.2 无醛化与绿色制造
-
MDI胶在非结构用集成材中的普及: 随着国产MDI产能释放(万华化学等企业)和成本下降(价格已较2020年降低30-40%),ENF级集成材将逐步成为高端家具和室内装饰的标准配置。
-
生物基胶粘剂的开发: 木质素胶和单宁胶在集成材中的应用进入中试阶段,有望在未来5-10年内替代部分化石基胶粘剂,进一步降低碳足迹。
-
水性涂装替代溶剂型涂装: 集成材涂装环节,水性漆、UV-LED固化涂料和木蜡油的应用比例持续上升(从2020年的不足20%升至2025年的45%以上),VOCs排放量大幅降低。
10.3 高性能化与定制化
-
高强度集成材(>GL35级): 通过选用高强树种(桉木、桦木、相思木等国内速生高强树种)、优化指接齿形(增加齿长和齿数)和使用高性能胶粘剂(PRF/MDI),开发出GL35级及以上的结构用集成材,拓展在超高层木结构中的应用。
-
集成材+LVL复合结构(Glulam-LVL Hybrid):将单板层积材(LVL)与集成材进行复合胶合,实现更高强度、更大跨度和更灵活的设计自由度。
-
定制化指接/拼宽(按需生产): 随着柔性制造和数字化排产的普及,集成材生产正从“标准规格大量生产”向“客户定制尺寸+小批量多品种”模式转变,满足全屋定制和个性化设计的需求。
10.4 数字化与智能化品控
-
在线声学检测: 利用声学共振法(应力波法或超声波法)对每根指接料进行非破坏性在线检测,根据共振频率和阻尼系数实时评估指接部位的强度和内部缺陷(如裂纹、胶层缺陷),实现对指接质量的100%全检,取代传统的人工抽检。
-
AI色差自动分选: 基于机器视觉和深度学习算法的色差识别系统,在拼宽前对每块木条进行颜色分级(ΔE自动计算),自动配对不同色级的木条,实现拼宽后板面颜色的最优均匀性。
-
数字化追溯系统: 每块集成材成品附带唯一的二维码或RFID标签,记录其所有原料批次(树种、干燥记录、含水率)、生产信息(指接参数、胶种批次、热压曲线)和质量检测结果,实现从原木到成品的全生命周期可追溯。
JINDIWOOD · Engineered for Certainty —— 每一根短料的指接重组,都在为家具的坚固与建筑的安全,构筑确定性的根基。
本文为JINDIWOOD原创技术文章,转载须注明出处。